Tuotteet
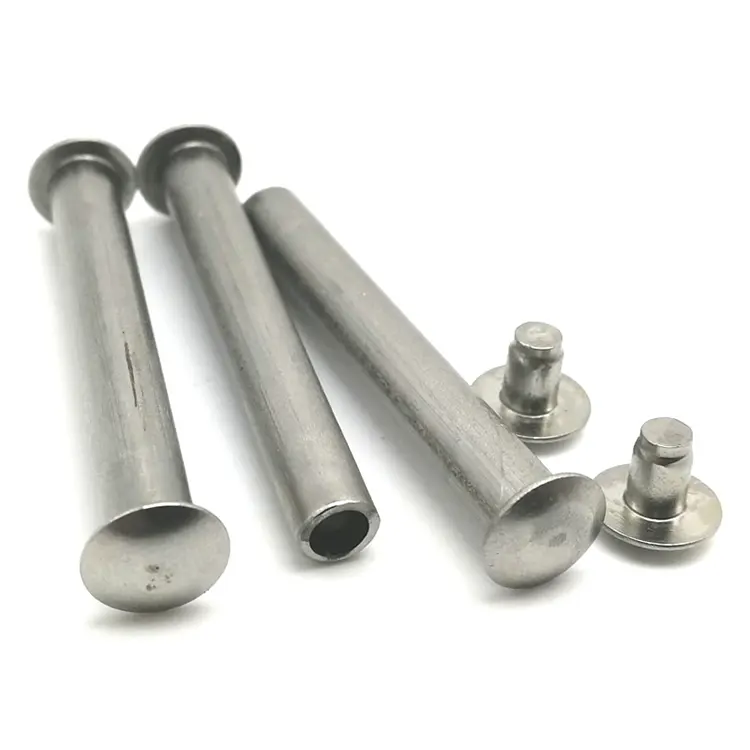
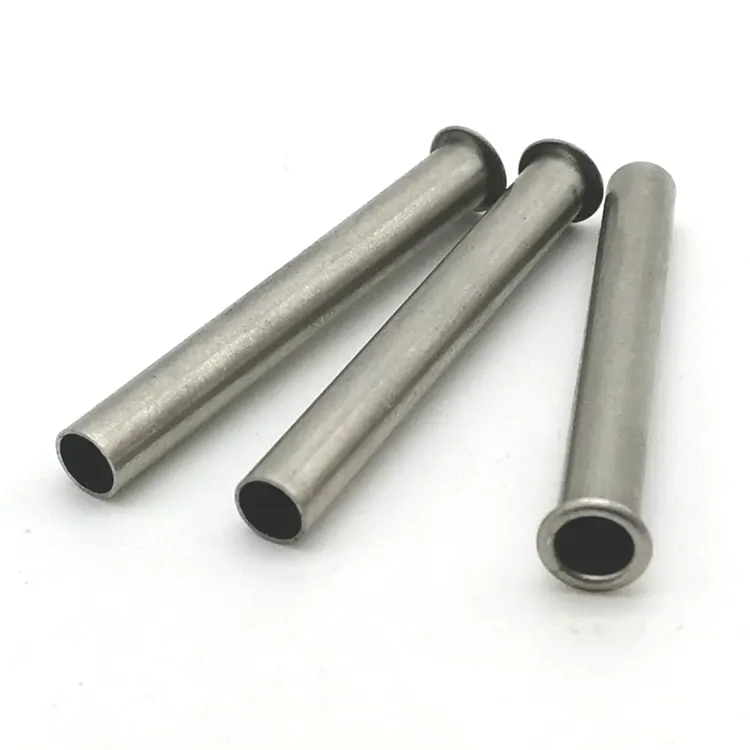
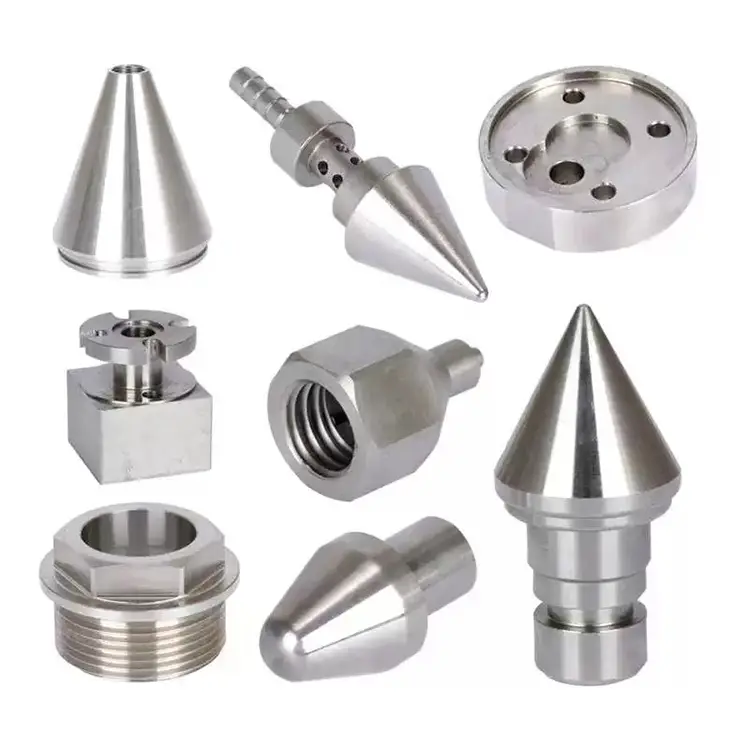
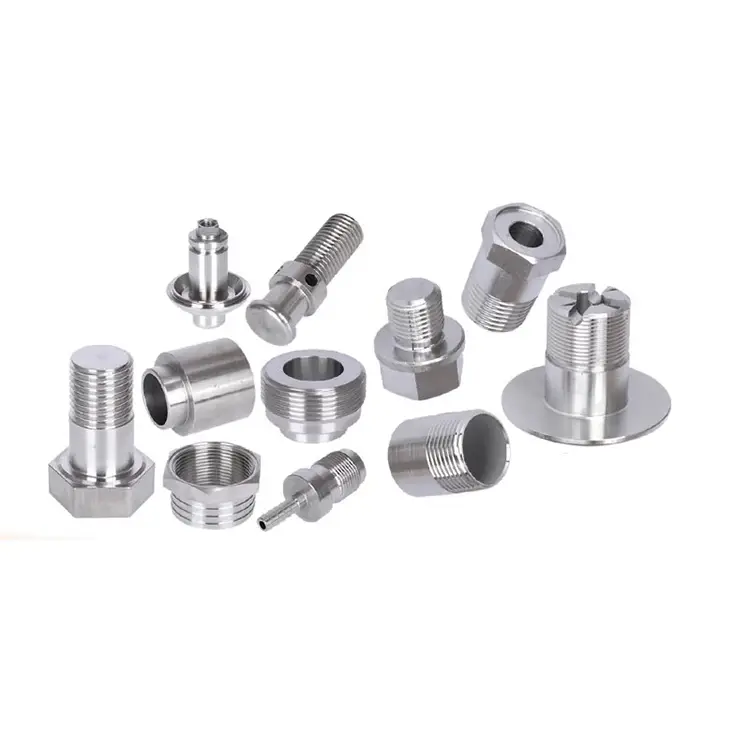
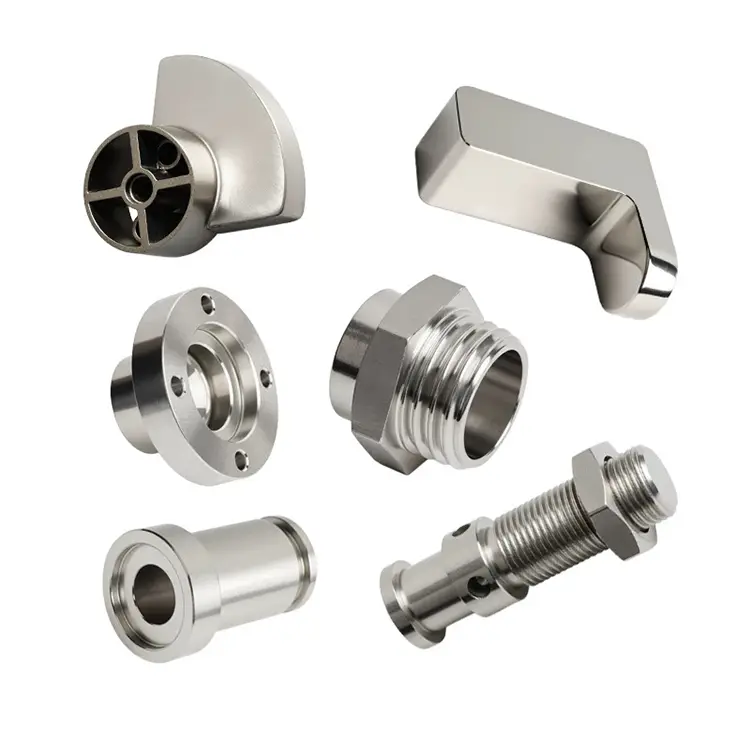
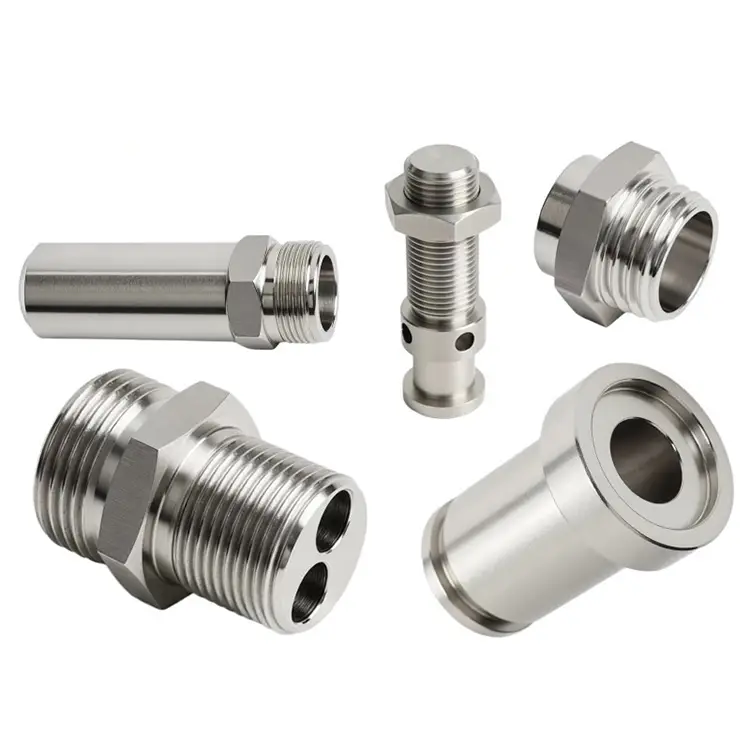
Teräksen sorvausosat
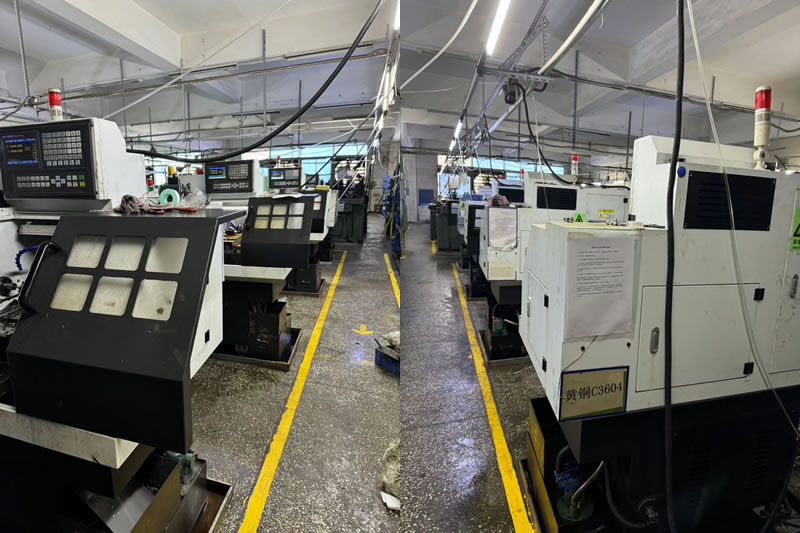
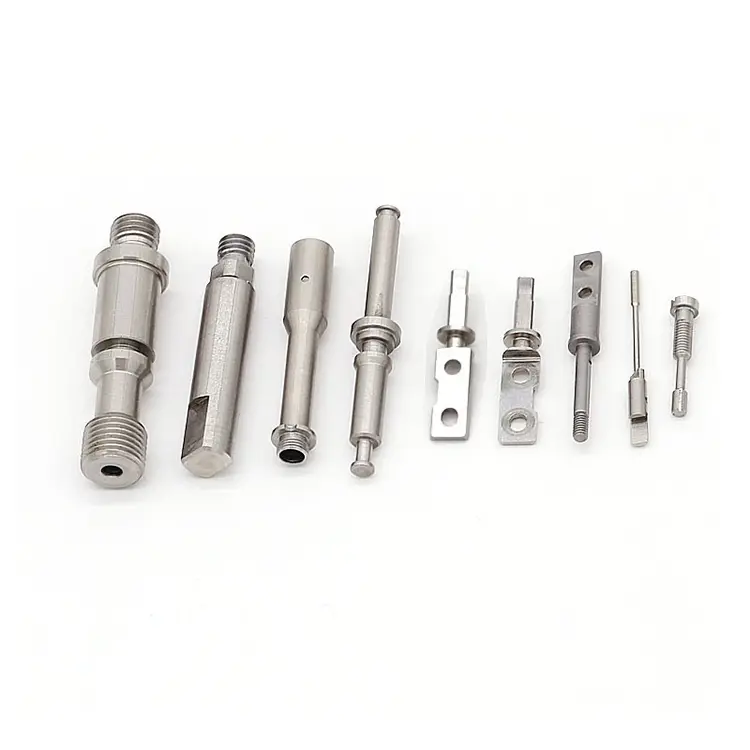
Nuote Metals tarjoaa terässorvausosia eri kokoisina 0,5 mm halkaisijasta 100 mm halkaisijaan. Valmistamme teräksestä sorvattuja osia manuaalisilla ja CNC-sorveillamme. Uusinta valmistustekniikkaa käyttämällä voimme toistaa tarkat mittaukset kerta toisensa jälkeen. Lähetä meille vain vaatimuksesi, niin otamme seuraavan vaiheen.
Lähetä kysely
Tuotteen Kuvaus
Messinki kääntyy helposti. Alumiini virtaa. Teräs on eri asia. Se kovettuu työkalun alla, kuluttaa terät minuuteissa ja liikkuu lämpökäsittelyn aikana. Siksi monet konepajat tarjoavat terässorvaustyöt korkealle – tai välttävät ne kokonaan.
Nuote Metalsilla on päinvastainen lähestymistapa. Olemme erikoistuneetTeräksen sorvausosatettä muut liikkeet kieltäytyvät: karkaistu 4140, nitrattu 1045, 17-4 PH ruostumaton, D2 työkaluteräs. Jos osasi on kestettävä kuormitusta, kulumista ja väsymistä, voimme koneistaa sen määritysten mukaan ja toimittaa sen aikataulussa.
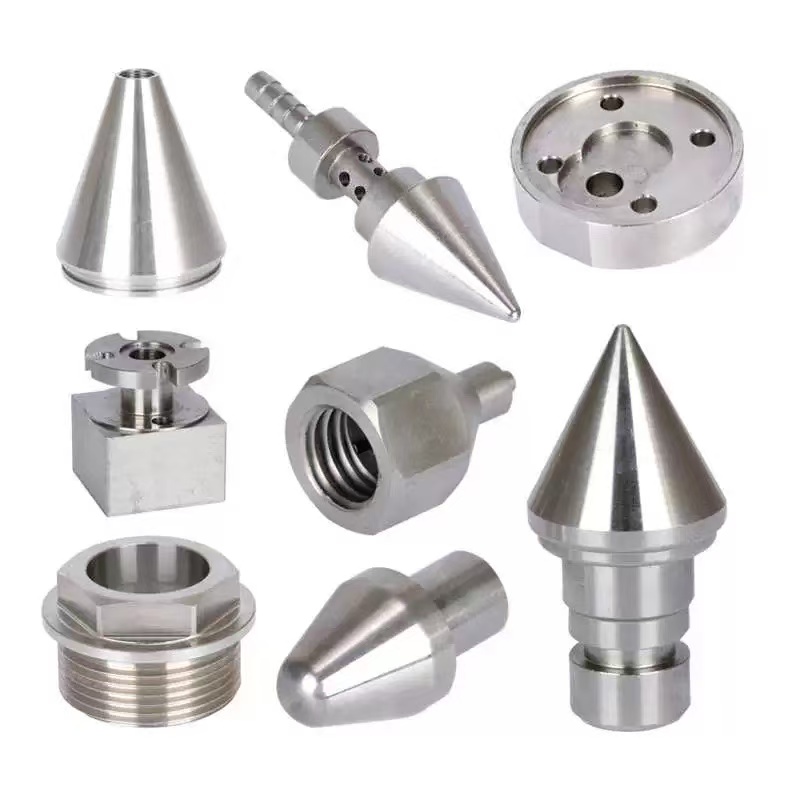
Kolme teräksen sorvauksen aiheuttamaa ongelmaa
1. Työkalujen kuluminen ja työkarkaisu.
Teräs kovettuu, kun työkalu hankaa leikkauksen sijaan. Käytämme erittäin positiivista haravatyökalua PVD-pinnoitetuilla kovametalliterillä (TiAlN tai AlCrN) ja ohjelmointinopeuksilla, jotka ylittävät työkarkaisukynnyksen. 304 ruostumattomassa teräksessä käytämme typpijäähdytteistä sorvausta.
2. Lämpökäsittelyn vääristymä.
Heat treatment moves the part. Akseli, joka mitattiin 0,005 mm ennen karkaisua, voi olla 0,05 mm poissa pyöreästä sen jälkeen. Koneistamme esilämpökäsittelymittoihin, jotka kompensoivat tunnetut vääristymät ja jätämme varastoa jälkikäsittelyn hiontaan.
3. Kovuuden vaihtelu erän sisällä.
Kovuus vaihtelee pinnasta ytimeen ja päästä päähän. Tarkistamme kovuuden useissa kohdissa jokaisen saapuvan tangon kohdalla ja hylkäämme alueen ulkopuoliset erät ennen tuotantoa. Sorvauksen aikana työkalun siirtymiä säädetään määrätyin väliajoin ajautumisen estämiseksi.
Koneistamme teräslaadut – ja miksi niillä on merkitystä
| Luokka | Kunto | Tyypillinen kovuus | Koneistushaaste | Tyypillinen sovellus |
|---|---|---|---|---|
| 1045 | Kuumavalssattu | 170-210 HB | Keskinkertainen – kovettuu hankautuessaan | Akselit, tapit, pultit |
| 4140 | Q&T | 28-32 HRC | Korkea – vaatii jäykkää asennusta ja pinnoitettuja työkaluja | Hydraulitangot, vaihteet |
| 4140 | Nitrattu | 55–62 HRC (kotelo) | Erittäin korkea – kotelo on vaikeampaa kuin työkalut | Venttiilikelat, kulutusosat |
| 304 ruostumaton | Hehkutettu | 150-200 HB | Korkea – kovettuu nopeasti, kumimainen lastu | Elintarvikelaitteet, lääketieteelliset |
| 17-4 PH | H900 | 40-45 HRC | Erittäin korkea – kova, sitkeä, hankaava | Ilmailu, kemianteollisuus |
| D2 työkaluteräs | Hehkutettu | 210-240 HB | Korkea – hankaavat karbidit kuluttavat työkaluja nopeasti | Muotit, leikkuutyökalut |
Lähestymistapamme karkaistuun teräkseen – koneista se oikein ensimmäistä kertaa
Emme lainaa karkaistun teräksen töitä vakionopeuksilla ja -syötöillä. Jokainen lämpökäsitelty osa saa oman prosessisuunnitelman:
1. Materiaalin tarkastus:Kovuuskartoitus palkin poikki. Jos ydin on liian kova tai liian pehmeä, säädämme leikkausparametreja tai hylkäämme erän.
2. Työkalujen valinta:4140-nitridoiduissa (55–62 HRC-koteloissa) käytämme CBN- (cubic boorinitridi) -teräksiä – ei karbidia. CBN kestää 10–20 kertaa pidempään ja pitää toleranssin paremmin.
3. Jäykkä asennus:Minimaalinen työkalun ylitys, suuren puristusvoiman iskut ja esikuormitetut kuularuuvit jokaisessa karkaistussa työssä.
4. Prosessin valmisteyhteenveto:Kriittiset mitat mitattuna 10-20 kappaleen välein. Työkalun siirtymät säädetty ennen kuin osa poikkeaa spesifikaatiosta.
5. Lopputarkastus:CMM-tarkistus kaikille kriittisille ominaisuuksille. Täysi mittainen raportti jokaisen lähetyksen yhteydessä.
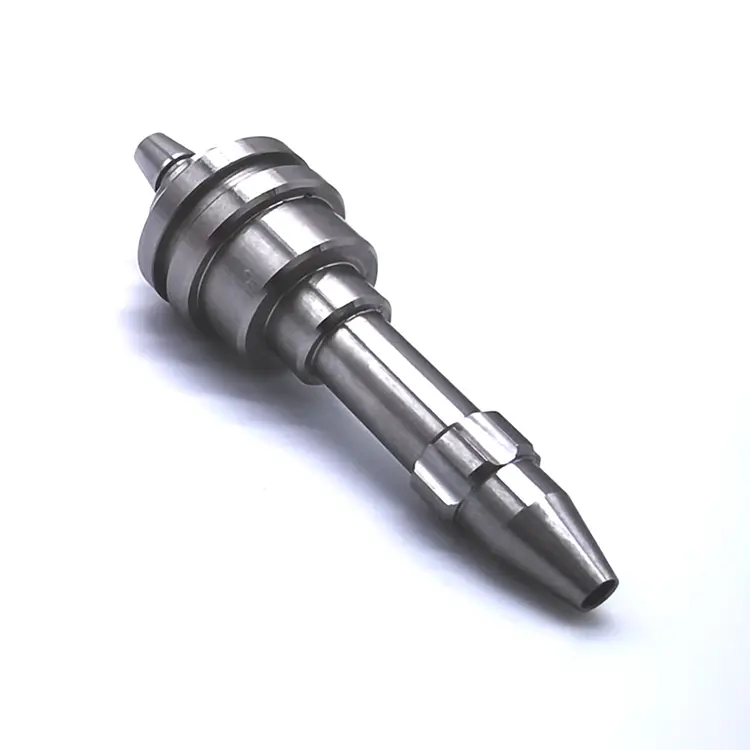
Todellinen esimerkki – 4140 Nitrid Valve Spool
A North American hydraulic equipment manufacturer needed a 4140 steel valve spool with a 0.008mm diameter tolerance and 55 HRC case hardness after nitriding. Heidän edellinen toimittajansa ei voinut pitää toleranssia lämpökäsittelyn jälkeen – kela oli 0,03 mm pyöreä.
Mitä teimme toisin:
- Koneistettu puola ylimitoitettuna kompensoimaan typpipitoisuuden kasvua.
- Käytetty CBN-työkalua karkaistun kotelon viimeistelyyn.
- Varmistettu pyöreys Talyrondilla ennen ja jälkeen nitraus.
- Toimitettu 5 000 kappaletta ilman hylkäämistä. Asiakas poisti toissijaisen hionnan ja lyhensi toimitusaikaa 12 päivällä.
Usein kysyttyjä kysymyksiä teräksen sorvausosista
Q1: Voitko työstää teräsosia, jotka on jo lämpökäsitelty?
V: Kyllä. Koneistamme karkaistua terästä 62 HRC asti käyttämällä CBN- ja keramiikkatyökaluja. Erittäin koville tai monimutkaisille geometrioille voimme suositella kovaa sorvausta ja sen jälkeen hiomista. Lähetä meille kovuustietosi, niin varmistamme, saavuttaako toleranssisi pelkällä sorvauksella vai tarvitaanko hiontaa.
Q2: Kuinka hallitset vääristymiä lämpökäsittelyn aikana?
A: We control distortion through three steps: (1) pre-heat-treatment machining that leaves calculated stock for post-treatment grinding, (2) controlled heating and cooling cycles at our partnered heat treatment facility, and (3) dimensional verification before and after treatment to validate our compensation offsets. Kriittisille osille suoritamme koeerän ja säädämme sorvausmittoja todellisen mitatun vääristymän perusteella.
Q3: Mitä toleransseja voit pitää karkaistulla teräksellä?
V: Vakiotoleranssimme karkaistulle teräkselle on ±0,01 mm, ja tarkkuuskyky on ±0,005 mm kriittisten halkaisijoiden kohdalla. Karkaistujen osien osalta toleranssit koskevat valmiita koteloita – ei esikäsittelymittoja. Nuote Metals tarkistaa jokaisen piirustuksen ja antaa DFM:lle palautetta saavutettavista toleransseista ennen tilauksen tekemistä.
Pyydä tarjous teräksen sorvausosista
Lähetä meille piirustuksesi (STEP, IGES, PDF tai DWG) seuraavasti:
- Teräslaatu ja lämpökäsittely (hehkutettu, Q&T, nitrattu, hiiltynyt)
- Kovuusspesifikaatio ja kotelon syvyys tarvittaessa
- Toleranssivaatimukset kriittisille mitoille
- Vuotuinen määrä ja eräkoot
- Toissijaiset toiminnot (hionta, pinnoitus, kokoonpano)
Suunnittelutiimimme käy läpi jokaisen kyselyn 24 tunnin sisällä ja palauttaa yksityiskohtaisen tarjouksen, jossa on DFM-palaute koneistettavuudesta, lämpökäsittelyriskistä ja toleranssista.
Hot Tags: Teräksen sorvausosat, Kiinan sorvausosien valmistaja
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö