Tuotteet

CNC-sorvaus
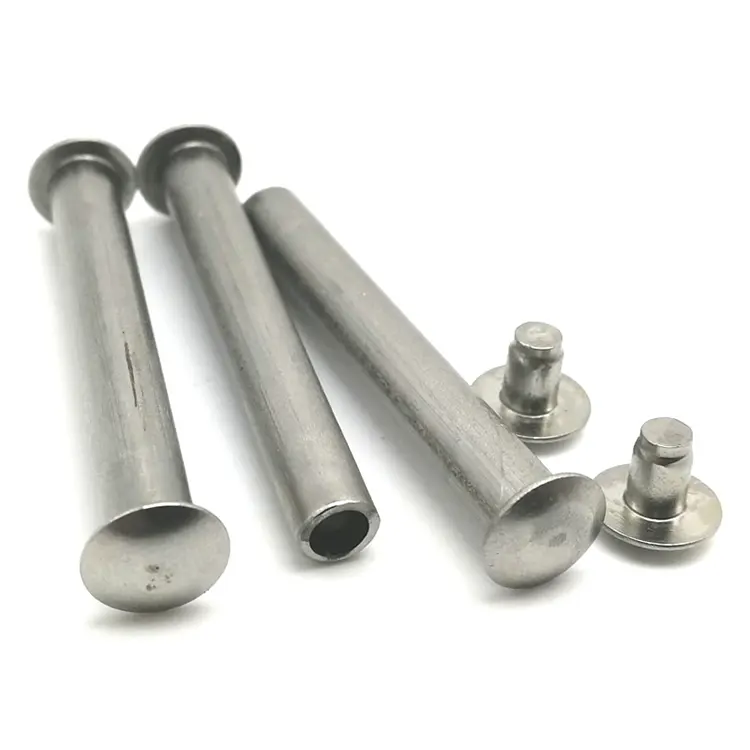
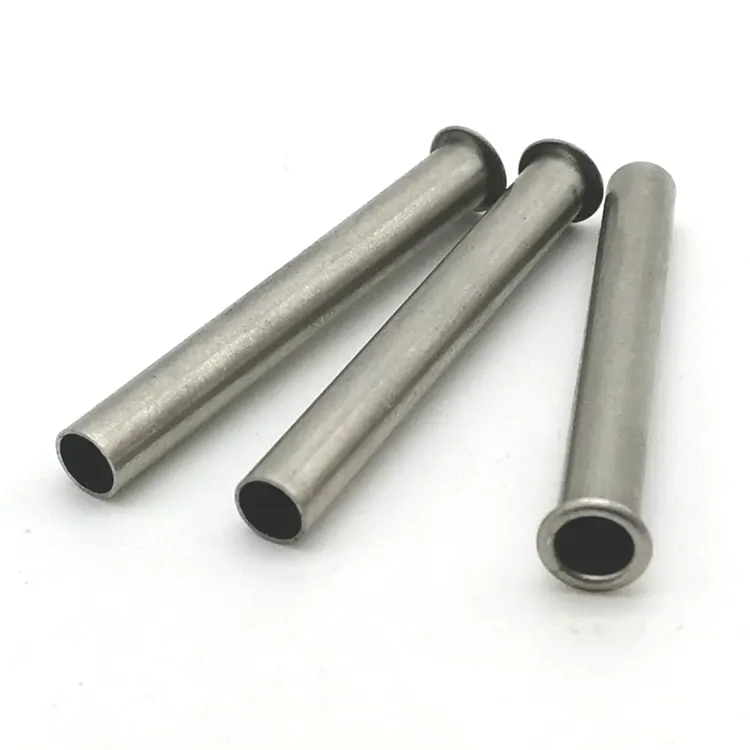
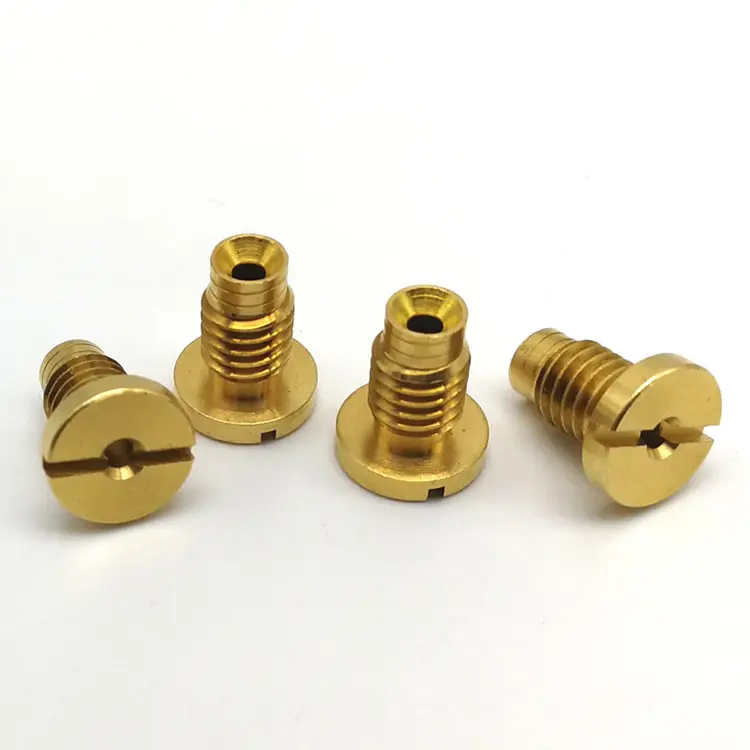
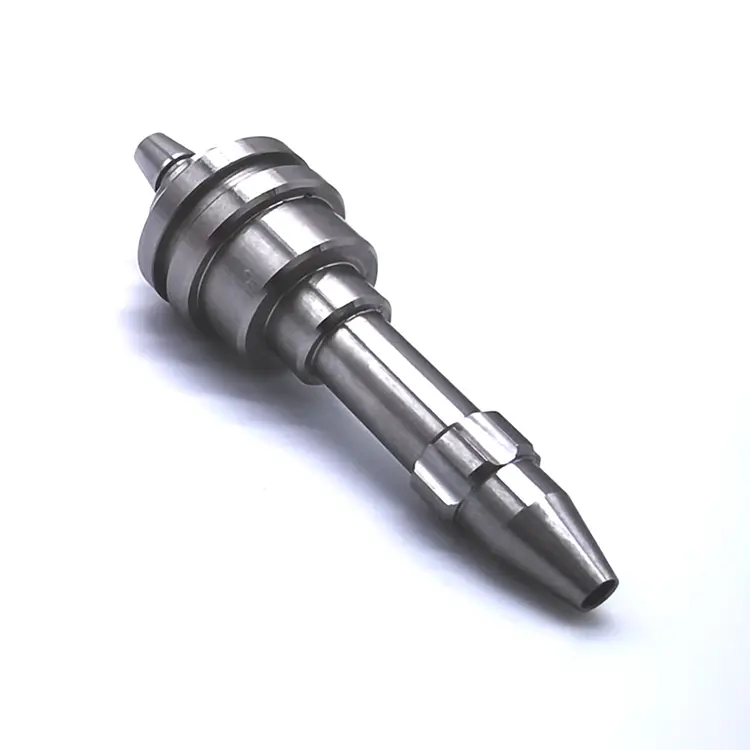
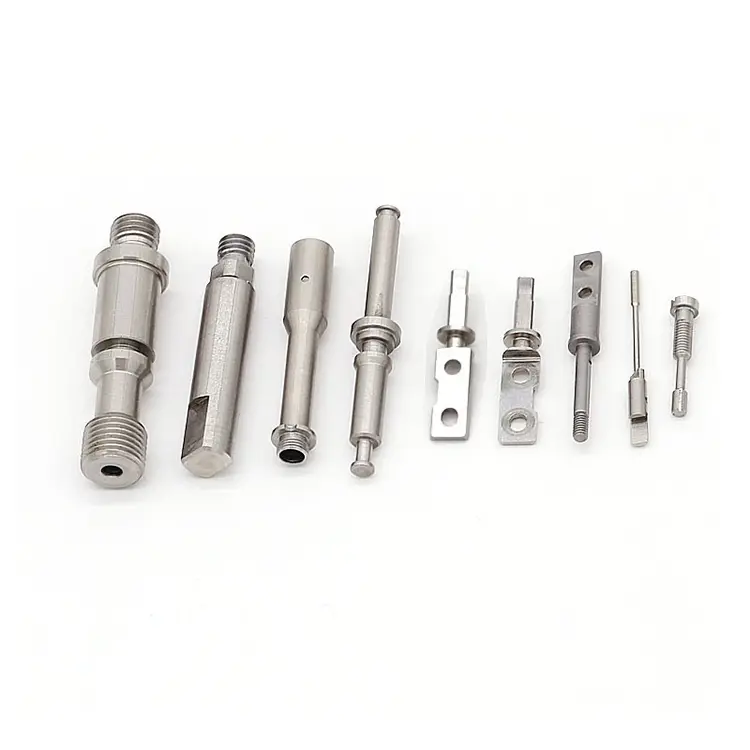
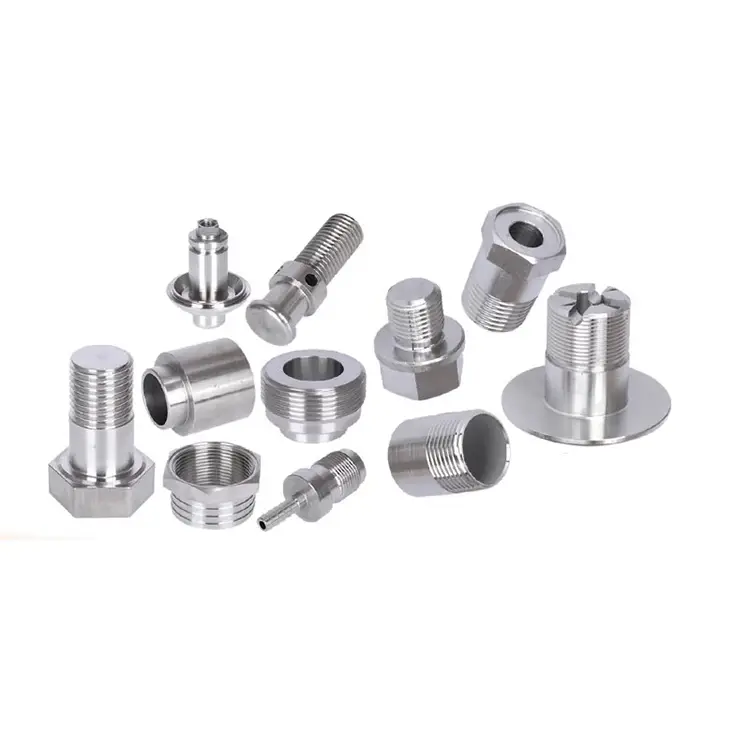
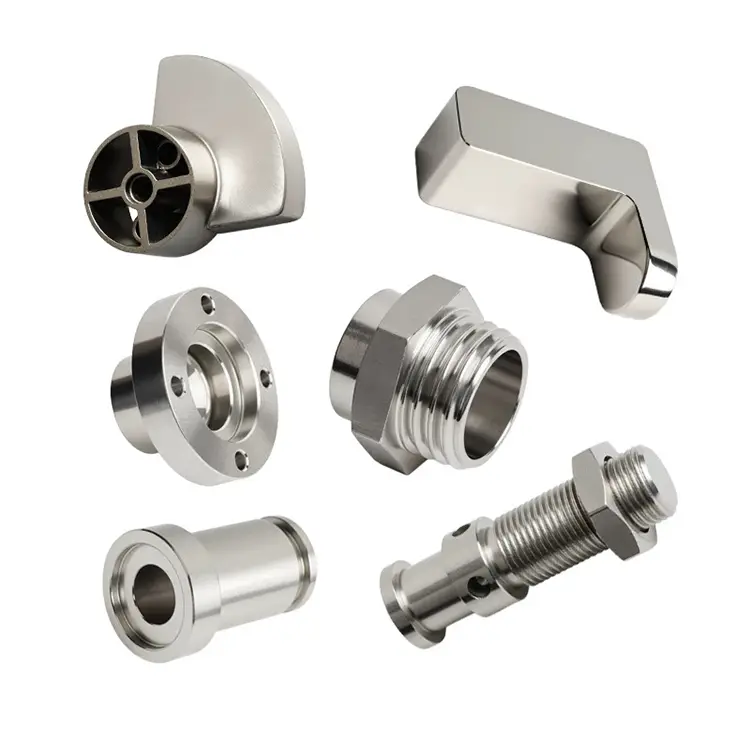
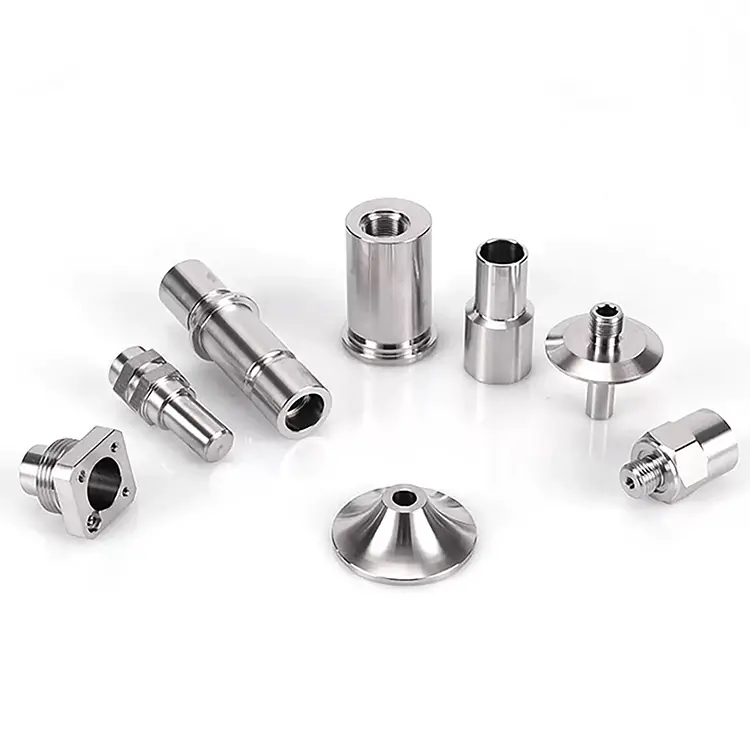
Nuote Metals tarjoaa nopeaa prototyyppipalvelua CNC-sorvaukseen, jonka avulla voit nopeasti testata ja validoida tuotesuunnitelmasi, mikä lyhentää markkinoilletuloaikaa ja lisää tehokkuutta nopeaa kääntymistä tarvitsevien käyttäjien toiveiden mukaisesti.
Lähetä kysely
Tuotteen Kuvaus
Miksi työkalugeometria ja lastunhallinta määräävät pinnan viimeistelyn ja kiertoajan
Useimmat ostajat keskittyvät koneeseen arvioidessaan aCNC-sorvaustoimittaja. Karan nopeus. Akselimäärä. Tangon syöttökapasiteetti. Näillä asioilla on väliä. Mutta ne eivät ratkaise sitä, tuleeko osasi ulos peilipinnalla vai repeytyneellä pinnalla. Ne eivät aiheuta törmäystä tai rikkinäistä työkalua.
Erona on kaksi asiaa, jotka harvoin näkyvät teknisissä tiedoissa: työkalun geometriassa ja lastunhallinnassa. Oikeakulmainen sorvi leikkaa siististi ja tuottaa lyhyitä, helposti hallittavia lastuja. Sama sorvi väärillä kulmilla hankaa, kovettaa ja kietoi pitkät naruiset lastut työkalun ympärille. Osa saattaa silti täyttää toleranssin, mutta pinnan viimeistely kärsii, työkalun käyttöikä lyhenee ja syklin aika pitenee.
Nuote Metalsilla pidämme työkalujen valintaa ja lastunhallintaa ydinsuunnittelupäätöksinä, emme operaattorin mieltymyksiä. sisäänCNC-sorvausNämä kaksi tekijää ratkaisevat, tuotetaanko osasi kannattavasti vai tappiolla.
Työkalun geometria – kulmat, jotka määrittävät leikkauksen laadun
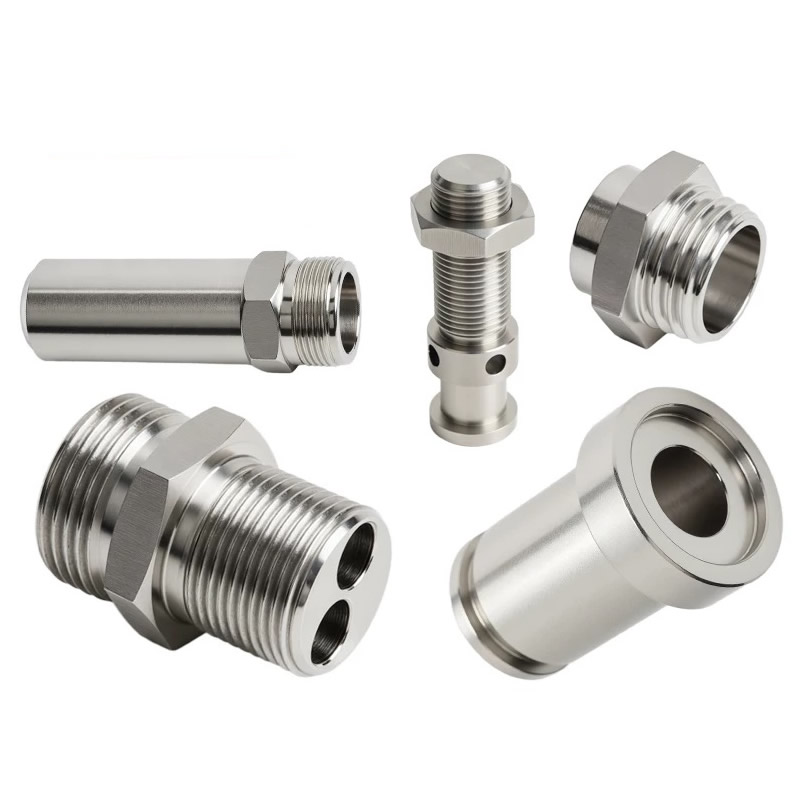
Kääntöterä ei ole yleinen kovametallipala. Siinä on tietyt kulmat, jotka määrittävät kuinka se menee materiaaliin, kuinka se rikkoo lastun ja kuinka se jakaa lämpöä. Tässä ovat tärkeimmät kulmat:
Rake kulma.Kallistuskulma säätelee kuinka aggressiivisesti työkalu leikkaa. Positiivisella kallistuskulmalla on terävä reuna, joka leikkaa materiaalin sisään – ihanteellinen pehmeille, kumimaisille materiaaleille, kuten alumiinille ja kuparille. Negatiivinen harakulma on tylsä reuna, joka työntyy materiaaliin – parempi koville, hauraille materiaaleille, kuten karkaistu teräs ja valurauta. Väärän kallistuskulman käyttäminen väärässä materiaalissa aiheuttaa reunan muodostumisen, huonon viimeistelyn tai työkalun murtuman.
Poistokulma.Vapaakulma estää työkalua hankaamasta työkappaletta vasten. Liian pieni, ja työkalu hankaa, synnyttää lämpöä ja kovettaa pintaa. Liian suuri, ja leikkuuterä heikkenee ja halkeilee. Ruostumattomassa teräksessä käytämme suurempaa välyskulmaa vähentämään hankausta ja työstökovettumista.
Nenän säde.Nokkasäde vaikuttaa pinnan viimeistelyyn ja työkalun lujuuteen. Suurempi kärjen säde tuottaa tasaisemman pinnan, mutta lisää leikkausvoimia ja voi aiheuttaa tärinää ohutseinämäisissä osissa. Pienempi kärjen säde vähentää voimia, mutta jättää karheamman lopputuloksen. Viimeistelyssä käytämme suurempaa nokkasädettä; rouhintaa varten pienempi.
Lastunmurtajan geometria.Tämä on ominaisuus, joka määrittää sirun muodon. Liian aggressiivinen lastunmurtaja tuottaa lyhyitä lastuja, jotka voivat juuttua työkaluun. Liian passiivinen, ja siru kiertyy osan ympärille. Valitsemme lastujen katkaisijan geometrian materiaalin, leikkaussyvyyden ja syöttönopeuden perusteella – ei vain sen, mitä työkalukopissa on.
Chip Control – miksi pitkät pelimerkit maksavat sinulle rahaa
Siru, joka kiertyy työkalun tai osan ympärille, ei ole vain haitta. Se maksaa rahaa kolmella tavalla:
Pintavaurio.Pitkä naarmuinen lastu, joka vedetään valmiin pinnan poikki, naarmuttaa sitä. Tiivistepinnassa tai laakeritapissa tuo naarmu muuttuu vuoto- tai kulumispisteeksi. Anodisoitavissa tai pinnoitetuissa osissa naarmuuntunut pinta tulee näkyväksi viaksi pinnoituksen jälkeen.
Työkalun vika.Työkalun varren ympärille kiertyvä lastu eristää leikkuureunaa, nostaa lämpötilaa ja nopeuttaa kulumista. Vaikeissa tapauksissa siru pakkastuu sisätaskuun ja halkeilee sisäosan.
Operaattorin väliintulo.Kone, joka pysähtyy muutaman minuutin välein poistamaan lastuja, ei tuota osia. Suuren volyymin tuotannossa lastunhallinta on ero vakaan prosessin ja jatkuvan keskeytyksen välillä.
Hallitsemme pelimerkkejä kolmen muuttujan avulla:
Syöttönopeus:Suuremmat syöttönopeudet tuottavat paksumpia lastuja, jotka rikkoutuvat helpommin.
Leikkaussyvyys:Liian matala, ja lastu hankaa eikä leikkaa.
Jäähdytysnesteen paine:Leikkaavaan reunaan suunnattu korkeapaineinen jäähdytysneste (70–100 bar) murtaa lastut ja huuhtelee ne pois työalueelta.
Kuinka sovitamme työkalut materiaaliin
Eri materiaalit vaativat erilaisia työkalustrategioita. Näin lähestymme yleisimpiä materiaalejaCNC-sorvaus:
| Parametri | Erittely | Testimenetelmä |
|---|---|---|
| Materiaaliluokka | AISI 304 (UNS S30400) | Myllysertifikaatti + XRF |
| Akselin halkaisija | 5,0 mm (±0,05 mm) | Laser mikrometri |
| Pituus pään alla | 32,0 mm (±0,10 mm) | Digitaalinen jarrusatula |
| Pään halkaisija | 9,5 mm (±0,15 mm) | Optinen vertailija |
| Pään korkeus | 1,6 mm (±0,10 mm) | Digitaalinen jarrusatula |
| Vetolujuus | ≥520 MPa | ASTM E8 |
| Kovuus | ≤90 HRB | ASTM E18 |
| Suolasumun kestävyys | ≥72 tuntia (ei punaruostetta) | ASTM B117 |
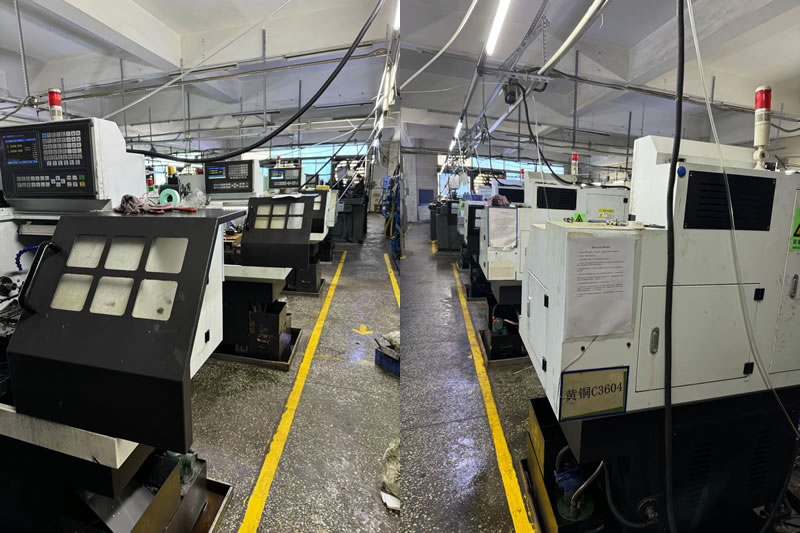
Todellinen esimerkki – ruostumattomasta teräksestä valmistettu akseli, jossa on lastunhallintaongelma
Pohjoisamerikkalainen hydraulilaitteiden valmistaja tarvitsi 316 ruostumattoman akselin, jonka halkaisijatoleranssi oli 0,01 mm ja pintakäsittely Ra 0,8 μm. Heidän edellinen toimittajansa toimitti osia, joissa oli repeytynyt pinta ja epätasainen viimeistely – lastut kietoutuivat työkalun ympärille ja naarmuivat osaa sorvauksen aikana.
Mitä teimme toisin:
- Vaihdettu erittäin positiivisiin haravateroihin, joissa on AlCrN-pinnoite – terävämpi reuna, vähemmän hankausta 316:ssa.
- Lisääntynyt syöttönopeus paksuntaa lastua ja edistää murtumista.
- Käytetty korkeapaineinen jäähdytysneste 70 baarilla, joka on suunnattu leikkuureunaan.
- Toimitettu 4000 kappaletta ilman pintavikoja. Asiakas eliminoi saapuvan kiillotuksen ja lyhensi toimitusaikaa 6 päivällä.
Usein kysyttyjä kysymyksiä CNC-sorvauksesta
K1: Miksi sorvatussa osassani on repeytynyt tai tahriintunut pintaviimeistely?
V: Revennyt tai tahriintunut pinta johtuu yleensä kasaantuneesta reunasta tai hankautumisesta. Työkalu ei leikkaa puhtaasti – se työntää tai hitsaa materiaalia. Yleisiä syitä ovat väärä kallistuskulma, kulunut sisäosa, riittämätön jäähdytysneste tai liian alhainen syöttönopeus. Kumimaisille materiaaleille, kuten alumiinille ja kuparille, käytä erittäin positiivista haraa ja päällystämättömiä kiillotettuja sisäosia. Käytä ruostumattoman teräksen terävää reunaa korkeapaineisella jäähdytysnesteellä. Nuote Metalsilla sovitamme työkalun geometrian materiaaliin estääksemme nämä viat niiden lähteellä – tämä on olennaista kaikilleCNC-sorvauskäsitellä.
Q2: Mistä tiedän, käyttääkö sorvaustoimittajani oikeaa työkalua?
V: Esitä heille kolme kysymystä: (1) Mitä kulmaa käytät tässä materiaalissa? (2) Mikä lastujen katkaisijan geometria? (3) Mikä jäähdytysnesteen paine? Toimittaja, joka ei voi vastata näihin kysymyksiin, ei hallitse omaansaCNC-sorvauskäsitellä. Toimittaja, joka antaa yleisen vastauksen - "Käytämme positiivista rakea kaikkeen" - ei sovita työkaluja materiaaliin. Nuote Metals dokumentoi työkaluvalikoiman jokaiselle osanumerolle ja sisällyttää sen asennuslomakkeeseen.
Q3: Voiko työkalun geometria lyhentää sykliaikaa?
V: Kyllä. Oikealla geometrialla varustettu työkalu leikkaa nopeammin, koska se voi leikata syvemmällä ja suuremmalla syöttönopeudella epäonnistumatta. Työkalu, jonka geometria on väärä, pakottaa käyttäjän hidastamaan vauhtia tärinän tai työkalun rikkoutumisen välttämiseksi. Tyypilliselle ruostumattomasta teräksestä valmistettuun osaan, työkalun geometrian optimointi sisäänCNC-sorvausvoi lyhentää kiertoaikaa 15-25 %. Tämä alentaa suoraan yksikkökustannuksia. Nuote Metals tarkastelee työkalustrategiaa prosessisuunnittelun aikana – ei sen jälkeen, kun ensimmäinen erä on hidastunut.
Hot Tags: CNC-sorvaus, Kiinan CNC-sorvaus, CNC-sorvauksen prototyyppi
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö