Tuotteet
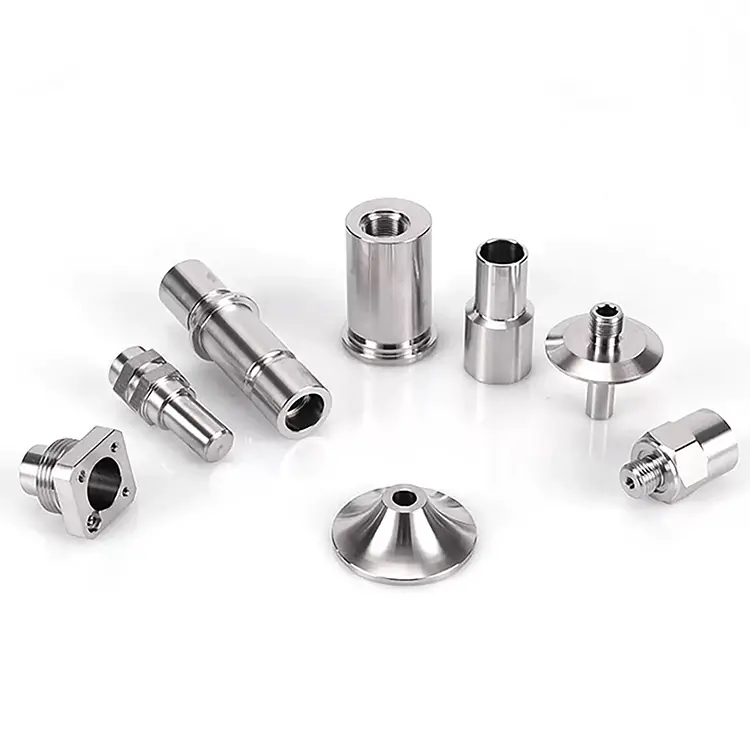
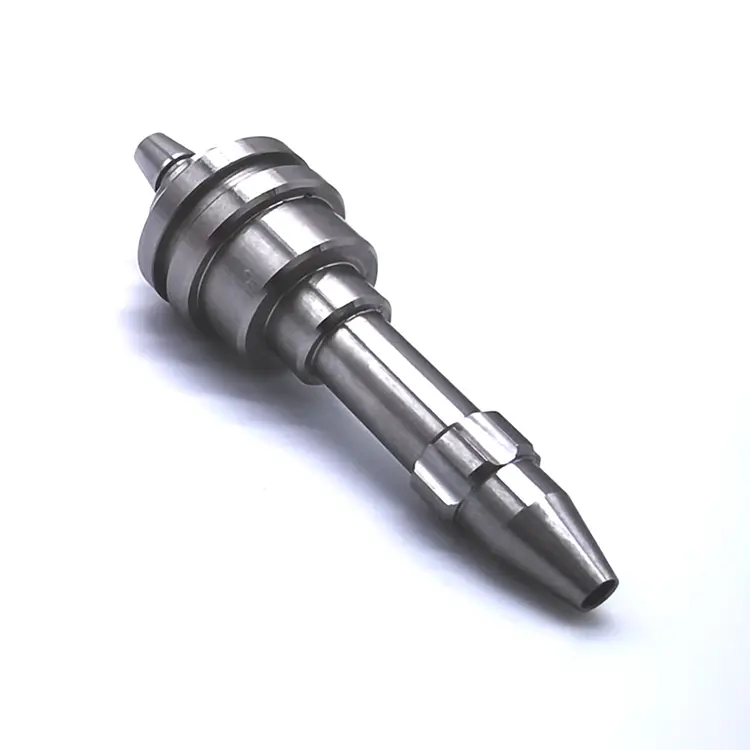
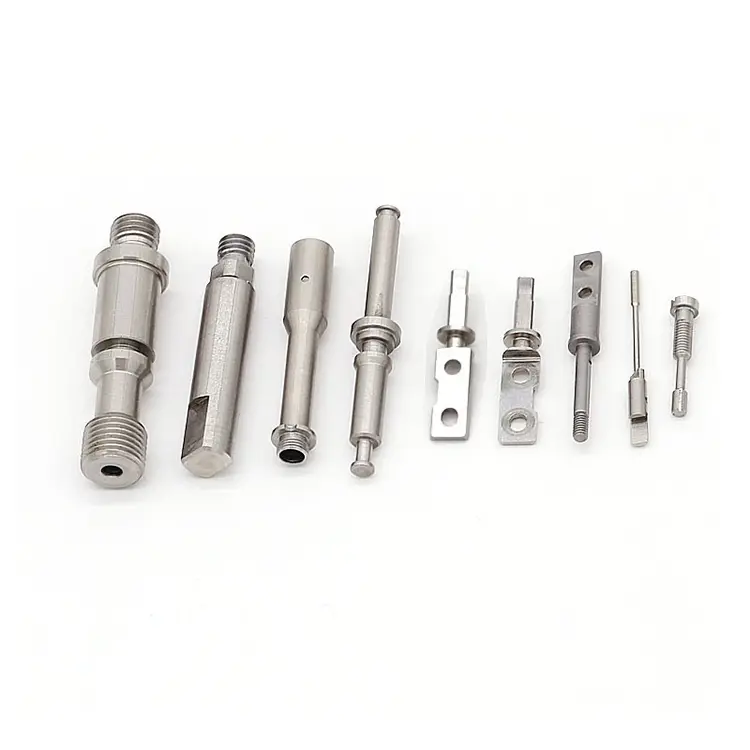
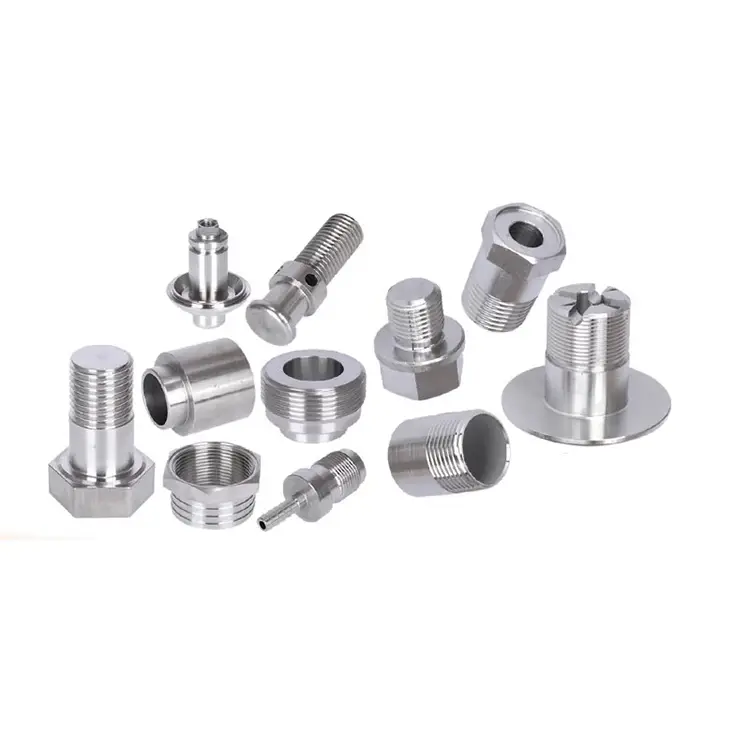
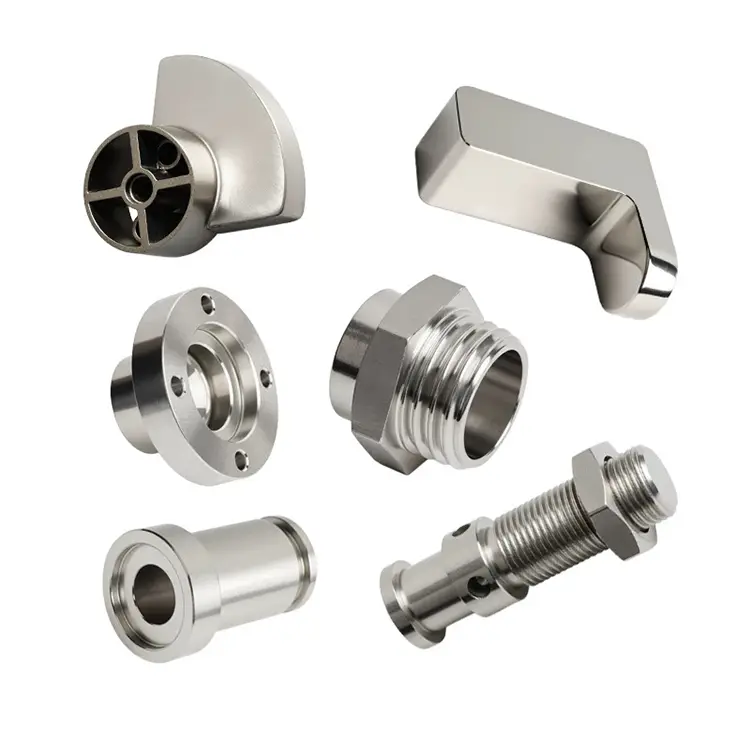
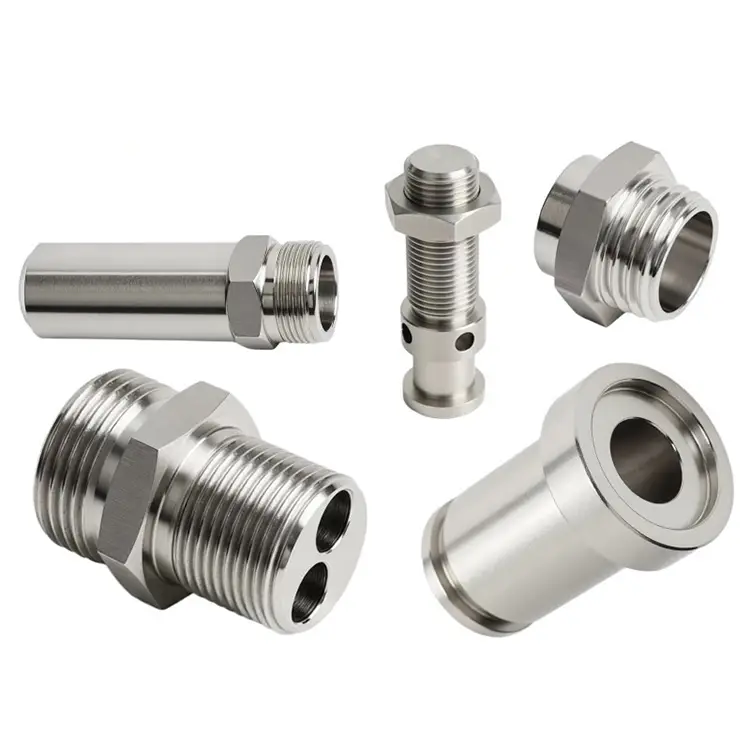
Ruostumattomasta teräksestä tehdyt sorvausosat
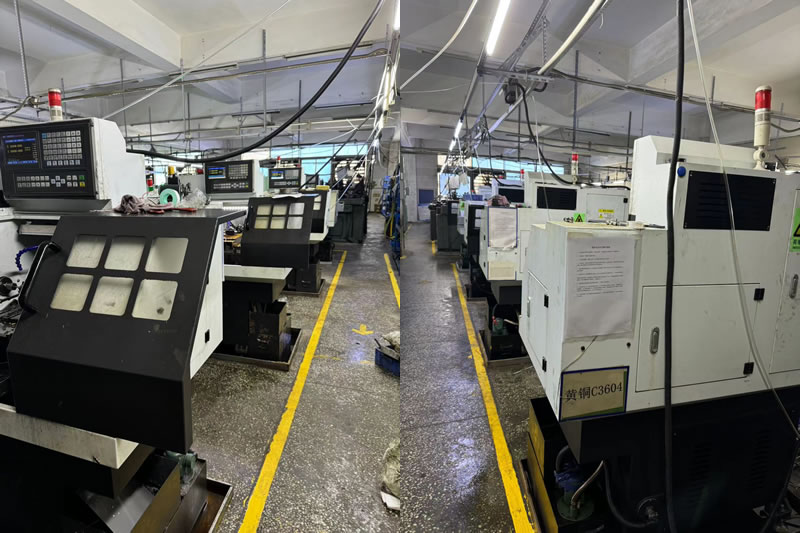
Nuote Metals tarjoaa ruostumattomasta teräksestä valmistettuja sorvausosia erittäin tarkasti, olemme Dongguanissa, Kiinassa. Ruostumattoman teräksen työstö on prosessi, jossa ruostumatonta terästä muotoillaan leikkaamalla pois työkappaleen materiaali tai työstämällä sisäinen säde pintaan.
Lähetä kysely
Tuotteen Kuvaus
Ruostumattoman teräksen sorvausosat – kun korroosionkestävyys kohtaa työstövaikeuden
Ruostumaton teräs ei ole vain "teräs, joka ei ruostu". Se on metalliseosperhe, joka kovettuu aggressiivisesti, tuottaa ohuita lastuja, jotka kiertyvät työkalujen ympärille ja vaativat pinnan eheyttä, jota hiiliteräs ei koskaan vaadi. Monet konepajat käsittelevät ruostumatonta terästä kuten 1045-hiiliterästä – ja seurauksena on huono viimeistely, lyhyt työkalun käyttöikä ja korkea romumäärä.
Nuote Metals koneistaa ruostumattoman teräksen sorvausosia eri tavalla. Valitsemme työkalut, jäähdytysnesteen ja leikkausparametrit erityisesti ruostumattomalle teräkselle. Tarkistamme pinnan eheyden, ei vain mittoja. Ja ymmärrämme, että lääkintä-, elintarvike- ja meriasiakkaille naarmu tai tahriintunut pinta on toiminnallinen vika, ei kosmeettinen vika.
Ruostumattoman teräksen sorvauksen piilokustannukset – se ei ole materiaali, se on romu
Ruostumattomasta teräksestä valmistetut tankot maksavat enemmän kuin hiiliteräs – mutta silloin projektit eivät ylitä budjettia. Todellinen hinta on romu: osat, jotka eivät täytä pintakäsittelyä, mittojen siirtymistä tai passivointivaatimuksia. Kolme vikatilaa vastaavat useimmat ruostumattoman teräksen sorvaushäviöt.
1. Työnkarkaisu.
Ruostumaton teräs kovettuu, kun työkalu hankaa leikkauksen sijaan. Pinnasta tulee substraattia kovempi, himmentyen seuraavalla ajokerralla ja työntäen mittaa toleranssin ulkopuolelle. Kun käyttäjä huomaa, kymmeniä osia on romutettu.
2. Lastujen kääre ja pintavauriot.
Ruostumaton teräs tuottaa sitkeitä, kumimaisia lastuja – erityisesti 304 ja 316. Jos lastut kiertyvät työkalun tai osan ympärille, ne naarmuttavat pintaa. Lääketieteellisten ja elintarvikkeiden osien Ra 0,4 μm viimeistely voi muuttua Ra 1,6 μm sekunneissa.
3. Epäjohdonmukainen passivointi.
Ruostumaton materiaali luottaa passiiviseen kromioksidikerrokseen korroosionkestävyyden takaamiseksi. Jos koneistus tahraa pintaa tai jättää upotettuja rautahiukkasia, passivointi epäonnistuu. Osa saattaa näyttää puhtaalta, mutta ruostua käytössä.
Kuinka koneistamme ruostumatonta terästä – eri työkalut, erilaiset säännöt
Emme lainaa ruostumattoman teräksen töitä hiiliteräksen nopeuksilla ja syöttöillä. Jokainen ruostumaton osa saa oman prosessisuunnitelman.
Työkalu:
Käytämme teräviä, erittäin positiivisia haravateriä, joissa on PVD-pinnoitettu kovametalli (TiAlN tai AlCrN), jotka on suunniteltu erityisesti ruostumattomalle teräkselle. 17-4 PH ja 440C vaihdamme maaliin CBN:ään. Terävät reunat leikkaavat siististi hankaamisen sijaan – tämä on tärkein yksittäinen tekijä työstön kovettumisen estämisessä.
Jäähdytysneste:
Korkeapaineinen jäähdytysneste (70–100 bar) suunnattu leikkuureunaan. Tämä rikkoo lastut, säätelee lämpöä ja vaimentaa kovettumista. Malleissa 304 ja 316 käytämme typpijäähdytteistä kiertoa viimeistelyajoissa.
Parametrit:
Pieni pintanopeus, suuri syöttönopeus. Sahaamme tarpeeksi nopeasti pysyäksemme karkaisukynnyksen yläpuolella, mutta riittävän hitaasti välttääksemme työkalun nopean kulumisen. 316:lle tyypillinen pintanopeus on 120–150 m/min – noin puolet siitä, mitä käytämme 1045-hiiliteräksessä.
Vahvistus:
Pinnan karheus testattu kannettavalla profilometrillä. Passivointi varmistettu kuparisulfaattitestillä tai ferroksyylitestillä. Kaikkien kriittisten ominaisuuksien mittatarkastus CMM:llä.
Koneistamme ruostumattomat teräslaadut – ja mihin jokainen on tarkoitettu
| Luokka | Koneistettavuus | Korroosionkestävyys | Tyypillinen kovuus | Paras sovellus |
|---|---|---|---|---|
| 303 | Erinomainen | Kohtalainen | 160-200 HB | Suuren volyymin sorvatut osat, mutterit, liittimet |
| 304 | Kohtalainen | Hyvä | 150-200 HB | Elintarvikelaitteet, lääketieteellinen, yleinen |
| 316 | Kohtalainen | Erinomainen (merellinen) | 150-200 HB | Meri, kemian, farmaseuttiset |
| 17-4 PH | Vaikea | Erittäin hyvä | 40–45 HRC (H900) | Ilmailu, lujat akselit |
| 440C | Vaikea | Hyvä | 58–62 HRC | Laakerit, venttiilit, leikkuutyökalut |
Huomautus 303 vs. 304:303 sisältää rikkiä parantaakseen työstettävyyttä – se kääntyy nopeammin ja tuottaa lyhyempiä lastuja. Mutta rikki vähentää korroosionkestävyyttä ja hitsattavuutta. Lääketieteellisten tai elintarvikkeiden osien osalta vaaditaan yleensä 304 tai 316. Autamme asiakkaita valitsemaan oikean laadun sovelluksensa perusteella, emme vain sitä, mikä on helpoin koneistettava.
Todellinen esimerkki – 316 ruostumaton jakotukki lääketieteelliseen analysaattoriin
Eurooppalainen lääkinnällisten laitteiden valmistaja tarvitsi 316 ruostumattomasta teräksestä valmistetun jakotukin, jonka sisäpinta on 0,4 μm ja halkaisija 0,01 mm. Heidän edellinen toimittajansa toimitti osia, jotka epäonnistuivat passivointitestissä – upotetut rautahiukkaset aiheuttivat korroosiota analysaattorin nestereitillä.
Mitä teimme toisin:
- Käytetty erikoistyökalu, joka on varattu vain 316 ruostumattomalle teräkselle – ei ristikontaminaatiota hiiliteräksestä.
- Vaihdettu typpijäähdytteiseen viimeistelypassin päälle tahrojen estämiseksi.
- Lisätty ferroksyylitesti passivoinnin varmistamiseksi ennen toimitusta.
- Toimitettu 3 000 kappaletta ilman passivointivirheitä. Asiakas poisti saapuvan pinnan eheyden tarkastuksen.
Usein kysyttyjä kysymyksiä ruostumattoman teräksen sorvausosista
K1: Mitä eroa on 303:n ja 304:n ruostumattoman teräksen välillä sorvatuissa osissa?
A: 303 sisältää rikkiä (0,15–0,35 %) työstettävyyden parantamiseksi. Se kääntyy nopeammin, tuottaa lyhyempiä lastuja ja antaa paremman pinnan. Mutta rikki vähentää korroosionkestävyyttä ja vaikeuttaa hitsausta. 304:ssä ei ole rikkiä – se tarjoaa paremman korroosionkestävyyden ja hitsattavuuden, mutta sitä on vaikeampi työstää. 303 on kustannustehokas suurille sorvatuille osille, jotka eivät altistu ankarille ympäristöille. Valitse lääketieteellisiin, elintarvike- tai merisovelluksiin 304 tai 316. Nuote Metals voi neuvoa sovelluksesi ja ympäristösi perusteella.
Kysymys 2: Kuinka estät kovettumisen ruostumatonta terästä sorvattaessa?
V: Työkarkaisu tapahtuu, kun työkalu hankaa leikkausten sijaan. Ennaltaehkäisy edellyttää: (1) teräviä, erittäin positiivisia haravointityökaluja – älä koskaan käytä kuluneita teriä; (2) leikkausnopeudet, jotka ylittävät työkarkaisukynnyksen (tyypillisesti 120–150 m/min 316:lle); (3) suuret syöttönopeudet pitämään työkalun kytkettynä; (4) korkeapaineinen jäähdytysneste, joka on suunnattu leikkuureunaan. Nuote Metalsilla ohjelmoimme ruostumattoman teräksen työt näillä parametreilla ja tarkistamme pinnan kovuuden koneistuksen jälkeen varmistaaksemme, ettei kovettunutta kerrosta ole muodostunut.
Q3: Voitko saavuttaa Ra 0,4 μm ruostumattomasta teräksestä sorvatuissa osissa?
V: Kyllä. Ra 0,4 μm on saavutettavissa ruostumattomalla teräksellä oikeilla työkaluilla ja parametreilla. Sisäporauksissa käytämme poratankoja kiillotetuilla sisäosilla ja typpijäähdytteisellä sorvauksella. Ulkopinnoille käytämme viimeistelypassissa pyyhkimen sisäosia. Tarkistamme pinnan karheuden kannettavalla profilometrillä ja sisällytämme tulokset tarkastusraporttiin. Jos Ra 0,2 μm tai suurempi, suosittelemme läppäystä tai kiillotusta toissijaisena toimenpiteenä. Nuote Metals tarkistaa pintakäsittelyvaatimukset jokaisen piirustuksen yhteydessä ja vahvistaa saavutettavissa olevan Ra-arvon ennen lainaamista.
Pyydä tarjous ruostumattoman teräksen sorvausosista
Lähetä meille piirustuksesi (STEP, IGES, PDF tai DWG) seuraavasti:
- Ruostumaton teräs (303, 304, 316, 17-4 PH, 440C tai muu)
- Pinnan viimeistelyvaatimus (Ra-arvo)
- Passivointi- tai korroosiotestivaatimus tarvittaessa
- Toleranssivaatimukset kriittisille mitoille
- Vuotuinen määrä ja eräkoot
Suunnittelutiimimme käy läpi jokaisen kyselyn 24 tunnin sisällä ja palauttaa yksityiskohtaisen tarjouksen sekä DFM-palautteen työstettävyydestä, pinnan viimeistelyn toteutettavuudesta ja passivointivaatimuksista.
Hot Tags: Ruostumattomasta teräksestä tehdyt sorvausosat
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö