Tuotteet
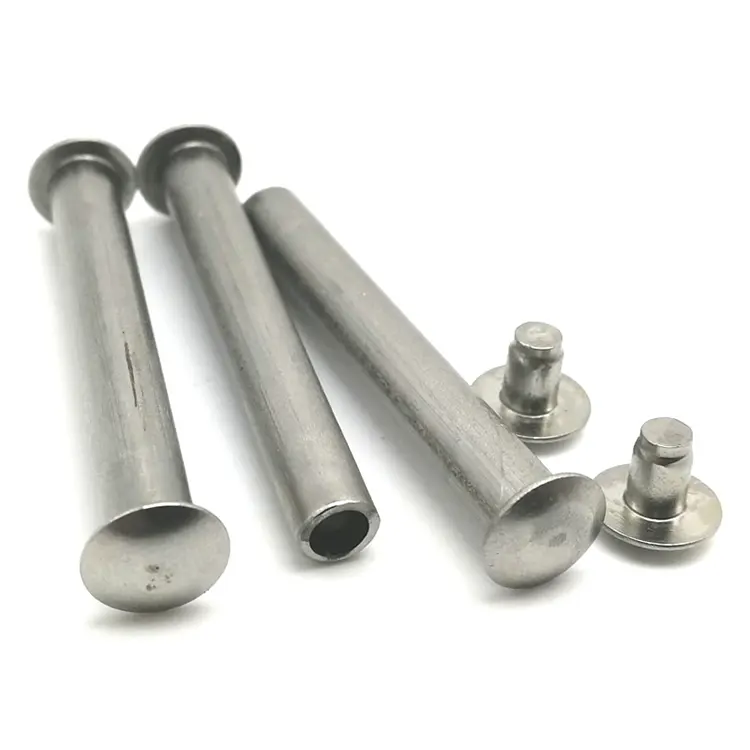
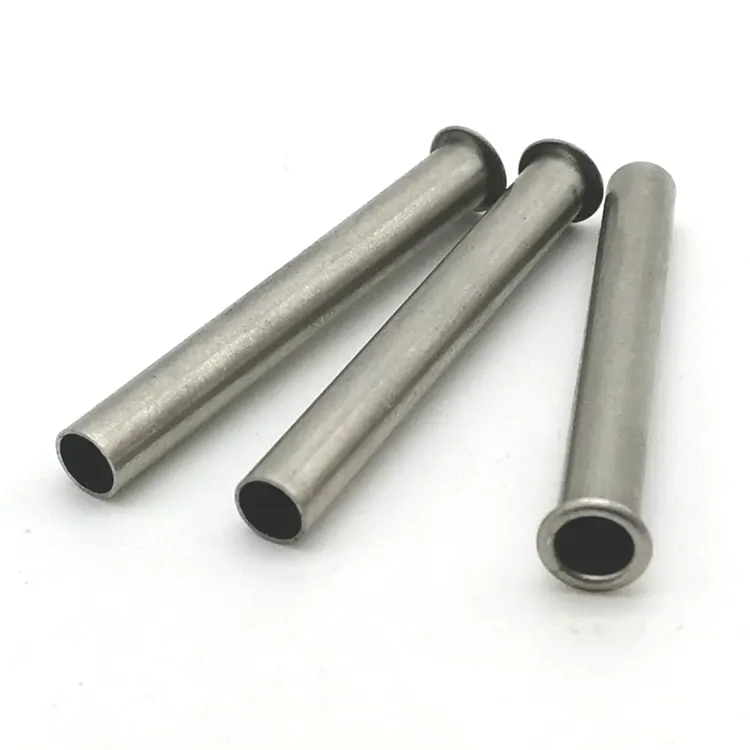
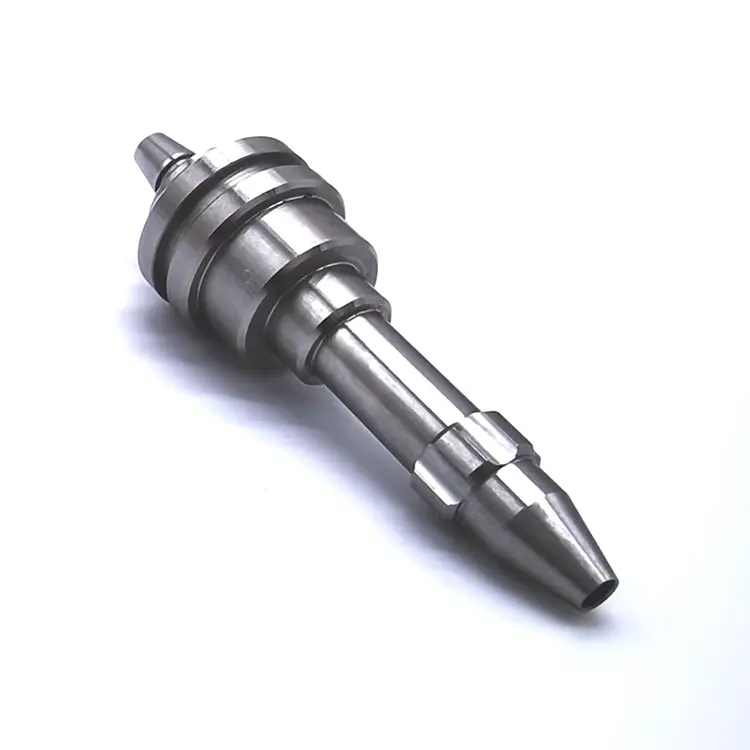
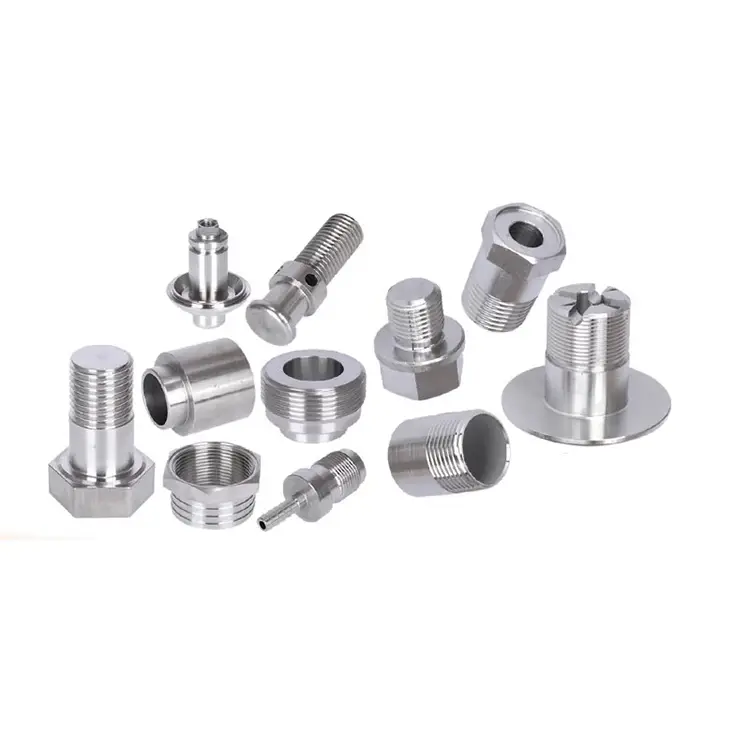
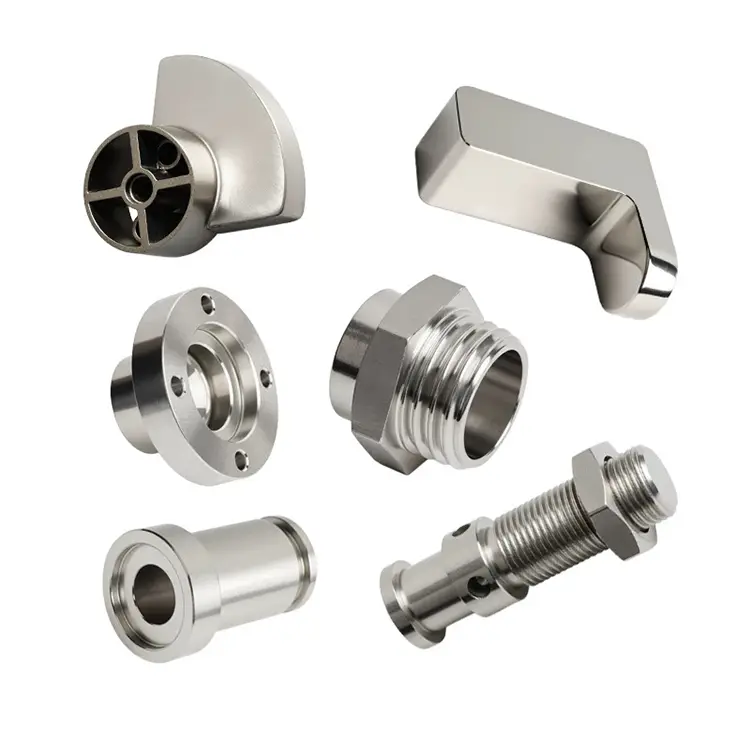
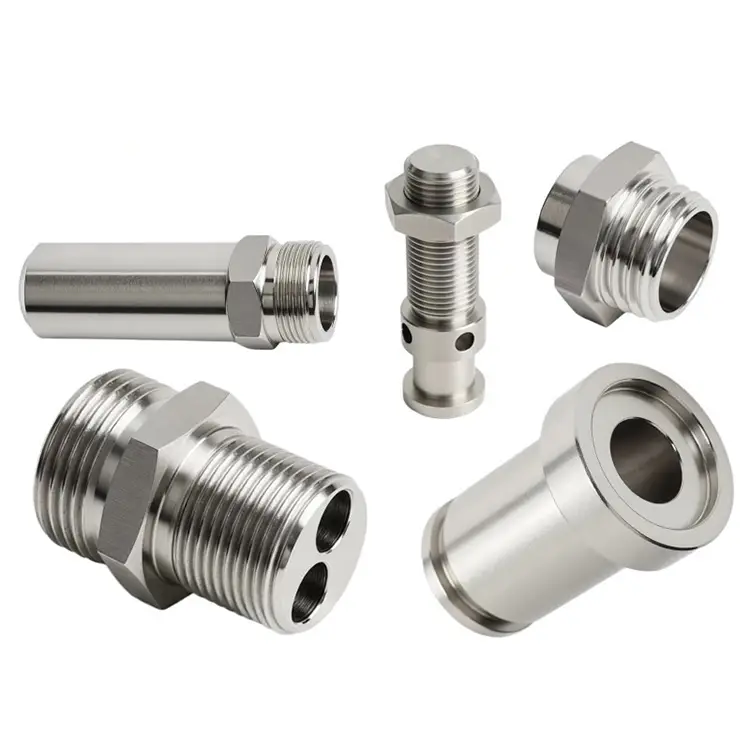
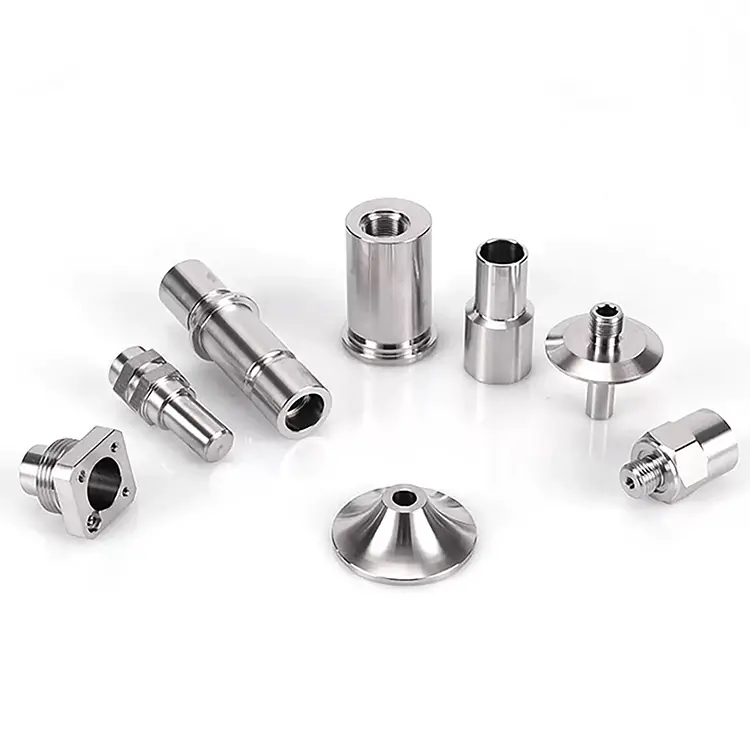
CNC-tarkkuussorvausosat
Nuote Metals tarjoaa räätälöityjä CNC-tarkkuussorvausosia, jotka on räätälöity sinun tarpeisiisi. Prototyypistä tuotantoon teemme tiivistä yhteistyötä kanssasi varmistaaksemme, että komponenttisi vastaavat tarkat vaatimukset.
Lähetä kysely
Tuotteen Kuvaus
CNC-tarkkuussorvausosat – kun toleranssi mitataan mikrometreinä
Normaali kääntöpidätys ±0,005 mm. Se riittää useimmille hydrauliliittimille, akseleille ja liittimille. Mutta jotkut sovellukset vaativat enemmän. Polttoaineen ruiskutuskomponentti, joka mittaa virtausta 2000 barin paineella. Kirurginen instrumentti, joka on koottava ilman leikkimistä. Optinen teline, joka pitää kohdistuksen 40 °C:n lämpötilavaihtelussa.
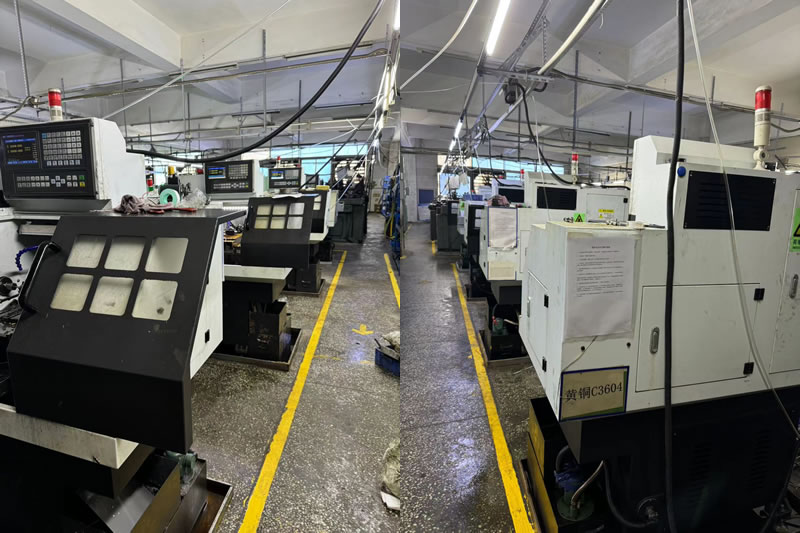
Nämä ovat osat, jotka erottavat tarkkuussorvauksen normaalisorvauksesta. Nuote Metalsilla meillä on oma tarkkuussorvauskenno, jossa jokaista muuttujaa – lämpötilaa, työkalun kulumista, karan kasvua, mittausepävarmuutta – ohjataan ja dokumentoidaan. Tämä ei ole markkinointiväite. Se on prosessikuri, ja tämä artikkeli selittää tarkalleen, kuinka pidämme sitä.
Mikä tekee kääntämisestä "tarkkuuden" – viisi muuttujaa, joita täytyy hallita
Tarkkuus ei johdu pelkästään koneesta. Se tulee jokaisen vaihtelun lähteen hallinnasta.
1. Lämpöstabiilisuus.
Sorvin kara kasvaa lämmetessään. 100mm osa voi kasvaa 0,02mm 10°C lämpötilan muutoksella. Tarkkuussorvauskennoamme pidetään 20°C ± 1°C:ssa ympäri vuoden. Osat liotetaan huoneenlämpöön ennen lopputarkastusta.
2. Työkalujen kulumisen hallinta.
Kulunut sisäosa leikkaa eri tavalla kuin tuore. Seuraamme työkalun käyttöikää leikkausajan avulla ja säädämme siirtymiä määrätyin väliajoin – emme odota, että käyttäjä huomaa ajautumisen. ±0,002 mm:n työssä työkalun vaihdot ajoitetaan, eivät reaktiivisia.
3. Karan ja akselin kalibrointi.
Lämpökasvu vaikuttaa itse koneen rakenteeseen. Suoritamme lämmityssyklin joka aamu ja tarkistamme akselin sijainnin laserinterferometrillä kuukausittain. Palloruuvit ovat esikuormitettuja, ja lineaariset asteikot antavat suoran asennon palautetta.
4. Työnpidon toistettavuus.
Holkki, joka tarttuu eri tavalla kappaleisiin 1 ja 500, tuo vaihtelua. Käytämme karkaistuja holkkeja, joissa on positiivinen pysäytys, ja tarkistamme loppumisen ennen jokaista tuotantoa. Ohutseinämäisille osille koneistetaan pehmeät leuat paikoilleen osan halkaisijan mukaan.
5. Mittausepävarmuus.
Mittaus on vain niin hyvä kuin työkalu ja menetelmä. Kalibroimme mikrometrit ja porausmittarit päivittäin sertifioitujen standardien mukaisesti. Kriittisten ominaisuuksien osalta käytämme koordinaattimittauskonetta (CMM) samassa lämpötilasäädetyssä huoneessa – koska osan mittaaminen lämpimällä tarkastusalueella antaa eri tuloksen kuin mittaus myymälässä.
Tarkkuussorvauskykymme
| Parametri | Vakio | Precision Cell |
|---|---|---|
| Halkaisijan toleranssi | ±0,005 mm | ±0,002 mm |
| Samankeskisyys | 0,01 mm | 0,003 mm |
| Pinnan karheus | Ra 0,4 μm | Ra 0,2 μm |
| Pyöreys | 0,008 mm | 0,002 mm |
| Pituustoleranssi | ±0,1 mm | ±0,02 mm |
| Lämpötilan säätö | Shop ambient | 20°C ± 1°C |
| Tarkastus | Näytepohjainen | 100 % CMM kriittisten ominaisuuksien suhteen |
Tarkkuuskennossa sorvatut materiaalit:
- Ruostumaton teräs (303, 304, 316, 17-4 PH, 440C)
- Seostettu teräs (4140, 4340, 8620)
- Alumiini (6061, 7075, 2024)
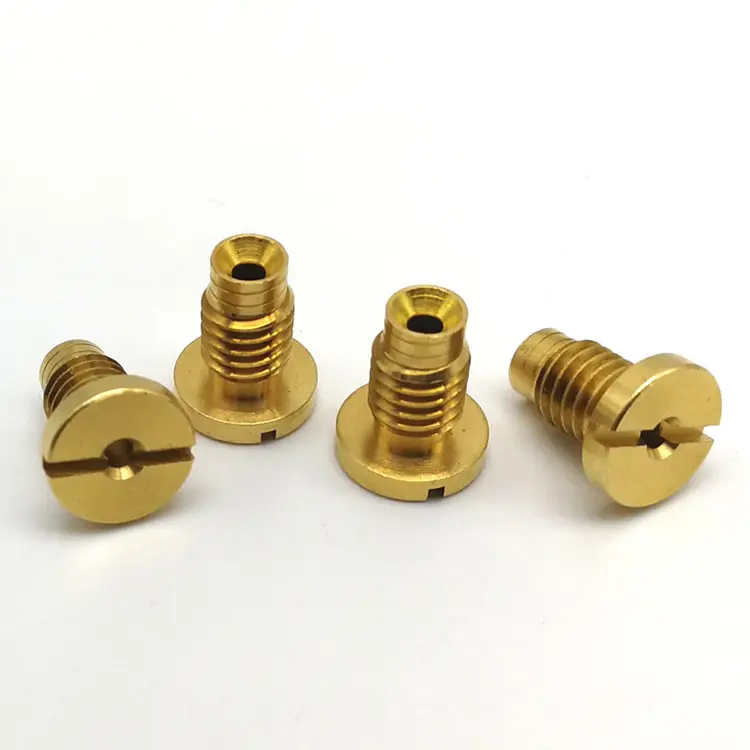
- Messinki ja kupari (C36000, C11000, C10200)
- Titaani (luokka 5, luokka 2)
- Muovit (PEEK, POM, PTFE)
Äänenvoimakkuus:Prototyyppi (1–50 kpl), pienituotanto (50–5 000), suurtuotanto (5 000–200 000+).
Mittaus – Tarkkuussorvauksen selkäranka
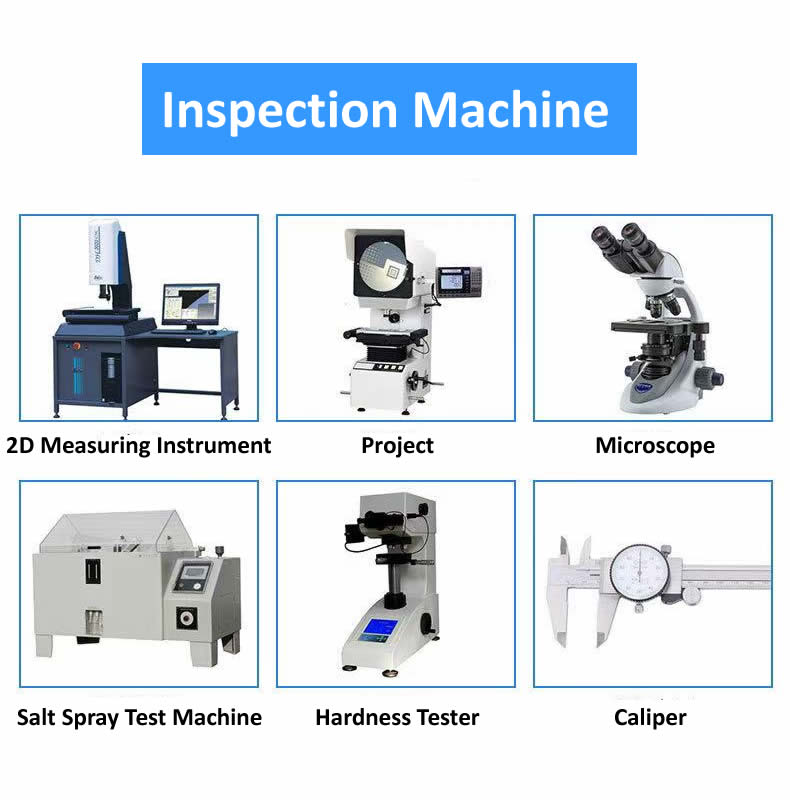
Et voi pitää ±0,002 mm mittaamatta sitä oikein. Tarkkuuskennomme on varustettu:
- Coordinate Measuring Machine (CMM): Zeiss Contura skannausanturilla. Käytetään monimutkaisen geometrian, samankeskisyyden ja sijainnin varmentamiseen.
- Pyöreysmittauslaite: Talyrond 131 pyöreyden, sylinterimäisyyden ja samankeskisyyden mittaamiseen.
- Pinnan karheusmittari: Mitutoyo SJ-210 Ra- ja Rz-tarkistukseen.
- Optinen vertailija: Kierreprofiilin, säteiden ja muodon tarkistamiseen.
- Digitaaliset mikrometrit ja porausmittarit: Kalibroidaan päivittäin sertifioitujen standardien mukaan.
- Lämpötilan kompensointi: Kaikki mittaukset on tehty 20°C:ssa, materiaalin lämpölaajenemisen korjauskertoimilla.
Mitä tämä tarkoittaa sinulle: Jokainen piirustuksen kriittinen ulottuvuus mitataan ja raportoidaan. Jos piirustuksessa vaaditaan ±0,002 mm, tarkastusraportti näyttää todellisen mitatun arvon – ei vain läpäisyä/hylkäämistä. Saat tietoja, et leimaa.
Todellinen esimerkki – 17-4 PH kirurgisen instrumentin komponentti
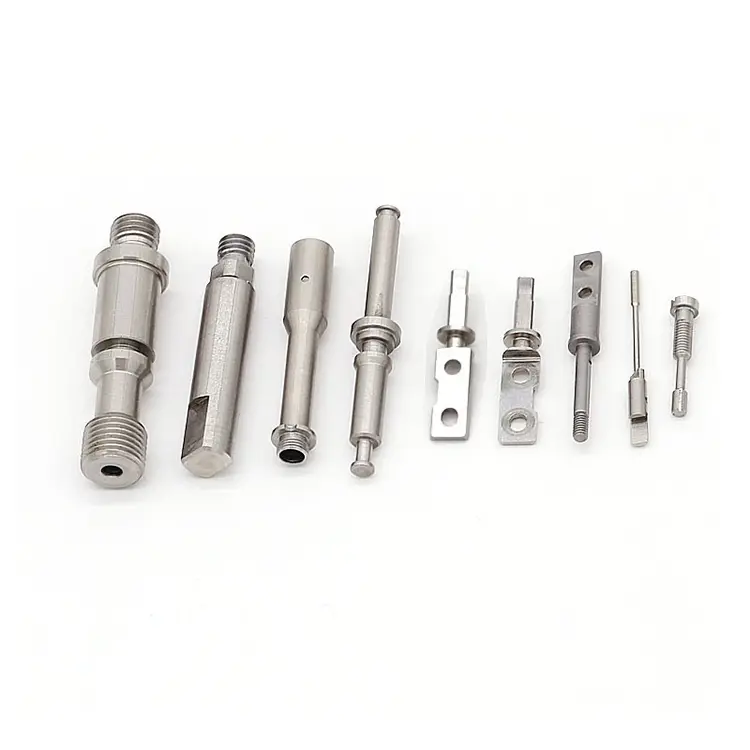
Saksalainen lääkinnällisten laitteiden valmistaja tarvitsi 17-4 PH ruostumattoman komponentin, jonka halkaisijatoleranssi oli 0,002 mm, samankeskisyys 0,003 mm ja pintakäsittely Ra 0,2 μm. Osa koottaisiin kirurgiseksi nidontainstrumentiksi, jossa mikä tahansa leikki aiheuttaisi sytytyshäiriöitä.
Mitä teimme toisin:
- Koneistettu osa 20 °C:n tarkkuuskennossamme – ei yleisessä sorvausosastossa.
- Käytetty CBN-työkalua viimeiseen läpikulkuun lämpökäsittelyn jälkeen.
- Tarkistettu samankeskisyys Talyrondilla ennen lopullista koneistusta ja sen jälkeen.
- Toimitettu 4000 kappaletta ilman hylkäämistä. Asiakas poisti saapuvan tarkastuksen – CMM-raportimme hyväksyttiin laatutietueeksi.
Usein kysyttyjä kysymyksiä CNC-tarkkuussorvausosista
Q1: Mitä eroa on vakiosorvauksen ja tarkkuussorvauksen välillä?
V: Vakiosorvaus kestää ±0,005 mm ja sopii useimpiin hydrauliikka-, auto- ja yleisiin teollisuuden osiin. CNC-tarkkuussorvausosat pitävät ±0,002 mm tai paremmin, tiukemmalla samankeskisyydellä ja pinnan viimeistelyllä. Ero ei ole vain koneessa, vaan ympäristössä (lämpötilan säätö), työkalujen hallinnassa (aikataulutetut muutokset) ja mittauskurissa (CMM-todentaminen). Tarkkuussorvaus maksaa enemmän, koska se kuluttaa enemmän aikaa, enemmän työkaluja ja enemmän tarkastuksia. Se on perusteltua, kun hakemus sitä vaatii.
Q2: Pystytkö pitämään ±0,002 mm lämpökäsitellyssä ruostumattomassa teräksessä?
V: Kyllä, mutta varauksin. Lämpökäsittely siirtää osaa. 17-4 PH tai 440C karkaistu 40+ HRC:lle koneistamme ylikokoa, lämpökäsittelemme ja viimeistelemme CBN-työkaluilla tarkkuuskennossa. Viimeinen läpimeno poistaa 0,05–0,1 mm materiaalia toleranssin saavuttamiseksi. Erittäin monimutkaisille geometrioille tai ohutseinäisille osille voimme suositella kovaa sorvausta ja sen jälkeen hiomista. Nuote Metals tarkistaa jokaisen piirustuksen ja vahvistaa saavutettavissa olevat toleranssit ennen lainaamista.
Q3: Kuinka varmistat CNC-tarkkuussorvattujen osien samankeskisyyden?
V: Käytämme samankeskisyyden, pyöreyden ja sylinterimäisyyden mittaamiseen Talyrondin pyöreysmittaria. Osaa pyöritetään tarkkuuskaralla samalla, kun mittapää mittaa pintaa. Tuloksena on napakäyrä, joka näyttää poikkeaman mikrometreinä. Yksinkertaisempia ominaisuuksia varten skannausanturilla varustettu CMM tarjoaa vastaavat tiedot. Jokaisen tarkkuussorvauksen mukana toimitetaan mittaraportti, joka näyttää todelliset mitatut arvot – ei vain hyväksytty/hylätty.
Hot Tags: CNC-tarkkuussorvausosat
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö