Tuotteet
CNC-tarkkuustyöstö
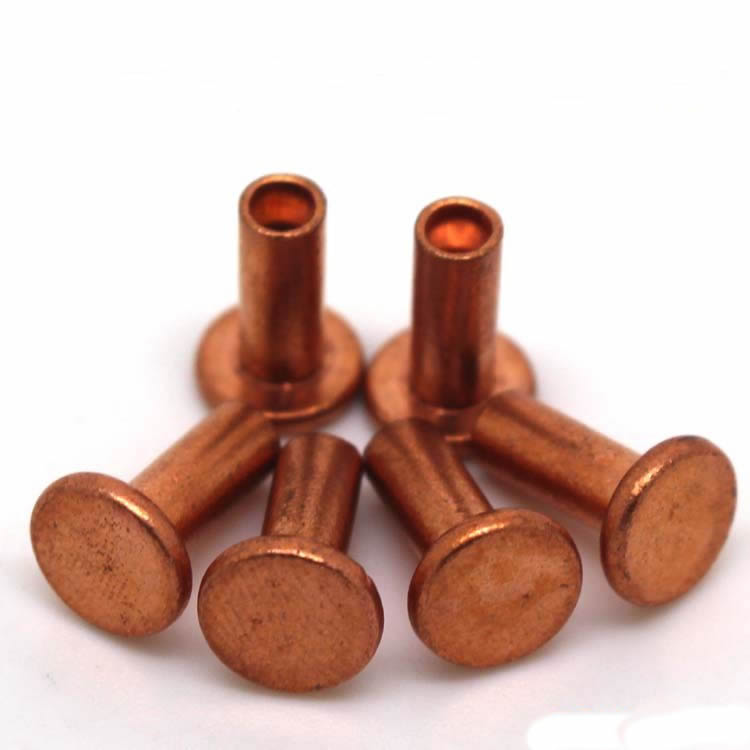
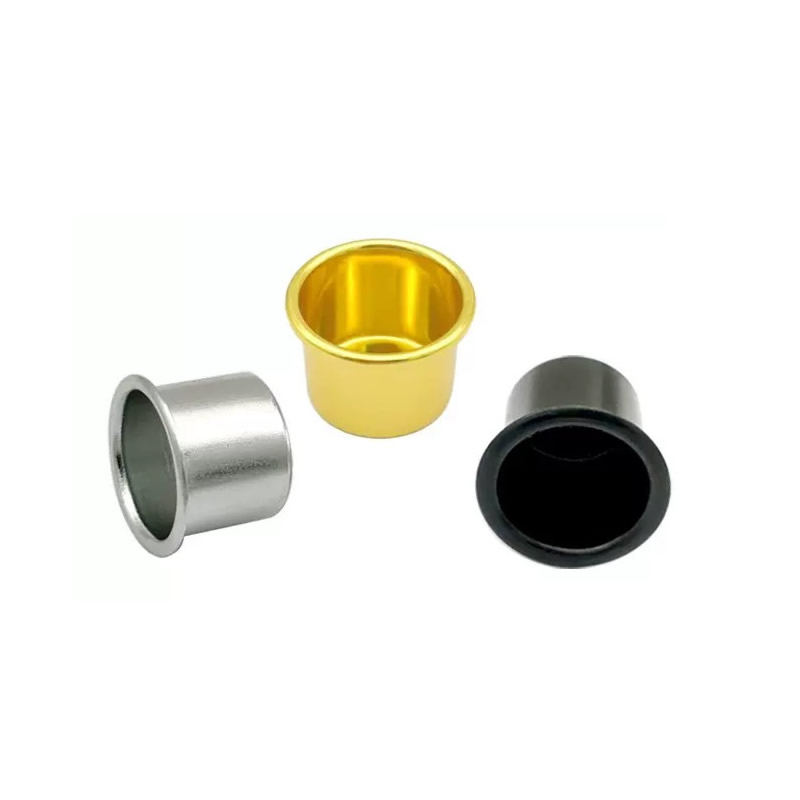
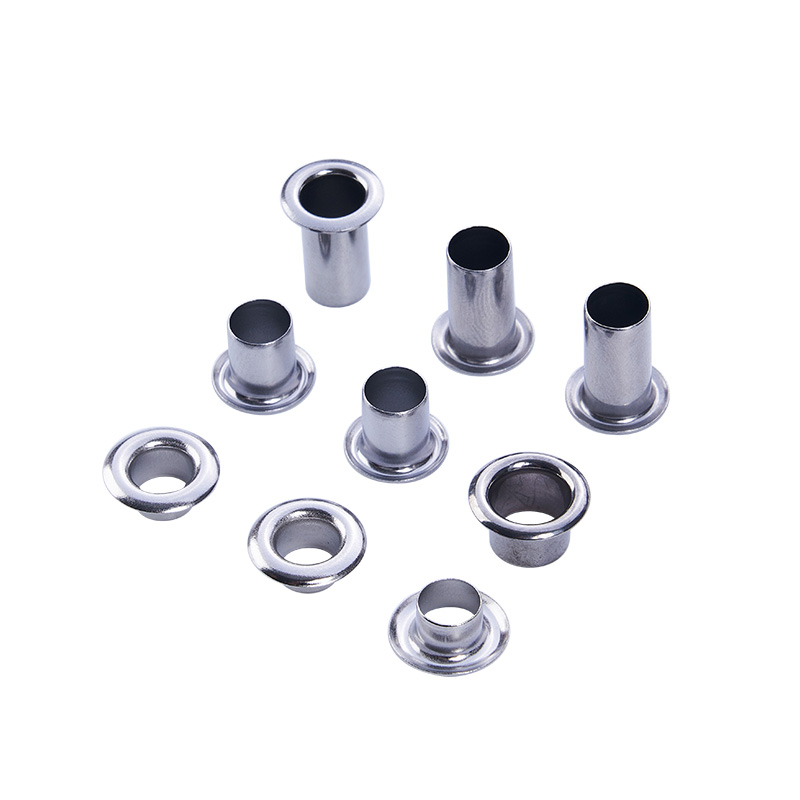
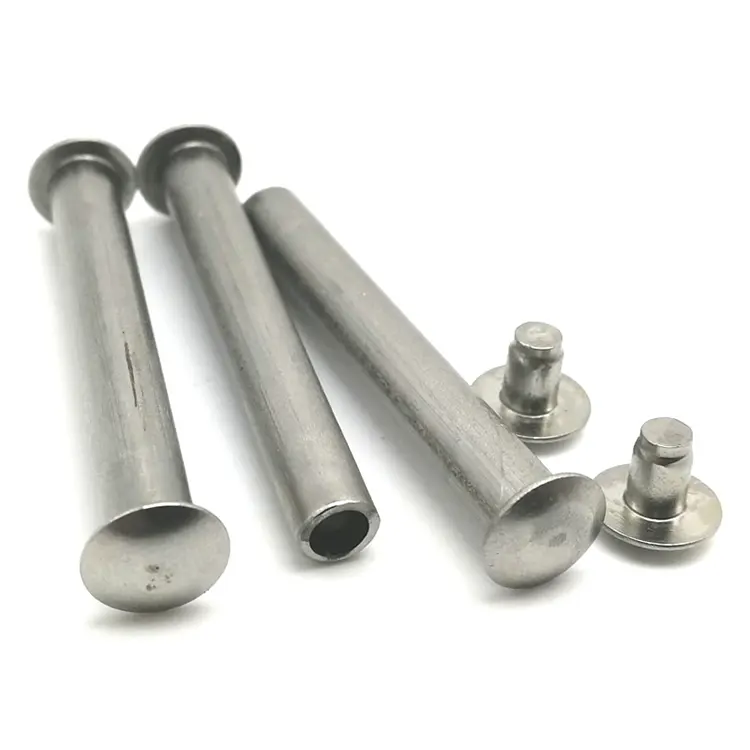
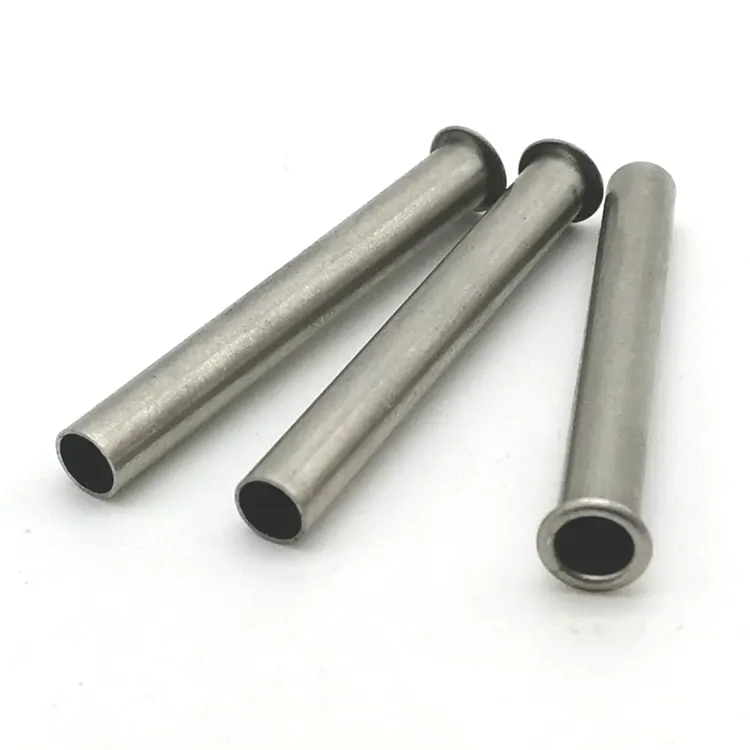
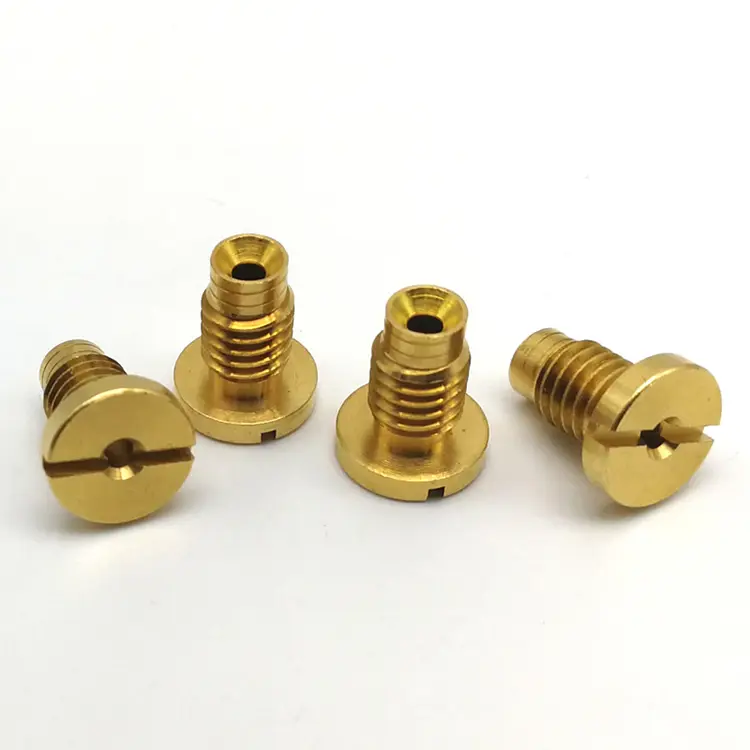
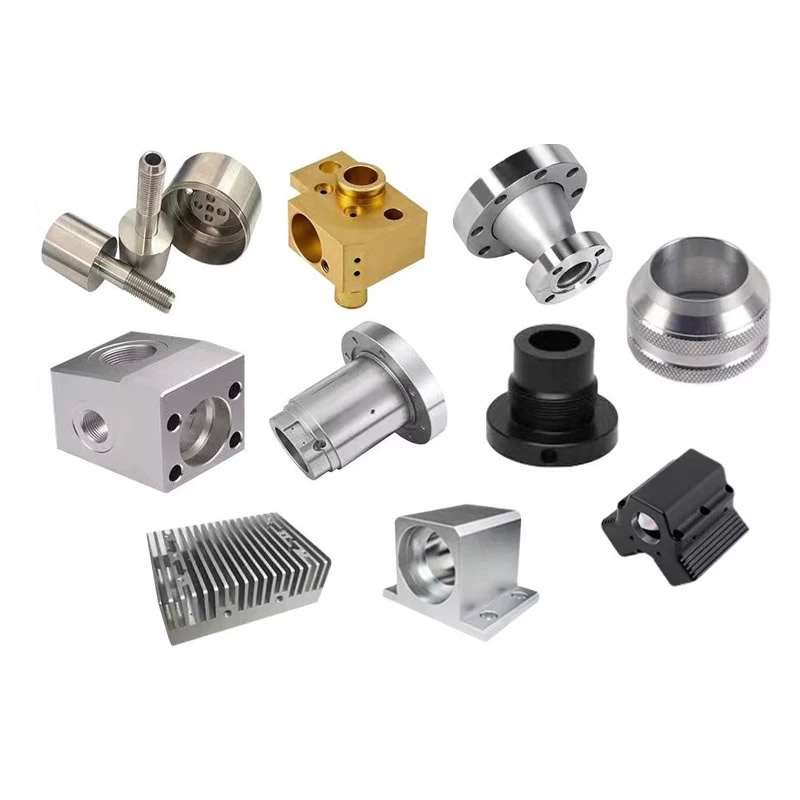
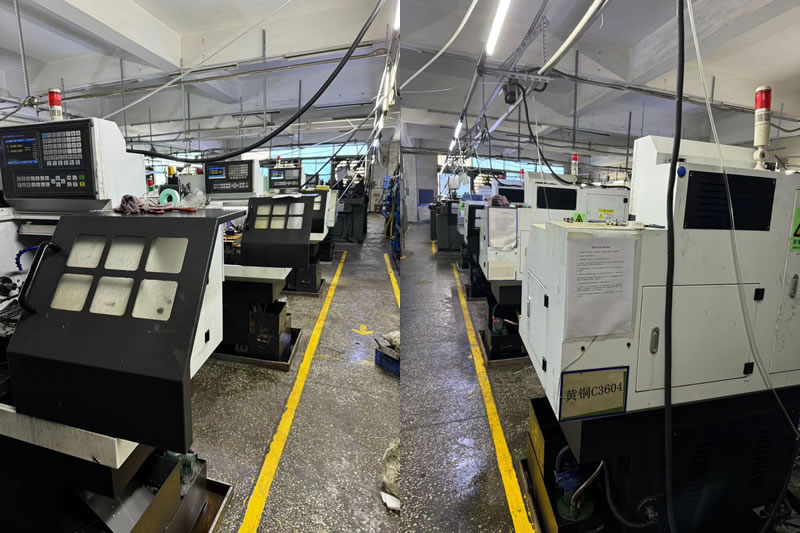
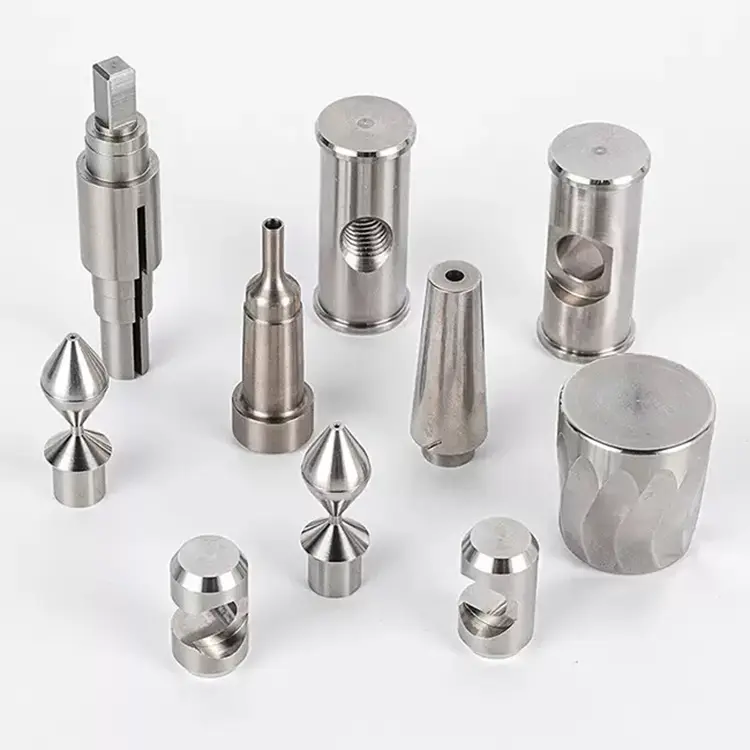
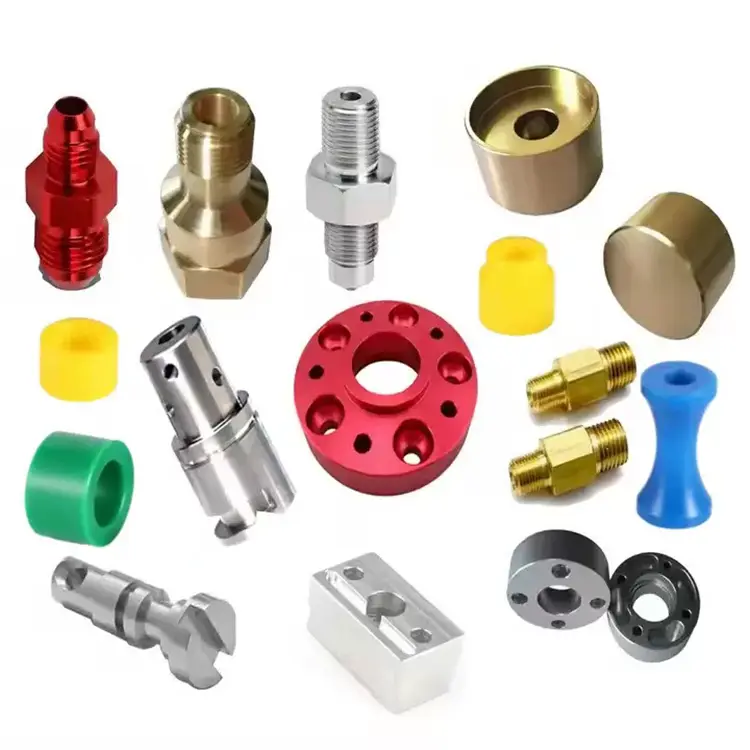
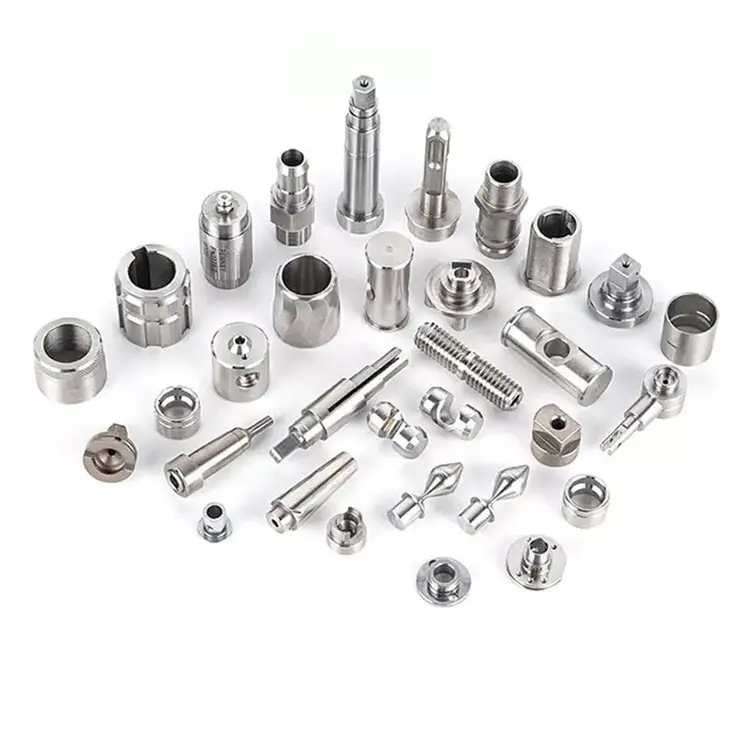
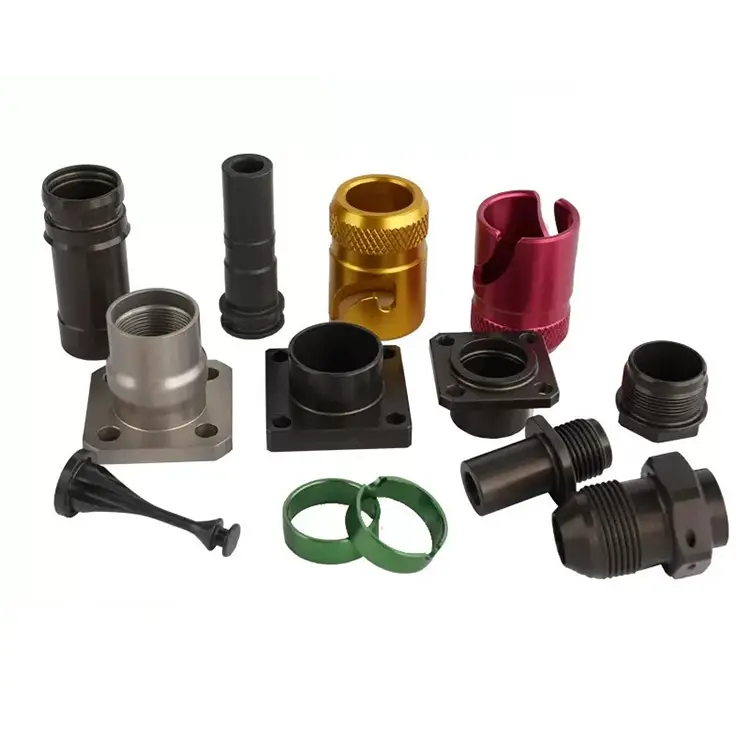
CNC-tarkkuustyöstö on yleisin korkean tarkkuuden valmistuksessa käytetty työstökone. Nuote Metals valmistaa CNC-tarkkuustyöstöosia Dongguanissa, Kiinassa. Materiaali voi olla terästä, messinkiä, kuparia, alumiinia, ruostumatonta terästä jne.
Lähetä kysely
Tuotteen Kuvaus
Moniprosessinen tarkkuuskoneistus – kun toleranssi pinoutuu operaatioihin
Tarkkuusosa syntyy harvoin yhdestä operaatiosta. Se alkaa sorvattuna aihiona, jyrsitään toisella koneella, lämpökäsitellään kolmannella toimittajalla, sitten jauhetaan lopulliseen kokoon neljännellä. Jokainen askel lisää suvaitsevaisuutta. Jokainen toimittaja lisää mittausrajan. Ja kun osa epäonnistuu, kukaan ei tiedä, mikä toimenpide sen aiheutti.
CNC-tarkkuustyöstöuseiden prosessien välillä ei ole kyse kolmen koneen käyttämisestä. Kyse on toleranssin hallinnasta kaikissa toiminnoissa – niin, että ±0,002 mm lopussa ei ole virheiden summa, vaan hallittu tulos. Nuote Metalsilla koneistamme, lämpökäsittelemme ja hiomme saman katon alla, yhdellä laatujärjestelmällä ja yhdellä mittausstandardilla. Tämä on ero vaatimuksena olevan tarkkuuden ja toimitettuna osana olevan tarkkuuden välillä.
Toleranssipinon ongelma – miksi usean prosessin osat epäonnistuvat
Kun aCNC-tarkkuustyöstöosa vaatii sorvausta, jyrsintää ja hiontaa, jokainen toimenpide tuo vaihtelua. Tässä se kerääntyy:
Kääntö luo peruspisteen.
Ensimmäinen toimenpide määrittää pyörimisakselin. Jos sorvatussa aihiossa on 0,01 mm:n juoksu, jokainen myöhempi jyrsintä- ja hiontaoperaatio perii tämän virheen. Tarkistamme pyöreyden ja samankeskisyyden välittömästi sorvauksen jälkeen – ennen kuin kappale siirtyy seuraavaan operaatioon.
Jyrsintä aiheuttaa kulmavirheen.
Poikittaisreiät, tasot ja urat sijoitetaan suhteessa käännettyyn peruspisteeseen. Jos jyrsinkiinnike viittaa eri pintaan kuin sorvausteline, piirteet eivät ole kohdakkain. Käytämme yhteisiä peruspisteviittauksia kaikissa operaatioissa – sama pinta on viitattu sorvaukseen, jyrsintään ja tarkastukseen.
Lämpökäsittely siirtää kaiken.
Sammutus vääristää. Karkaisu kutistuu. Nitraus lisää asiaa. Osa, joka on mitattu ±0,002 mm sorvauksen jälkeen, voi olla 0,02 mm pyöreä kovettumisen jälkeen. Koneistamme lämpökäsittelyä edeltäviin mittoihin perustuen mitattuihin vääristymätietoihin – emme teoreettisiin taulukoihin.
Hionta on viimeinen korjaus.
Hionta poistaa lämpökäsittelyn vääristymät ja tuo kappaleen lopulliseen toleranssiin. Mutta hionta voi korjata vain sen, mihin aikaisemmissa toiminnoissa oli riittävästi varastoa. Jos sorvattu aihio oli liian kaukana pyöreästä, hionta ei voi pelastaa sitä. Jätämme lasketun varaston kunkin materiaalin ja lämpökäsittelyjakson odotetun vääristymän perusteella.
Kuinka hallitsemme suvaitsevaisuutta kaikissa toiminnoissa
Yksi peruspiste, jokainen operaatio.
Käännetystä pinnasta ja porauksesta tulee ensisijainen peruspiste. Jyrsintäkiinnikkeet viittaavat samaan peruspisteeseen. Hiomakiinnikkeet viittaavat samaan peruspisteeseen. Tarkastus viittaa samaan peruspisteeseen. Ei uudelleen päivämäärää, ei perinnöllistä virhettä.
Yksi mittausjärjestelmä.
Sama CMM, sama kalibrointiohjelma, sama lämpötilaohjattu huone. Sorvauksen jälkeen ja hionnan jälkeen mitattu osa mitataan samalla tavalla - joten tiedämme tarkalleen kuinka paljon lämpökäsittely liikutti sitä.
Yksi laatuennätys.
Jokainen toimenpide raportoi samaan tarkastustiedostoon. Näet käännetyn mittasuhteen, lämpökäsitellyn mittasuhteen ja maamitan – todellisilla mitatuilla arvoilla. Kun jokin ajautuu, tiedämme, mikä toimenpide sen aiheutti.
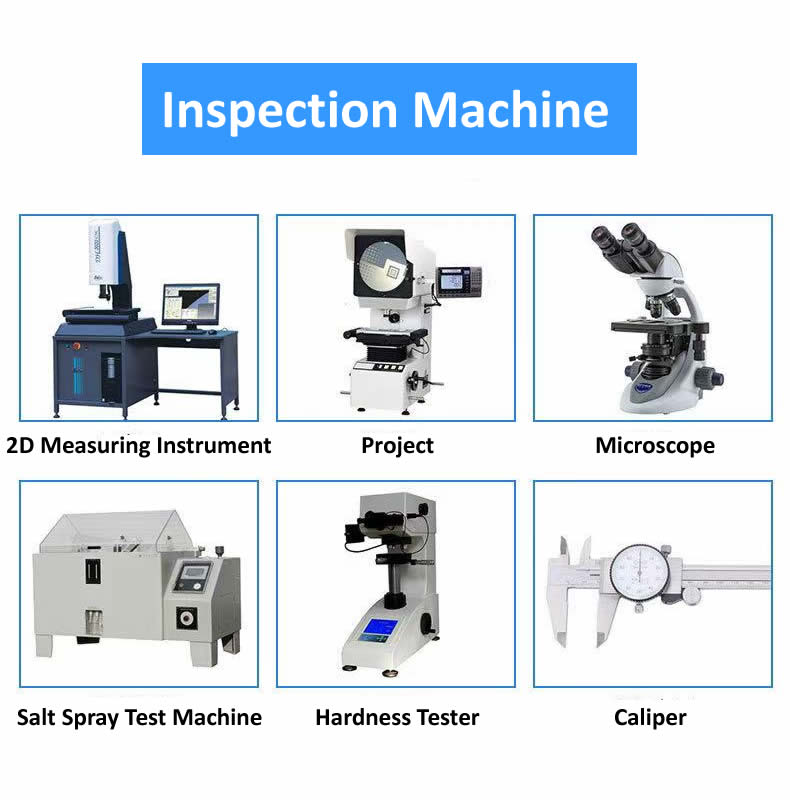
Moniprosessi-CNC-tarkkuuskoneistuskykymme
| Käsitellä | Kyky | Toleranssi | Pintakäsittely |
|---|---|---|---|
| Tarkkuussorvaus | Tankosyöttöiset ja istukkasorvit, 2–300 mm | ±0,002 mm | Ra 0,2 μm |
| Tarkkuusjyrsintä | 3-, 4- ja 5-akseliset työstökeskukset | ±0,005 mm | Ra 0,4 μm |
| Tarkkuushionta | Sylinterimäinen, pinta ja sisäinen | ±0,001 mm | Ra 0,1 μm |
| Lämpökäsittely | Talon sisäinen sammutus, temperointi, nitridi | Kovuus ±1 HRC | – |
| Moniakselinen jyrsintäsorvaus | 5-akseliset jyrsintäkeskukset | ±0,003 mm | Ra 0,2 μm |
Tarkkuuskennoissa koneistetut materiaalit:
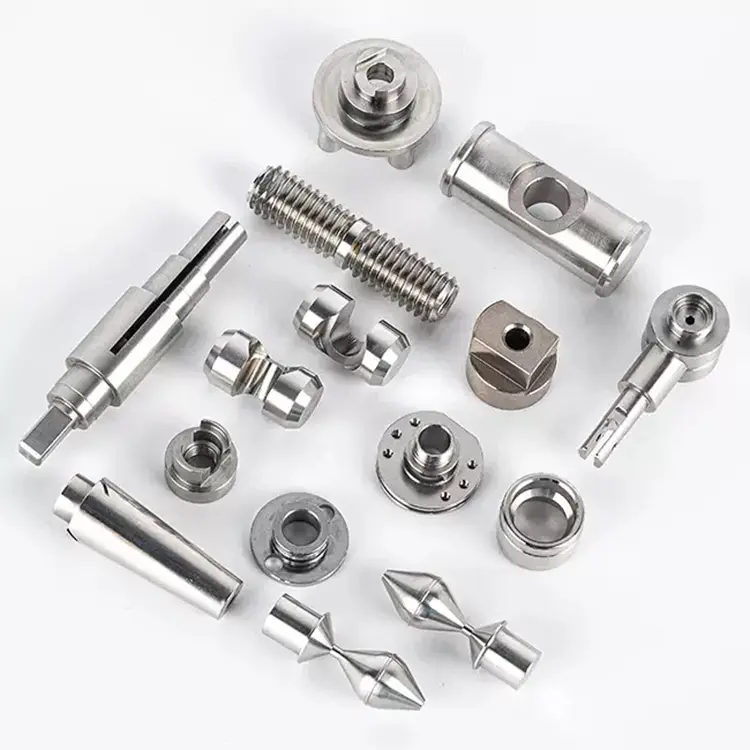
- Ruostumaton teräs (303, 304, 316, 17-4 PH, 440C)
- Seostettu teräs (4140, 4340, 8620)
- Alumiini (6061, 7075, 2024)
- Titaani (luokka 5, luokka 2)
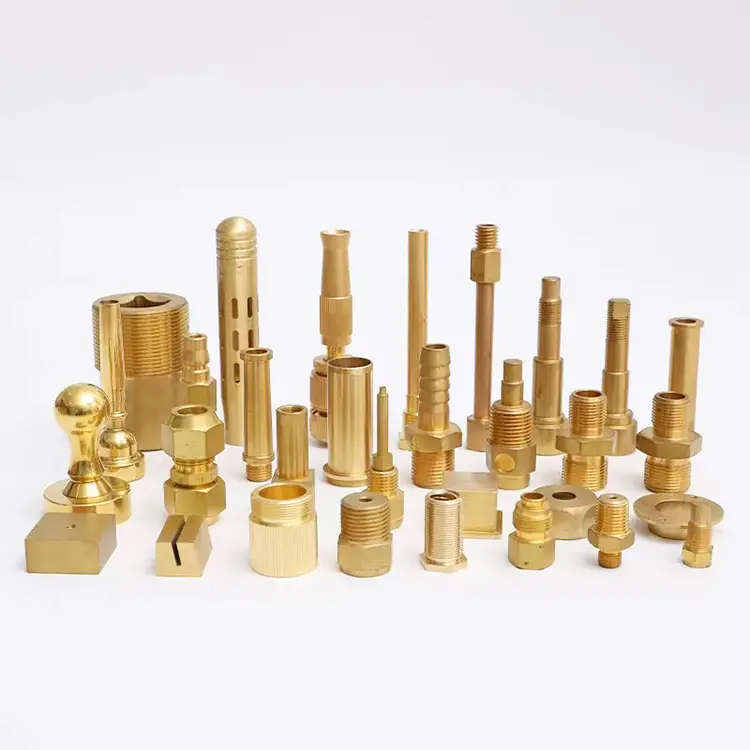
- Messinki ja kupari (C36000, C11000, C10200)
- Muovit (PEEK, POM, PTFE)
Materiaalikohtaiset strategiat moniprosessien tarkkuuteen
Eri materiaalit käyttäytyvät eri tavalla eri toiminnoissa. Muokkaamme prosessisuunnitelmamme kullekinCNC-tarkkuustyöstö:
- Ruostumaton teräs kovettuu sorvauksen ja jyrsinnän aikana. Käytämme erittäin positiivista haravatyökalua ja leikkausnopeuksia, jotka ylittävät työkarkaisukynnyksen. Lämpökäsittelyn jälkeen CBN-työkaluja käytetään viimeistelytöihin.
- Alumiini laajenee 23 μm/m·°C – kaksi kertaa enemmän kuin teräs. 100mm osa kasvaa 0,05mm 20°C lämpötilan muutoksella. Liota osat huoneenlämpöön ennen tarkastusta ja käytämme lämpötilakompensoitua mittausta.
- Titaani johtaa huonosti lämpöä ja keskittää lämmön leikkuureunaan. Vähennämme pintanopeuksia ja käytämme korkeapaineista jäähdytysnestettä. Titaanin hionta vaatii pehmeitä pyöriä ja alhaisia syöttönopeuksia palamisen estämiseksi.
- Lämpökäsitelty teräs (40+ HRC) vaatii CBN- tai keraamiset työkalut sorvaukseen ja alumiinioksidi- tai CBN-laikat hiontaan. Karbidi kuluu liian nopeasti kestääkseen toleranssia.
- Kupari tahraa ja muodostaa kasaantunutta reunaa sorvauksen aikana. Käytämme päällystämättömiä kiillotettuja kovametalliteriä – päällystetyt työkalut pahentavat ongelmaa. Kuparin hionta vaatii avopyörärakenteita kuormituksen estämiseksi.
Todellinen esimerkki – 17-4 PH polttoaineen ruiskutuskomponentti
Saksalainen polttoaineen ruiskutusjärjestelmän valmistaja tarvitsi 17-4 PH ruostumattoman komponentin, jonka halkaisijatoleranssi oli 0,002 mm, samankeskisyys 0,003 mm ja pintakäsittely Ra 0,1 μm. Osa vaati sorvausta, jyrsintää, lämpökäsittelyä 42 HRC:hen ja sisäistä hiontaa.
Toleranssipinon haaste:
Heidän aikaisemmassa toimitusketjussaan käytettiin neljää toimittajaa – sorvaus, jyrsintä, lämpökäsittely ja hionta. Lämpökäsittelyn jälkeen samankeskisyys ajautui 0,015 mm:iin. Hionta ei voinut korjata sitä, koska jyrsintälaite viittasi eri peruspisteeseen kuin sorvausteline.
Mitä teimme toisin:
- Koneistettu sorvaus ja jyrsintä yhdessä kokoonpanossa 5-akselisessa jyrsintä-sorvauskeskuksessa – eliminoi peruspisteen siirron toimintojen välillä.
- Suoritettu talon sisäinen lämpökäsittely kontrolloidulla syklillä vääristymien minimoimiseksi.
- Maadoita sisäporaus käyttäen samaa peruspistettä kuin sorvaus- ja jyrsintätoiminnot.
- Toimitettu 2 800 kappaletta ilman hylkäämistä. Asiakas pienensi toimitusketjuaan neljästä toimittajasta yhteen ja poisti saapuvan tarkastuksen.
Usein kysyttyjä kysymyksiä moniprosessista tarkkuustyöstöstä
K1: Kuinka estät toleranssien pinoamisen, kun osa tarvitsee sorvausta, jyrsintää ja hiontaa?
V: Tärkeintä on käyttää yhtä peruspistettä kaikissa operaatioissa. Määritämme peruspisteen sorvauksen aikana – tyypillisesti ensisijaisen pinnan ja reiän – ja viittaamme samaan peruspisteeseen jyrsintäkiinnittimille, hiomakiinnittimille ja lopputarkastukselle. Ei uudelleendatumointia tarkoittaa, että ei ole perinnöllistä virhettä. Jätämme myös laskennallisen varaston lämpökäsittelyn vääristymälle mitattuihin tietoihin perustuen, emme teoreettisia taulukoita. Jokainen toimenpide raportoi samaan tarkastustiedostoon, joten tiedämme tarkalleen, missä poikkeama tapahtui.
Kysymys 2: Pystytkö pitämään ±0,002 mm osan, joka vaatii lämpökäsittelyä?
V: Kyllä, mutta vain jos prosessisuunnitelma ottaa huomioon vääristymät. Koneistetaan ylimitoitus, lämpökäsitellään, sitten viimeistelykoneistetaan tai hiotaan lopulliseen toleranssiin. Karkaistulle teräkselle (40+ HRC) käytämme CBN-työkaluja kovaan sorvaukseen tai alumiinioksidilaikkoja hiontaan. Lopullinen toimenpide poistaa 0,05–0,1 mm materiaalia toleranssin saavuttamiseksi. Nuote Metals tarkistaa jokaisen piirustuksen ja vahvistaa saavutettavissa olevat toleranssit ennen lainausta – mukaan lukien lämpökäsittelyn vaikutus tiettyyn geometriaasi.
Q3: Kuinka varmistat tarkkuuden useissa toimissa?
V: Käytämme Zeiss Contura CMM:ää, jossa on skannausanturi monimutkaisten geometrioiden ja sijainnin määrittämiseen. Pyöreyden ja sylinterimäisyyden vuoksi käytämme Talyrond 131:tä. Kaikki mittaukset tehdään 20°C ± 1°C lämpötilasäädetyssä huoneessa, jossa materiaalin lämpölaajenemiseen on käytetty korjauskertoimia. JokaCNC-tarkkuustyöstöosa toimitetaan mittaraportin kanssa, joka näyttää todelliset mitatut arvot jokaisen toimenpiteen jälkeen – ei vain hyväksytty/hylätty. Näin näet tarkalleen kuinka paljon osa liikkui lämpökäsittelyn aikana ja kuinka paljon materiaalia hionta poisti.
Hot Tags: CNC-tarkkuustyöstö
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö