Tuotteet
CNC-työstö
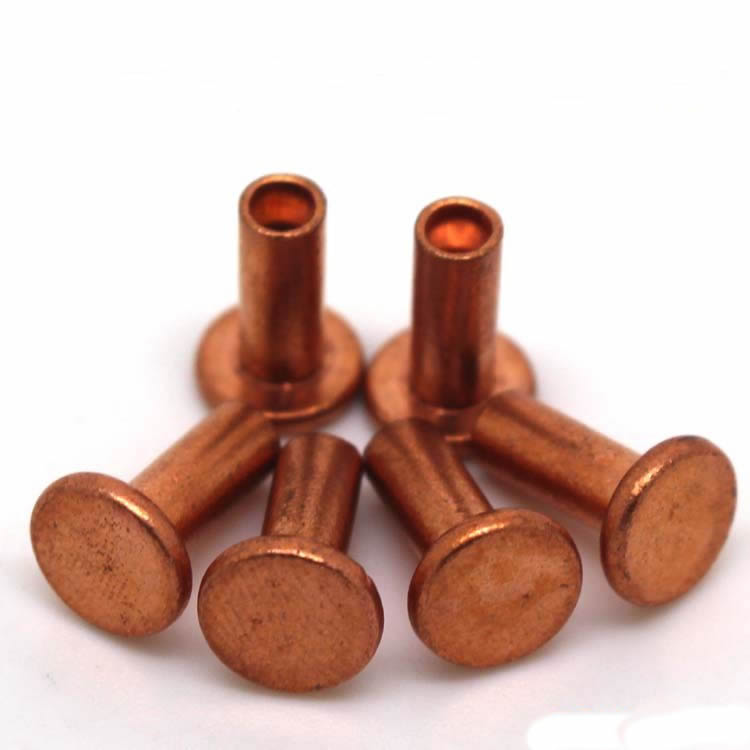
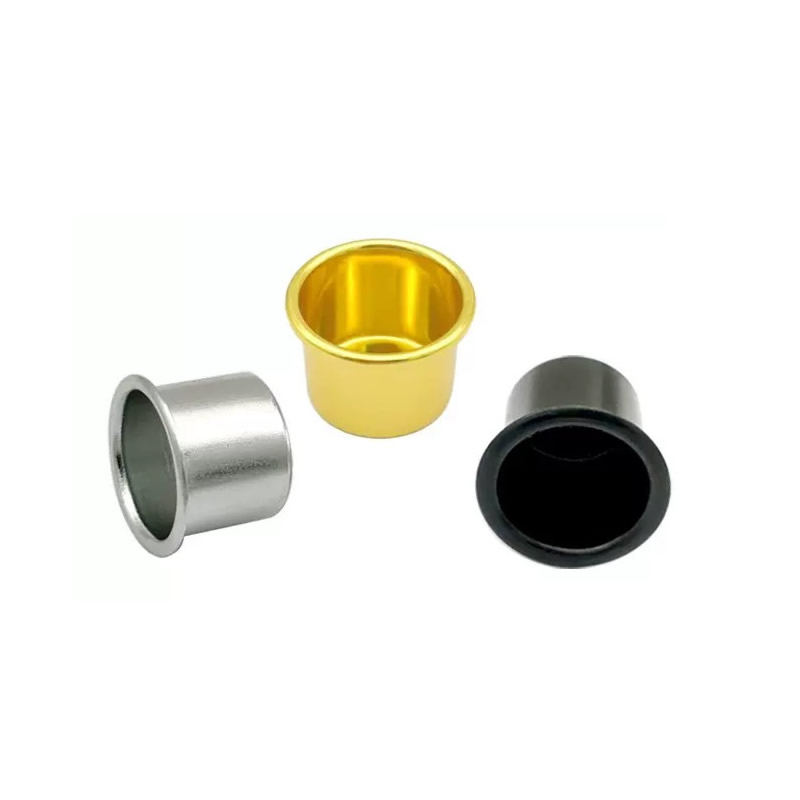
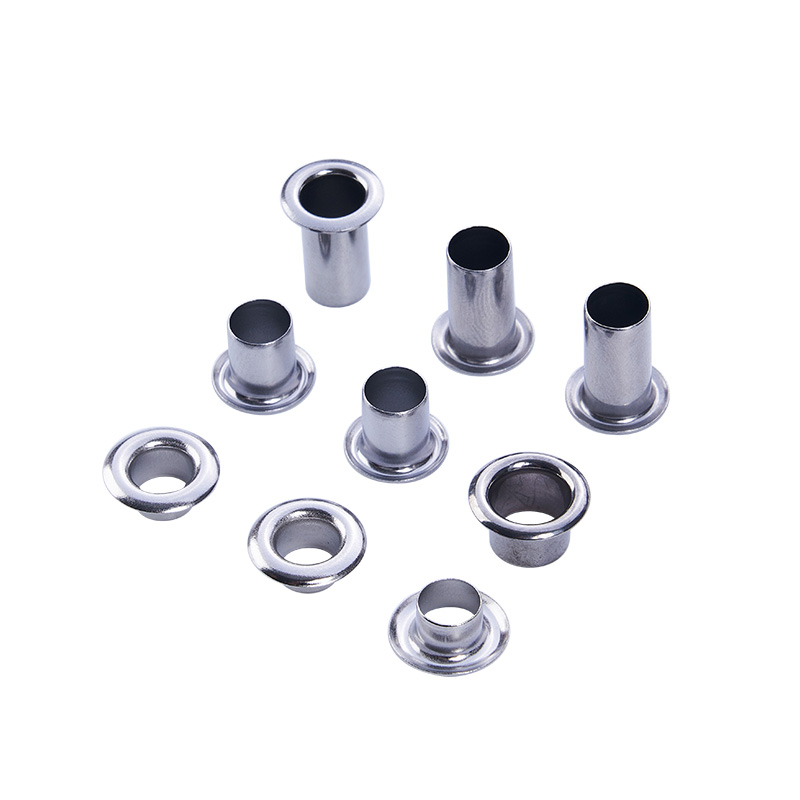
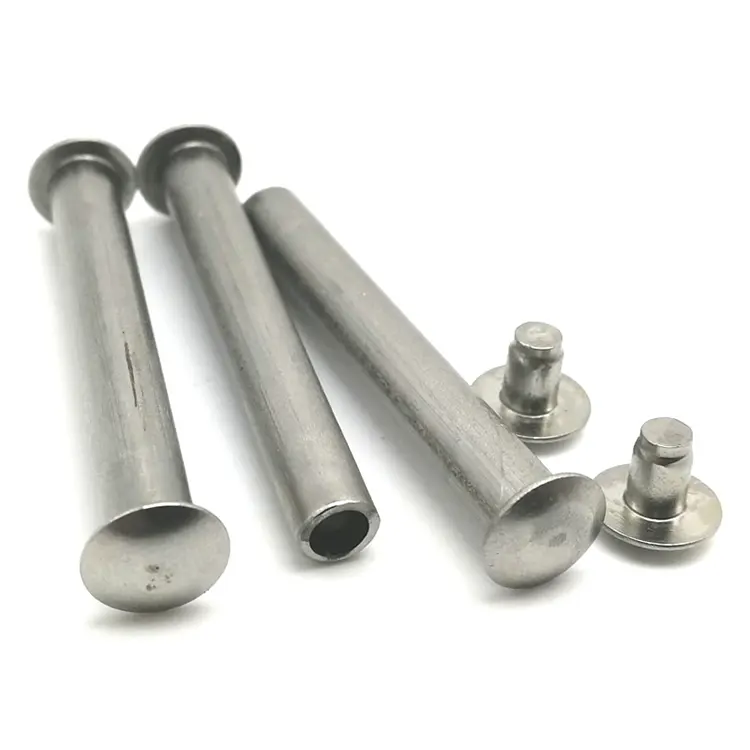
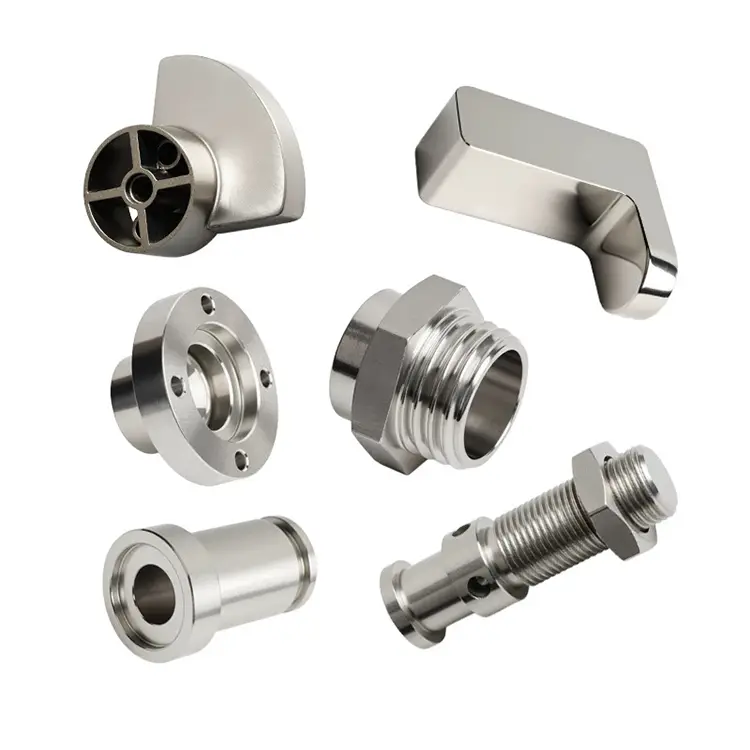
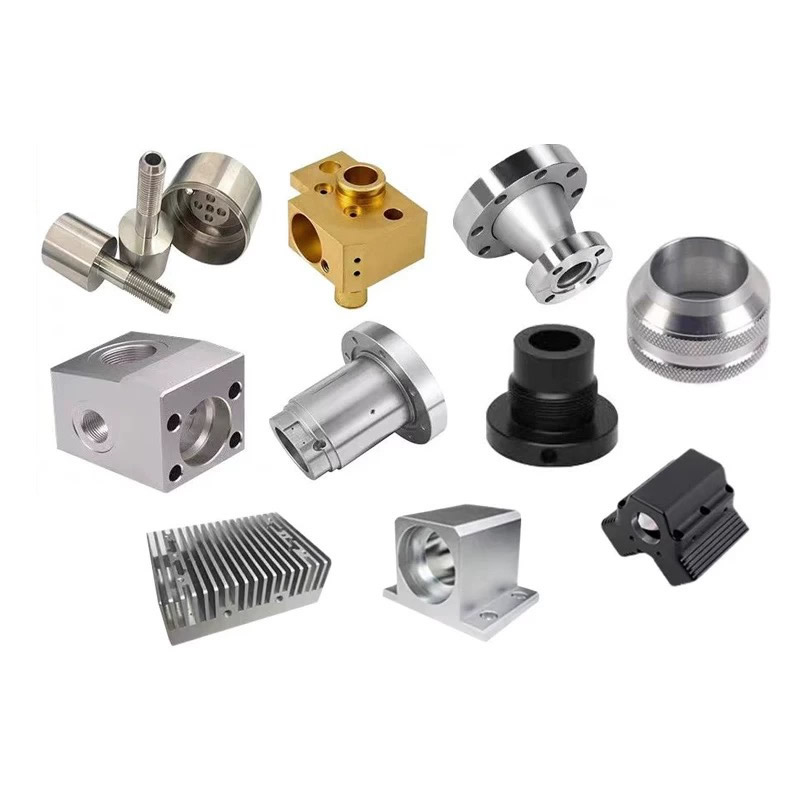
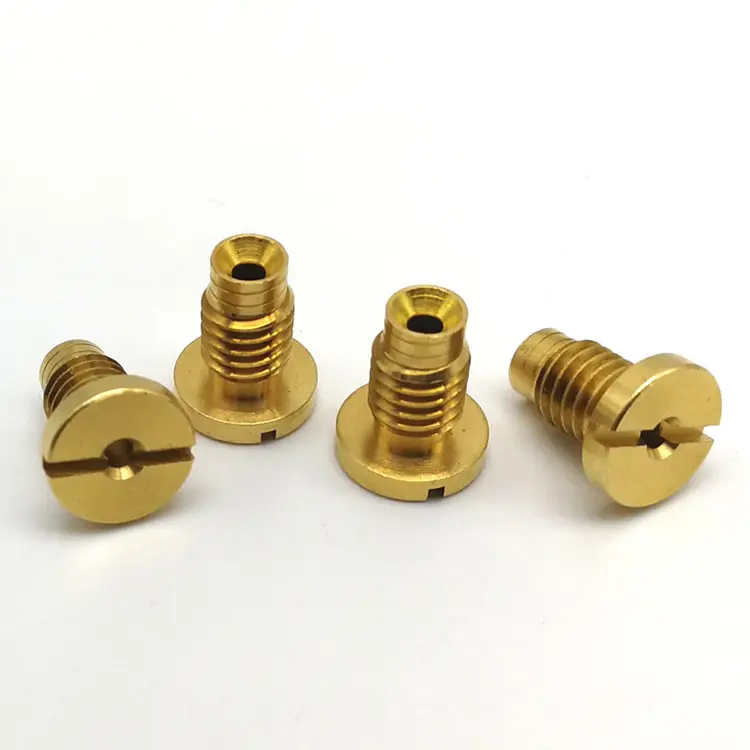
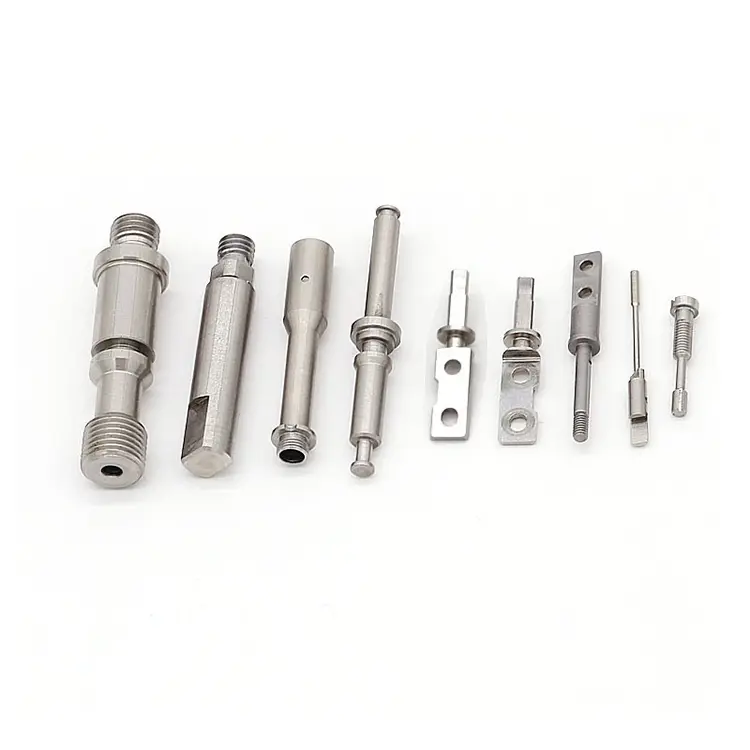
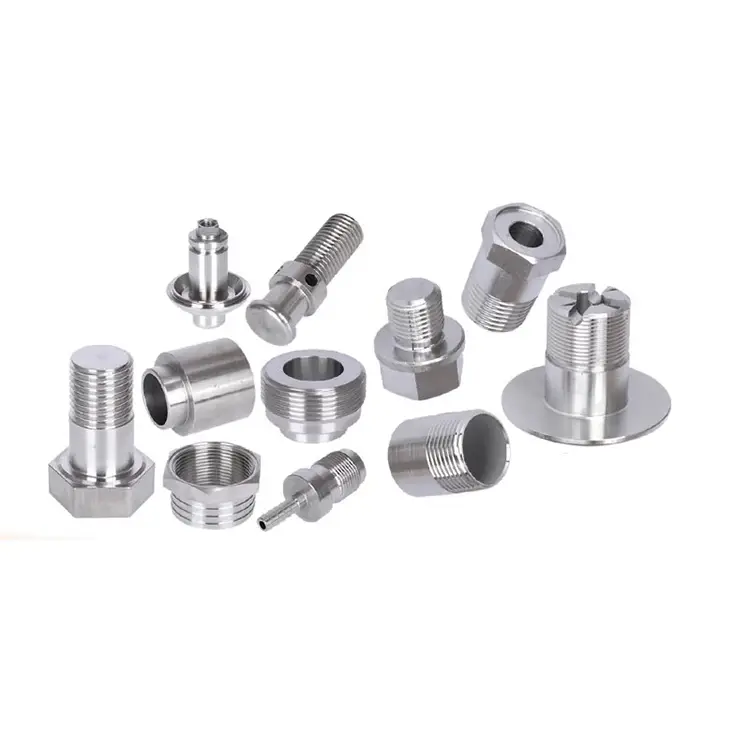
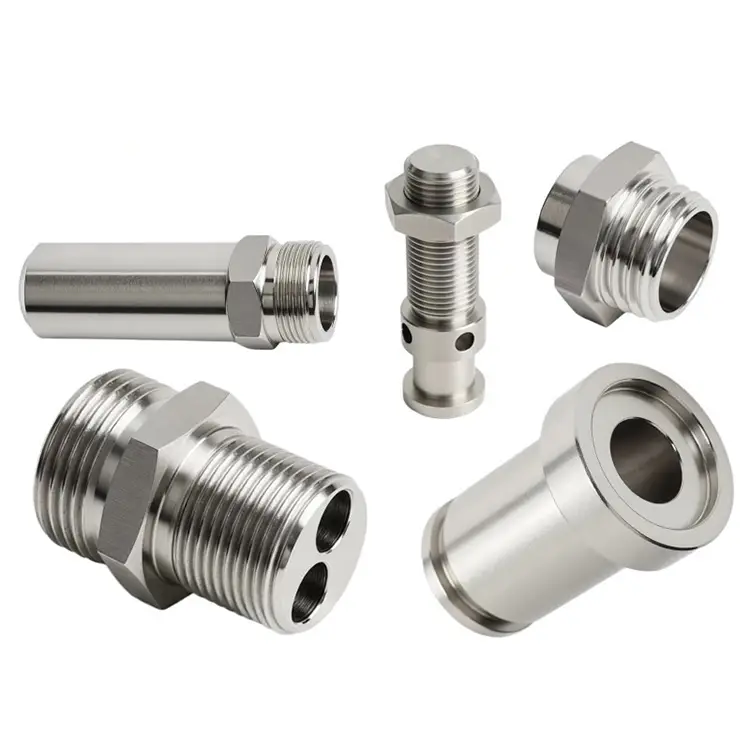
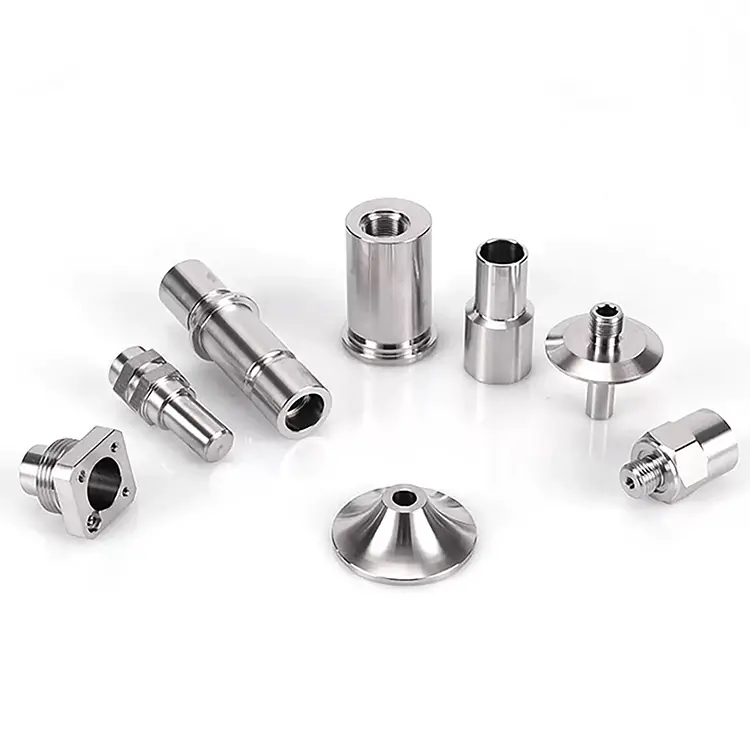
Nuote Metals tarjoaa CNC-työstöpalvelua, jonka avulla voidaan luoda räätälöityjä osia juuri sinun tarpeisiisi ja varmistaa tarkan istuvuuden ja toiminnan. Palvelemme erilaisia materiaaleja, mukaan lukien alumiini 6061, messinki, pronssi, kupari, ruostumaton teräs, teräslejeeringit ja muut materiaalit.
Lähetä kysely
Tuotteen Kuvaus
CNC-työstö – miksi prototyyppi- ja tuotantoosien tulisi olla peräisin samasta prosessista
Monet yritykset tekevät saman virheen. He tekevät prototyyppejä 3D-tulostuksella tai paikallisessa työpajassa ja siirtyvät sitten tuotantoon eri toimittajan ja eri prosessin kanssa. Osat näyttävät samalta piirustuksessa. Mutta kun he saapuvat, ne eivät sovi. Toleranssit ovat erilaisia. Pintakäsittely on erilainen. Materiaali käyttäytyy eri tavalla. Ja kokoonpanolinja pysähtyy.
Nuote Metalsilla meillä on erilainen lähestymistapa. KäytämmeCNC-työstösekä prototyypeille että tuotannolle – sama prosessi, sama laatujärjestelmä, sama mittausstandardi. Ainoa asia, joka muuttuu, on laitteisto ja äänenvoimakkuus. Tässä artikkelissa kerrotaan, miksi sillä on merkitystä ja kuinka hallitsemme siirtymisen 10 kappaleesta 500 000 kappaleeseen.
Prototyyppien välinen ero – miksi osat muuttuvat skaalattaessa
Kuilu ilmenee, koska prototyyppien valmistusta ja tuotantoa käsitellään usein erillisinä projekteina. Prototyyppipaja koneistaa osan kerrallaan ja tarkastaa mitat jarrusatulalla. Tuotantopaja pyörittää tankosyöttölaitetta ja tarkastaa näytteenotolla. Nämä kaksi prosessia tuottavat erilaisia tuloksia – vaikka piirustus olisi sama.
Kolme yleistä vikaa:
Peruspisteen siirto:Prototyyppikauppa viittaa yhteen pintaan. Tuotantopaja viittaa toiseen. Ominaisuudet eivät sovi yhteen.
Toleranssipoikkeama:Prototyyppi kestää ±0,01 mm, koska koneistaja on erityisen huolellinen. Tuotantopaja kestää ±0,05 mm, koska prosessi on optimoitu nopeuteen.
Materiaalin epäjohdonmukaisuus:Prototyyppi käyttää hehkutettua materiaalia. Tuotannossa käytetään kylmävedettyä. Materiaali koneistuu eri tavalla ja pintakäsittely muuttuu.
Poistamme nämä viat käyttämällä samaaCNC-työstöprosessi ensimmäisestä artikkelista viimeiseen. Prototyyppi on koneistettu 5-akselisella jyrsintäkeskuksella. Tuotanto tapahtuu tankosyöttösorveilla ja koneistuskeskuksilla. Mutta perusarvo, työkalustrategia ja tarkastusstandardi ovat identtiset.
Kuinka valita oikea prosessi osageometriaasi varten
Jokaista osaa ei pidä kääntää. Jokaista osaa ei pidä hioa. Geometria ratkaisee. Tässä on käyttämämme logiikka:
Lieriömäiset piirteet hallitsevat?Kääntö on nopeampaa ja pitää halkaisijatoleranssin paremmin. Akselit, tapit, liittimet, holkit.
Prismaattiset piirteet hallitsevat?Jyrsintä on oikea valinta. Kotelot, kannattimet, jakotukit, levyt.
Tarvitaanko sekä sorvausta että jyrsintää?5-akselinen jyrsintä-sorvauskeskus työstää osan valmiiksi yhdellä kokoonpanolla – ei peruspisteen siirtoa, ei toissijaisia toimintoja.
Monimutkaiset 3D-ääriviivat?5-akselinen samanaikainen koneistus käsittelee geometrioita, jotka vaatisivat useita asetuksia 3-akselisella jyrsinnällä.
Tuotantomäärien osalta arvioimme, onko omistettuCNC-työstösolu voi vähentää kustannuksia yhdistämällä toimintoja. Prototyyppien osalta asetamme etusijalle joustavuuden ja nopeuden. Prosessin logiikka pysyy samana - vain laitteet muuttuvat.
Toleranssistrategia – Prototyyppi vs. tuotanto
Yleinen väärinkäsitys: prototyypit tarvitsevat tiukemmat toleranssit kuin tuotanto. Todellisuudessa molemmat tarvitsevat kokoonpanon edellyttämät toleranssit. Erona on se, miten ne vahvistetaan.
Prototyyppivaihe:Mittaamme kaikki CMM:n ominaisuudet. Ensimmäinen artikkeliraportti näyttää todelliset arvot. Käytämme prototyyppiä suunnittelun validointiin ja sen varmistamiseen, että toleranssit ovat saavutettavissa tuotannossa.
Tuotantovaihe:Käytämme samaa CMM:ää, samoja kalusteita ja samaa lämpötilasäädeltyä huonetta. Statistical Process Control (SPC) valvoo kriittisiä ulottuvuuksia. Jos prosessi ajautuu, säädämme ennen kuin osat menevät vaatimuksista.
Avain on johdonmukaisuus. Prototyyppi, joka täyttää ±0,005 mm, on hyödyllinen vain, jos tuotannossa voidaan säilyttää sama toleranssi. Vahvistamme tämän ennen lainaamista – emme ensimmäisen erän jälkeen.
Laitteet ja kapasiteetti – mikä muuttuu prototyypistä tuotantoon
| Tekijä | Prototyyppi (1–50 kpl) | Tuotanto (50–500 000+ kpl) |
|---|---|---|
| Ensisijainen varustus | 5-akseliset jyrsintäkeskukset | Tankosyöttöiset sorvit, koneistuskeskukset |
| Asennusaika | Korkeampi per kappale | Optimoitu äänenvoimakkuudelle |
| Tarkastus | 100 % CMM kaikissa ominaisuuksissa | SPC + 100 % kriittisistä ominaisuuksista |
| Työkalu | Vakiotelineet, pikavaihto | Erilliset kalusteet, esiasetetut työkalut |
| Toimitusaika | 5-10 päivää | 10-20 päivää tilavuudesta riippuen |
| Yksikköhinta | Korkeampi | Alempi – asetukset kuoletettu |
| Datum | Sama | Sama |
| Laatujärjestelmä | ISO 9001:2015 | ISO 9001:2015 |
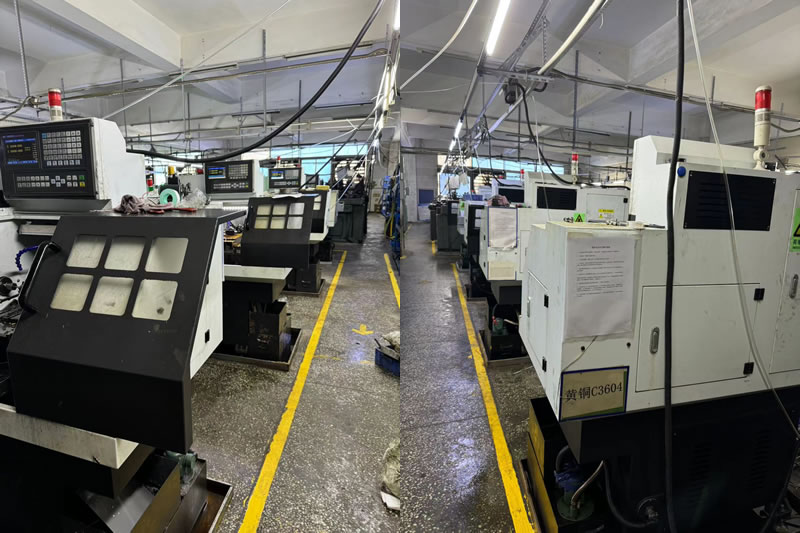
Laadunvalvonta – yksi järjestelmä ensimmäisestä artikkelista lopulliseen toimitukseen
Koska käytämme samaaCNC-työstöPrototyyppien ja tuotannon prosessissa laatujärjestelmämme kattaa koko elinkaaren.
Ensimmäinen artikkelitarkastus (FAI):Jokainen uusi osanumero saa täyden mittaraportin. Tarkistamme peruspisteen, kriittiset ominaisuudet ja pinnan viimeistelyn.
Prosessinaikainen seuranta:Tuotantoajoja seurataan SPC:llä. Kriittiset mitat tarkastetaan määrätyin väliajoin. Työkalujen siirtymät säädetään ennen ajautumista.
Lopputarkastus:Jokainen lähetys sisältää mittaraportin todellisista mittausarvoista. Mukana materiaalitodistukset ja lämpökäsittelyasiakirjat.
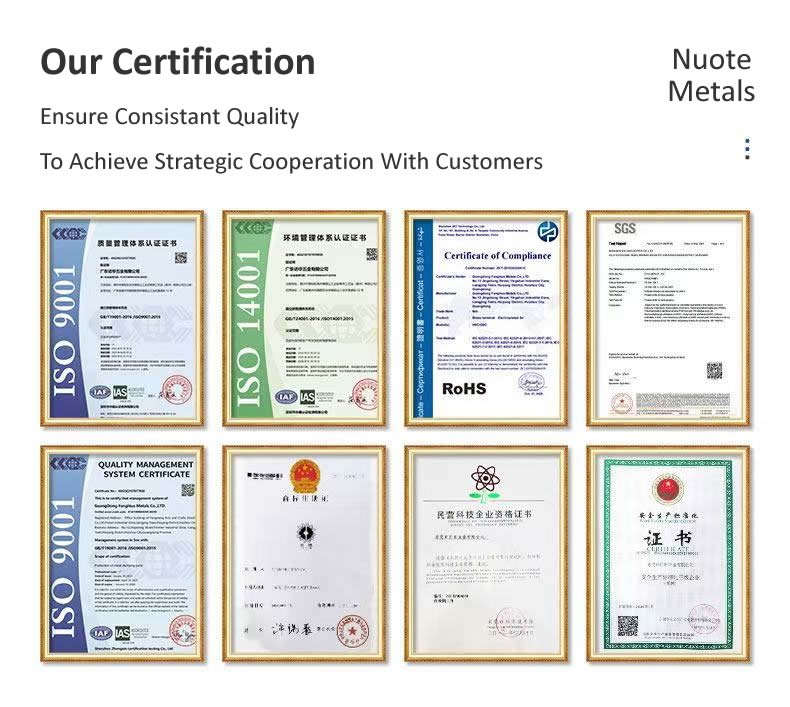
Sertifikaatit:ISO 9001:2015. PPAP-dokumentaatio pyynnöstä.
Todellinen esimerkki – 10 prototyypistä 50 000 tuotantoosaan
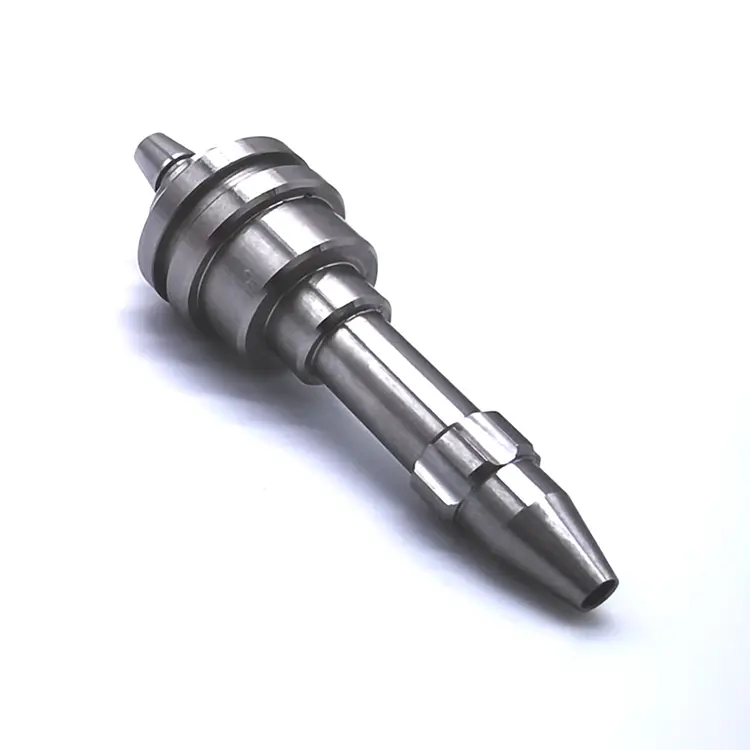
Eurooppalainen autotoimittaja tarvitsi ruostumattomasta teräksestä valmistetun toimilaitteen komponentin. He aloittivat 10 prototyypin suunnittelun validointia varten, minkä jälkeen ne skaalattiin 50 000 kappaleeseen vuodessa. Heidän edellinen toimittajansa käytti prototyyppimyymälää ensimmäisille 10 kappaleelle ja eri tuotantolaitosta volyymille. Tuotantoosien kokoaminen epäonnistui – reikä oli 0,02 mm keskikohdan ulkopuolella.
Mitä teimme toisin:
- Koneistettiin 10 prototyyppiä 5-akselisella jyrsintäsorvauskeskuksella – sama koneperhe, jota käytettiin tuotannossa.
- Käytti samaa perustietoa prototyyppien valmistukseen, tuotantoon ja tarkastukseen.
- Sovellettiin samaaCNC-työstöparametrit ja työkalustrategia prototyypistä tuotantoon.
- Toimitettiin 10 prototyyppiä 7 päivässä, sitten 50 000 tuotantoosaa kuudessa viikossa. Asiakas eliminoi uudelleenvalidoinnin ja lyhensi markkinoilletuloaikaa 4 kuukaudella.
Usein kysytyt kysymykset
Q1: Mitä eroa on prototyypin ja tuotannon toleranssien välillä?
V: Toleranssin tulee olla sama, jos kokoonpano vaatii sitä. Erona on tarkastus: prototyypit mitataan 100 % kaikista ominaisuuksista, kun taas tuotannossa käytetään SPC:tä plus 100 % kriittisten ominaisuuksien tarkastusta. Nuote Metalsilla käytämme samaaCNC-työstöprosessi ja sama datam molemmille – joten hyväksymäsi prototyyppi on osa, jonka saat tuotannossa.
Q2: Kuinka valitsen oikean koneistusprosessin kokonaiskustannusten vähentämiseksi?
V: Aloita geometriasta. Jos osa on sylinterimäinen, sorvaus on nopeampaa ja halvempaa. Jos se on prisma, jyrsintä on oikea valinta. Jos se vaatii molempia, 5-akselinen jyrsintäkeskus eliminoi toissijaiset toiminnot ja vähentää käsittelyä. Tuotantomäärien osalta arvioimme, voivatko erikoistyökalut ja tankosyöttölaitteet alentaa yksikkökustannuksia. Tavoitteena on sovittaa prosessi osaan – ei pakottaa osaa prosessiin.
Q3: Kuinka varmistat johdonmukaisuuden useiden tuotantoajojen välillä?
V: Käytämme samaaCNC-työstöohjelma, samat kalusteet ja sama tarkastussuunnitelma jokaiselle ajolle. Työkalu on esiasetettu ja sitä seurataan leikkausajan mukaan. SPC valvoo kriittisiä mittoja. Jos uusi erä suunnitellaan kuukausia myöhemmin, vedämme alkuperäisen asetuslomakkeen ja tarkistamme ensimmäisen tuotteen hyväksytyn näytteen perusteella. Johdonmukaisuus on prosessi, ei lupaus.
Hot Tags: CNC-työstö
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö