Tuotteet
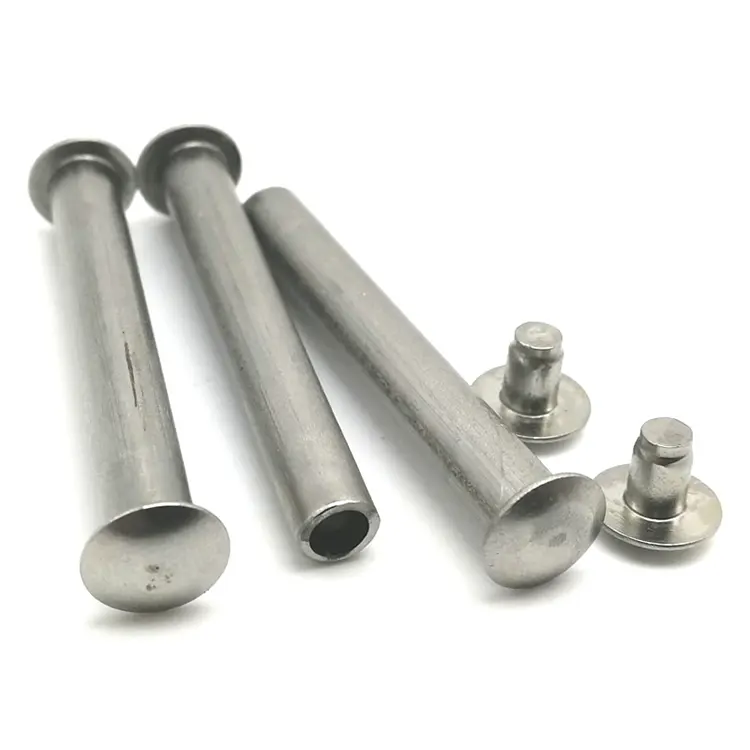
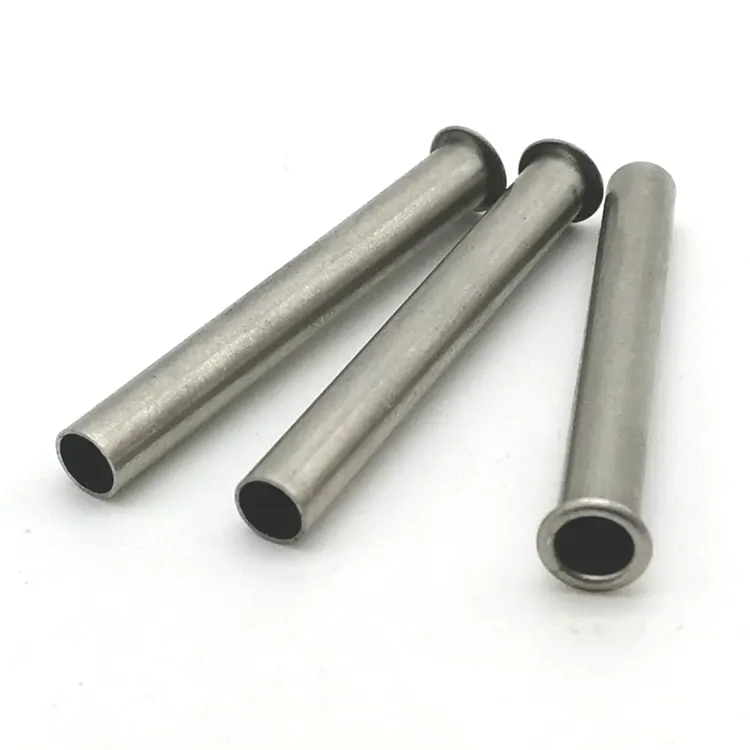
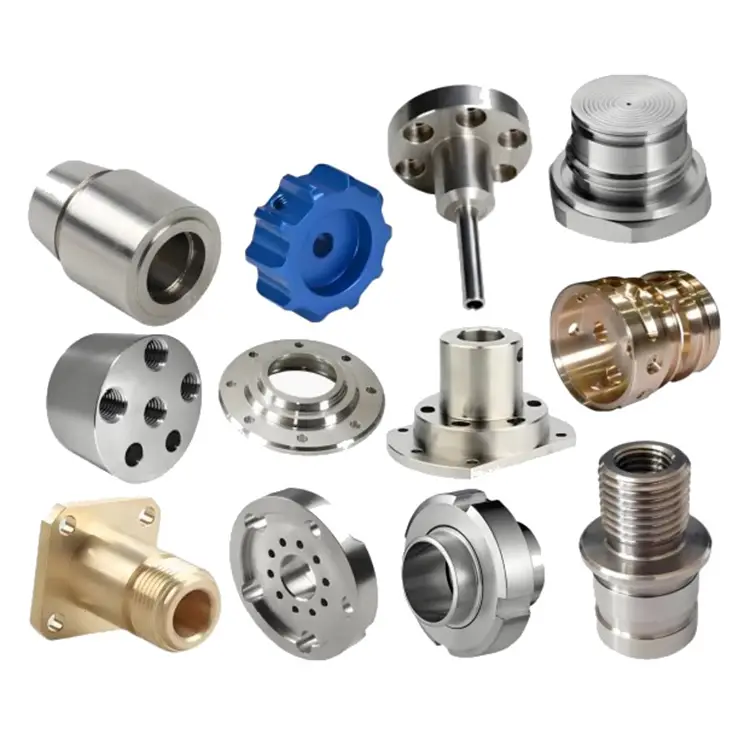
Tarkkuuskoneistuspalvelu
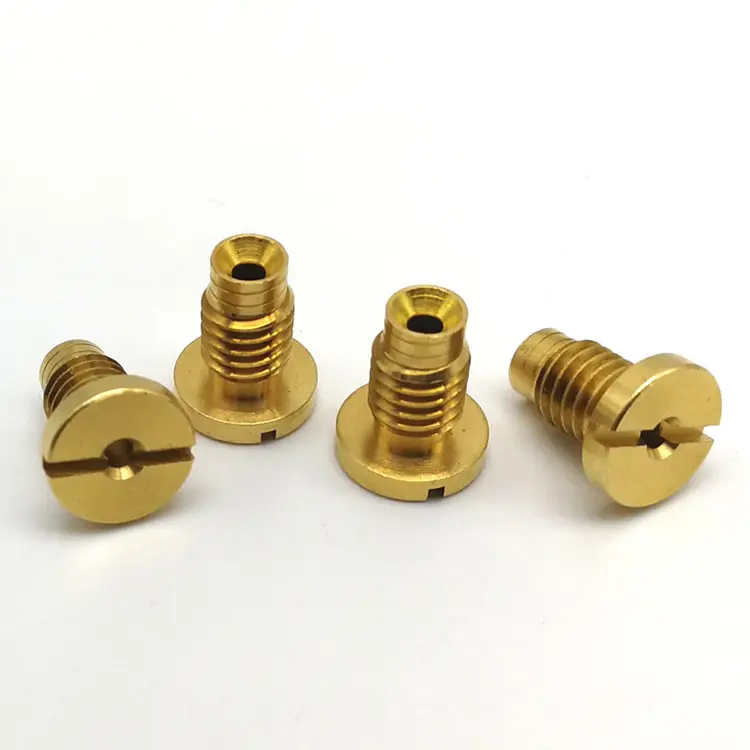
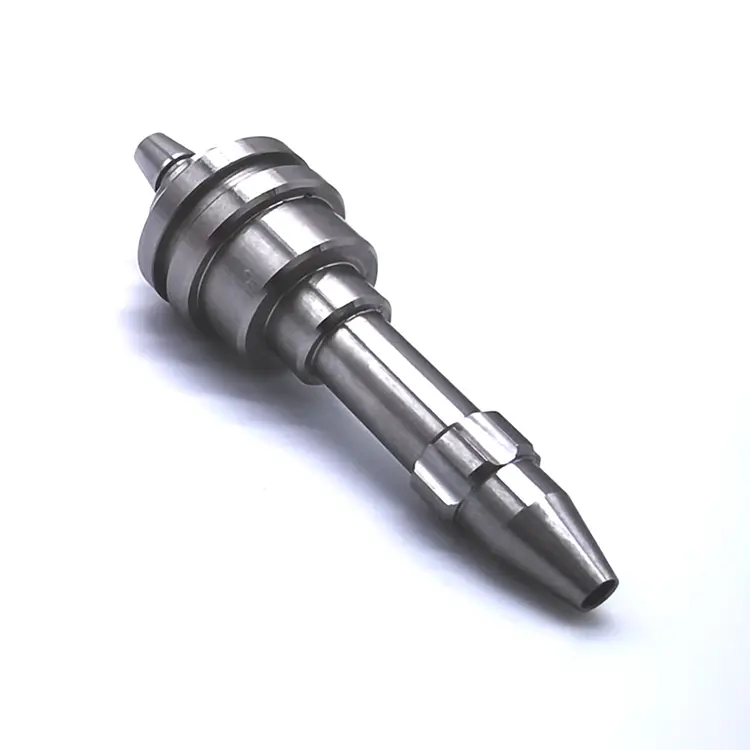
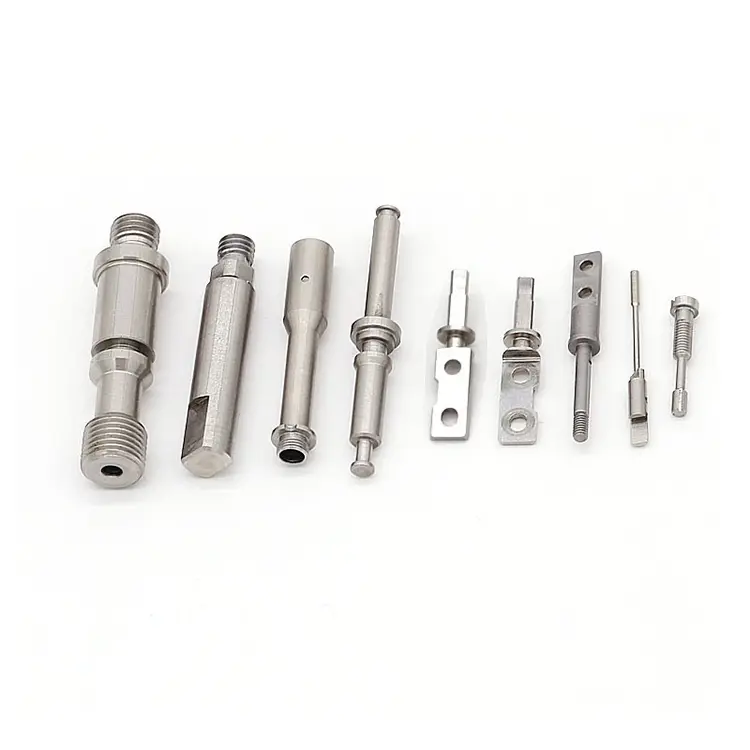
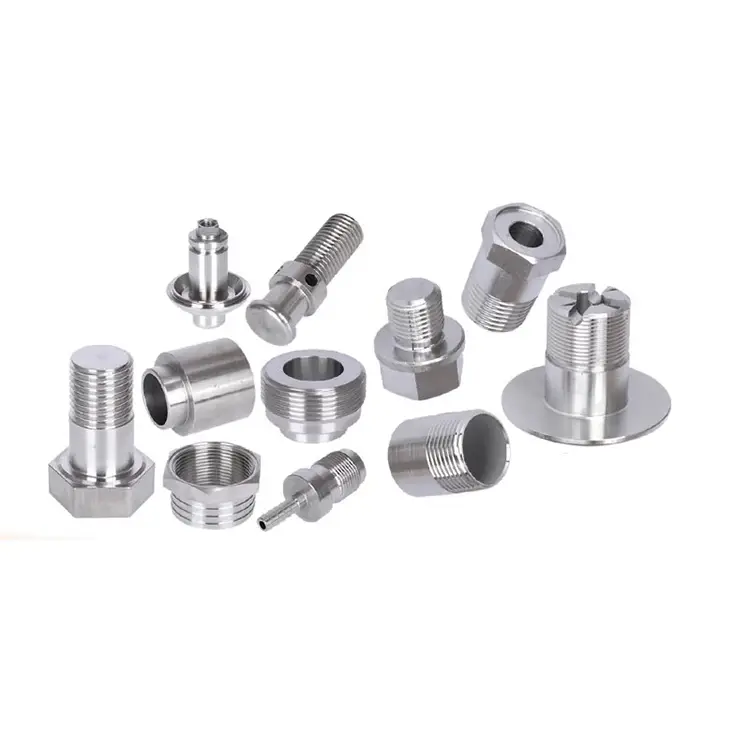
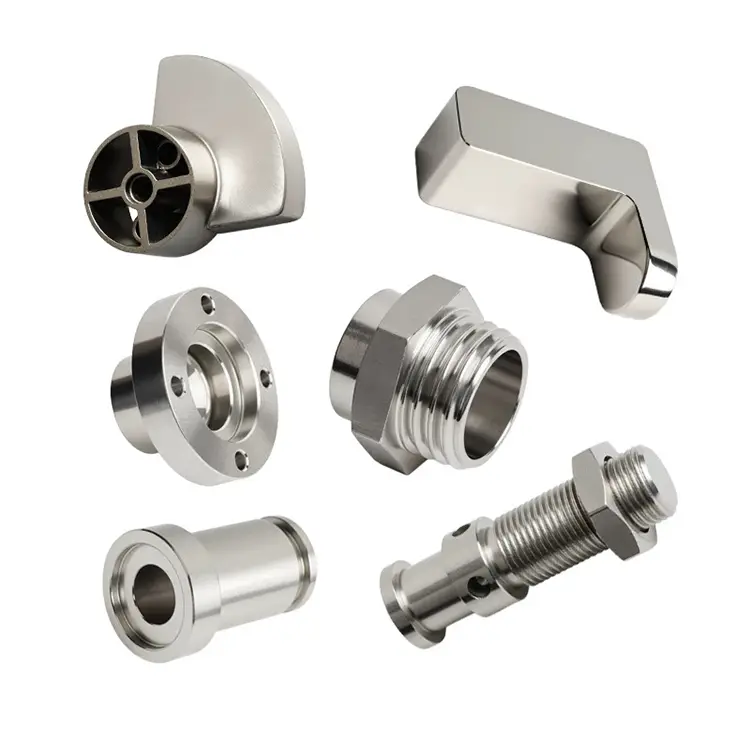
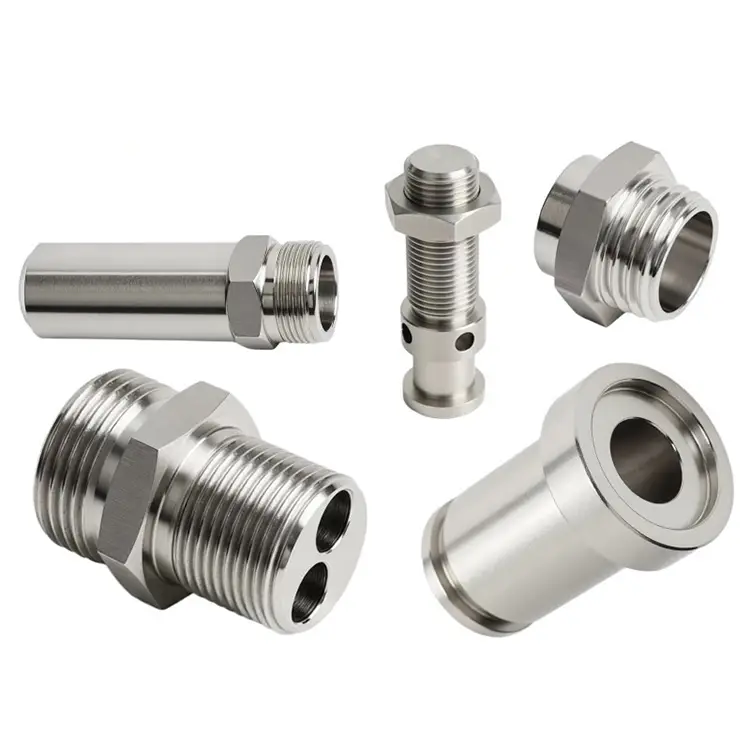
Nuote Metals tarjoaa tarkkuustyöstöpalvelua Dongguanissa Kiinassa. Nuoten valmistamat CNC-koneistetut osat ovat tarkkoja komponentteja, jotka on muotoiltu tietokoneohjatuilla koneilla ohjelmoitujen ohjeiden mukaan.
Lähetä kysely
Tuotteen Kuvaus
Tarkkuustyöstöpalvelut – Todellinen työ alkaa toimintojen väliltä
Tarkkuusosa epäonnistuu harvoin, koska yksi operaatio tehtiin huonosti. Se epäonnistuu, koska kaksi operaatiota eivät olleet samaa mieltä. Sorvauspaja viittasi yhteen peruspisteeseen. Jyrsintä viittasi toiseen. Lämpökäsittelylaite liikutti osaa, eikä hiomakone pystynyt korjaamaan sitä. Jokainen myyjä toimitti sen mitä pyydettiin. Kokoonpano ei vieläkään toiminut.
Tarkkuustyöstöpalvelutei ole kyse useamman koneiden käyttämisestä. Niissä on kyse toimintojen välisen tilan hallinnasta – peruspisteiden siirrot, varastovarat, tarkastusten vaihdot ja toleranssiketju, joka yhdistää askeleen. Nuote Metalsilla koordinoimme jokaista toimintoa yhden perusstrategian ja yhden tarkastustiedoston mukaisesti. Tässä artikkelissa kerrotaan, kuinka tämä koordinointi toimii ja miksi se on tärkeämpää kuin mikään yksittäinen koneen spesifikaatio.
Monen prosessin toleranssiongelma – miksi myyjät ovat eri mieltä
Kun osa vaatii sorvausta, jyrsintää, lämpökäsittelyä ja hiontaa, jokainen toimenpide tuo vaihtelua. Ongelma ei ole vaihtelu itsessään – se on koordinaation puute sitä aiheuttavien ihmisten välillä.
Peruspisteen yhteensopimattomuus.Kääntyvä myyjä viittaa pintaan ja poraukseen. Jyrsintätoimittaja viittaa ulkohalkaisijaan. Tarkastusmyyjä mainitsee sen pinnan, joka on helpoin kiinnittää. Ominaisuudet, joiden pitäisi olla linjassa, eivät sovi, koska kukaan ei ole sopinut samasta alkuperästä.
Varastoarvon arvailua.Kääntyvä myyjä jättää 0,3 mm lämpökäsittelyn vääristymälle. Lämpökäsittelylaite siirtää osaa 0,5 mm. Hiomakone ei voi palauttaa toleranssia, koska varastoa ei ole tarpeeksi jäljellä. Jokainen myyjä teki sen, mitä piti oikein – mutta kukaan ei mitannut todellista vääristymää ennen korvauksen asettamista.
Tarkastuskanavanvaihdon aukot.Kääntäjä mittaa ennen lämpökäsittelyä. Hiomakone mittaa jälkeen. Kukaan ei mittaa välistä mittaa, joten kukaan ei tiedä kuinka paljon osa liikkui tai mikä toimenpide aiheutti ajautumisen.
Tarkkuustyöstöpalvelun, joka hallitsee useita prosesseja, on ratkaistava nämä kolme ongelmaa ennen kuin ensimmäinen lastu leikataan. Tämä erottaa koordinoidun palvelun koneen ominaisuuksien luettelosta.
Palvelumme kattavuus – mitä koordinoimme talon sisällä vs. yhteistyökumppanit
Emme väitä tekevämme kaikkea itse. Väitämme hallitsevamme kaikkea yhden laatujärjestelmän alaisuudessa – olipa toiminta sitten meidän kerroksessa tai yhteistyökumppanin puolella.
| Käsitellä | Missä se juoksee | Mitä hallitsemme |
|---|---|---|
| CNC-sorvaus | Talon sisällä | Peruspiste, työkalut, prosessinaikainen SPC |
| CNC jyrsintä | Talon sisällä | Peruspiste, valaisimen suunnittelu, ominaisuuksien tarkistus |
| 5-akselinen jyrsintäsorvaus | Talon sisällä | Yksittäinen perustieto, monimutkainen geometria |
| Lämpökäsittely | Yhteistyökumppani | Jaksoparametrit, vääristymien mittaus, varaston kompensointi |
| Hionta | Talon sisällä | Sama peruspiste kuin sorvaus/jyrsintä, lopputoleranssi |
| Viimeistely | Sisäinen / yhteistyökumppani | Pinnoitteen paksuus, pinnoituksen jälkitarkastus |
| Lopputarkastus | Talon sisällä | CMM, Talyrond, mittaraportti |
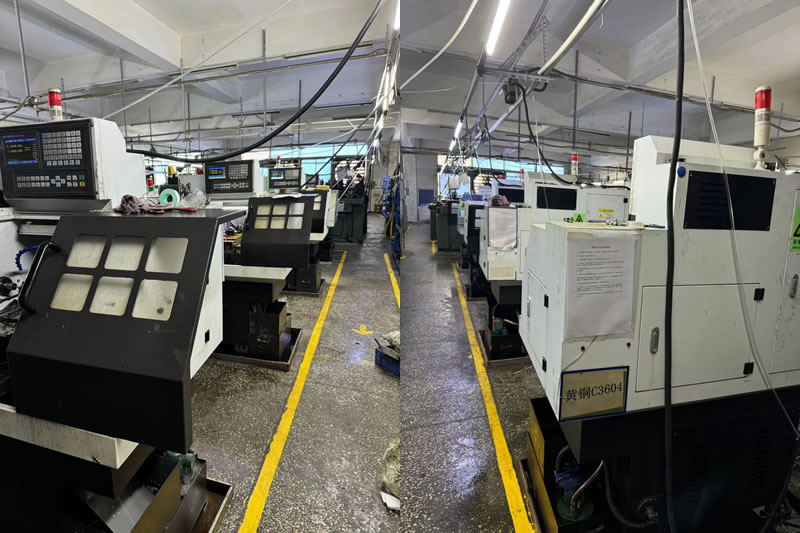
Miksi erolla on merkitystä:Toimittaja, joka ulkoistaa lämpökäsittelyn mittaamatta vääristymiä, arvailee. Toimittaja, joka ulkoistaa sen mutta mittaa ennen ja jälkeen, voi kompensoida. Mittaamme vääristymät jokaisessa lämpökäsittelyerässä ja säädämme esikäsittelyn sorvausmitat todellisten tietojen – ei teoreettisten kutistumistaulukoiden – perusteella.
Toleranssin siirto – mitä toimintojen välillä todella tapahtuu
Paras tapa ymmärtää tarkkuustyöstöpalvelua on tarkastella mittoja, ei laitteita. Tässä on todellinen toleranssin siirtosarja 440C ruostumattomasta venttiilin istukasta, joka vaatii sorvausta, karkaisua ja sisäistä hiontaa.
| Toiminta | Poran mitta | Samankeskisyys | Mikä muuttui |
|---|---|---|---|
| Sorvaus (esilämpökäsittely) | 12,00 ±0,01 mm | 0,005 mm | Perustaso – koneistettu ylimitta |
| Kovettumisen jälkeen (58-60 HRC) | 11,97 mm (mitattu) | 0,018 mm | Poraus kutistui 0,03 mm; samankeskisyys ajautui |
| Sisäisen hionnan jälkeen | 11,99 ±0,002 mm | 0,003 mm | Hionta palautettu toleranssi käyttäen samaa peruspistettä |
Mitä tämä taulukko näyttää:Lämpökäsittely siirsi porausta 0,03 mm ja kolminkertaisti samankeskisyysvirheen. Jos olisimme koneistettu lopulliseen kokoon ennen karkaisua, osa olisi romu. Jos hiomakone olisi viitannut toiseen peruspisteeseen, samankeskisyyttä ei olisi voitu palauttaa. Tarkkuustyöstöpalvelu ei ole sorvausta tai hiontaa – se on päätös jättää 0,03 mm massaa ja käyttää samaa peruspistettä kaikissa kolmessa operaatiossa.
Todellinen esimerkki – 440C:n venttiilin istukka analyyttiselle instrumentille
Sveitsiläinen analyyttisten instrumenttien valmistaja tarvitsi 440C ruostumattoman venttiilin istukan, jonka reikätoleranssi on 0,002 mm, samankeskisyys 0,003 mm ja kovuus 58–60 HRC. Osa vaati sorvausta, karkaisua ja sisäistä hiontaa.
Heidän edellinen toimitusketjunsa käytti kolmea toimittajaa. Kovettumisen jälkeen samankeskisyys ajautui 0,02 mm:iin. Hiomakone ei voinut korjata sitä, koska hiomateline viittasi ulkohalkaisijaan, kun taas kääntöteline viittasi poraukseen. Osat romutettiin.
Mitä teimme toisin:
- Perustettiin poraus ensisijaiseksi peruspisteeksi sorvausta, hiontaa ja tarkastuksia varten.
- Mitattu vääristymä pilottierässä ja esikäsittelyn reiän mitat asetettiin 12,00 mm:iin, jolloin hiontaan jäi tarkalleen 0,03 mm.
- Maadoita poraus käyttämällä samaa porauksen peruspistettä, joka määritettiin sorvauksen aikana.
- Toimitettu 1 500 kappaletta ilman hylkäämistä. Asiakas poisti saapuvan tarkastuksen ja lyhensi toimitusaikaa 12 päivällä.
Tämä on mitätarkkuustyöstöpalvelutpitäisi tuottaa: prosessi, joka ennakoi liikettä toimintojen välillä, ei kokoelmaa koneita, joista jokainen tekee oman työnsä.
Usein kysyttyjä kysymyksiä tarkkuuskoneistuspalveluista
Q1: Mitä eroa on tarkkuustyöstö- ja tarkkuustyöstöpalveluilla?
V: Tarkkuustyöstö on metallin leikkaamista tiukkaan toleranssiin.Tarkkuustyöstöpalvelutsisältää koordinoinnin kyseisen toimenpiteen ympärillä: DFM-tarkistus, peruspistestrategia, lämpökäsittelyn vääristymien hallinta, jauhatusmassan laskenta, tarkastusten vaihdot ja dokumentaatio. Tarkkuuskonepajaan mahtuu ±0,002 mm yhdellä toimenpiteellä. Tarkkuustyöstöpalvelu varmistaa, että osa on edelleen ±0,002 mm lämpökäsittelyn, hionnan ja pinnoituksen jälkeen – kaikissa ketjun toimissa.
Q2: Voitko koordinoida projektia, jossa osa toiminnoista on ulkoistettu?
V: Kyllä. Ulkoistamme lämpökäsittelyn ja osan viimeistelytoiminnoista yhteistyökumppaneillemme, mutta me hallitsemme prosessia. Määrittelemme työkiertoparametrit, mittaamme vääristymiä ennen ja jälkeen sekä säädämme esikäsittelyn koneistusmitat todellisten tietojen perusteella. Osa ei koskaan poistu laatujärjestelmästämme. Jokainen ulkoistettu toiminta raportoi samaan tarkastustiedostoon, ja jokainen lähetys sisältää mittaraportin, joka kattaa kaikki toiminnot – yrityksen sisäiset ja yhteistyökumppanit.
Q3: Kuinka käsittelet projektia, jossa on useita osia, jotka kootaan yhteen?
V: Tunnistamme kriittiset rajapinnat DFM-tarkistuksen aikana ja luomme yhteisen peruspisteen kaikille kokoonpanon osille. Jokainen osa koneistetaan ja tarkastetaan tätä peruspistettä vasten – ei sen omaa piirustuksen alkuperää vasten. Kriittisiä liitäntöjä varten rakennamme toiminnallisia mittareita, jotka simuloivat liitososaa ja tarkastavat 100 % tuotannosta. Tavoitteena ei ole vain se, että jokainen osa kohtaa piirustuksensa, vaan että kokoonpano toimii, kun osat tulevat yhteen. Tämä on koordinoidun perusarvotarkkuustyöstöpalvelutkumppanuutta.
Hot Tags: Tarkkuuskoneistuspalvelu
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö