Tuotteet
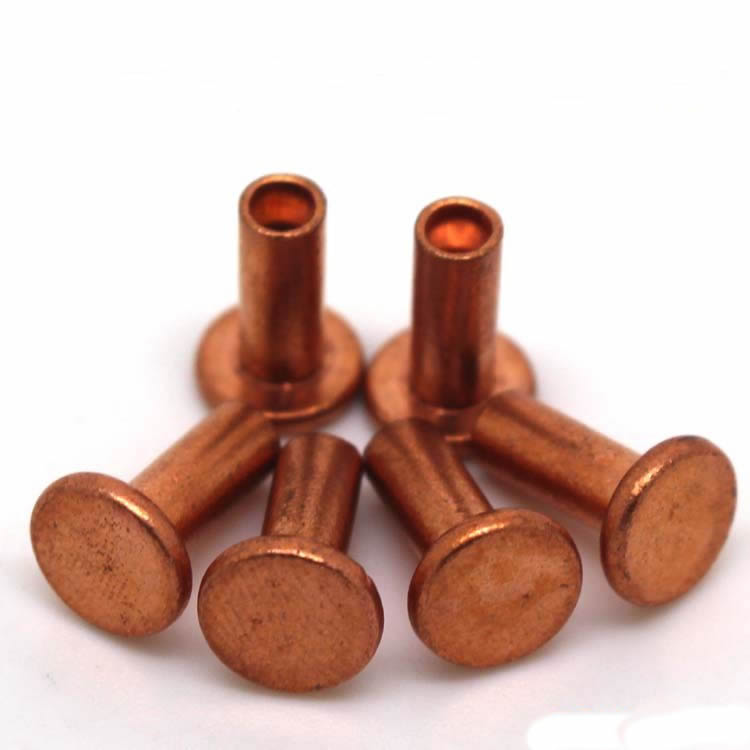
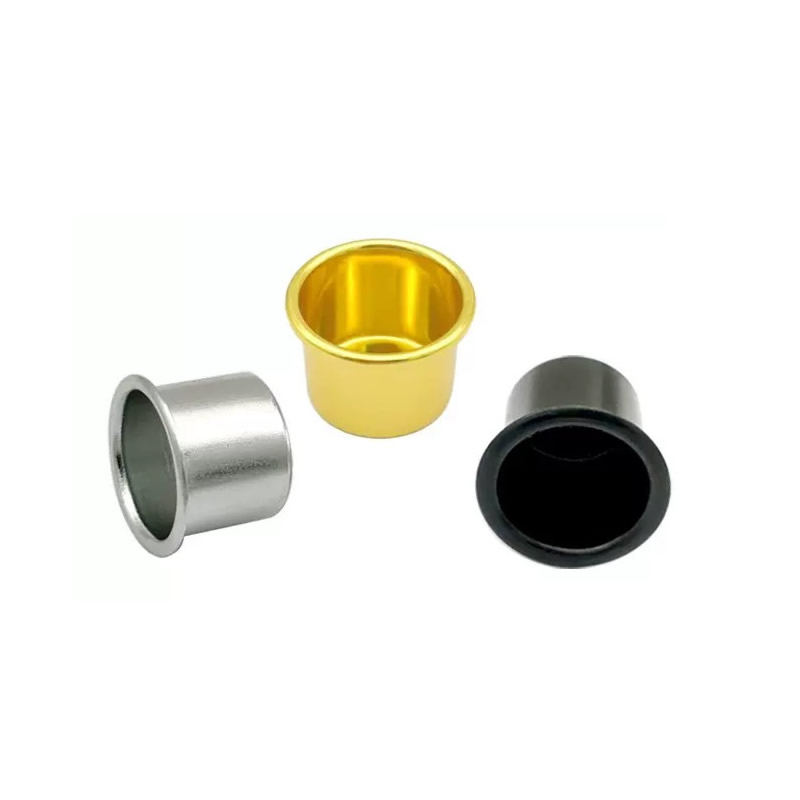
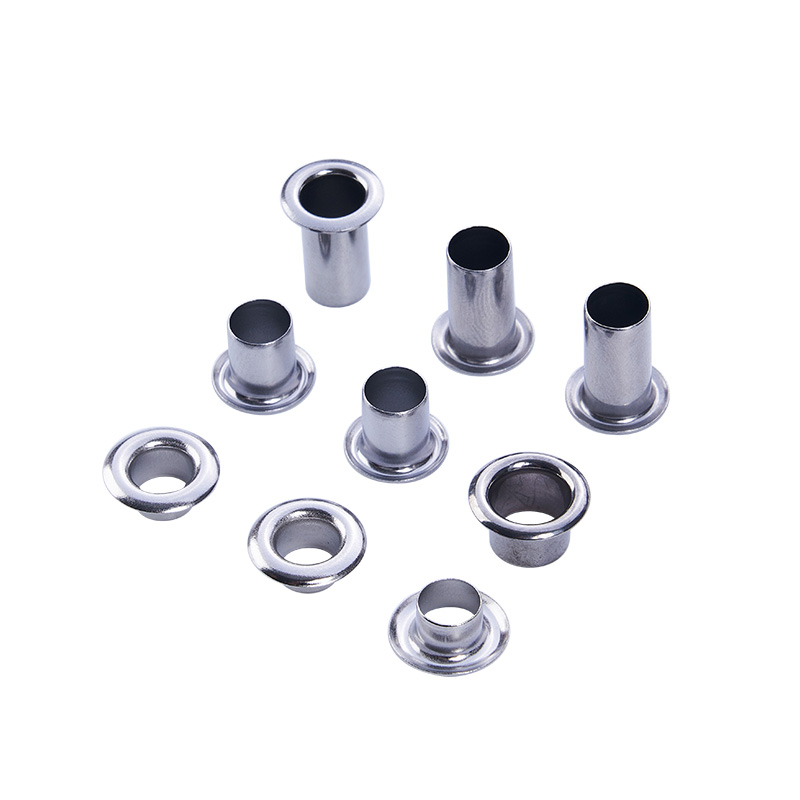
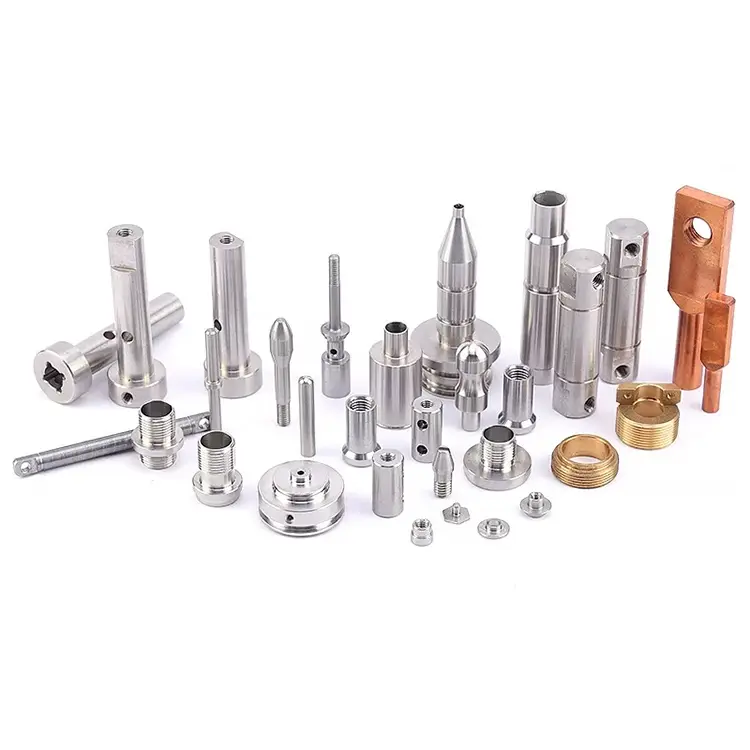
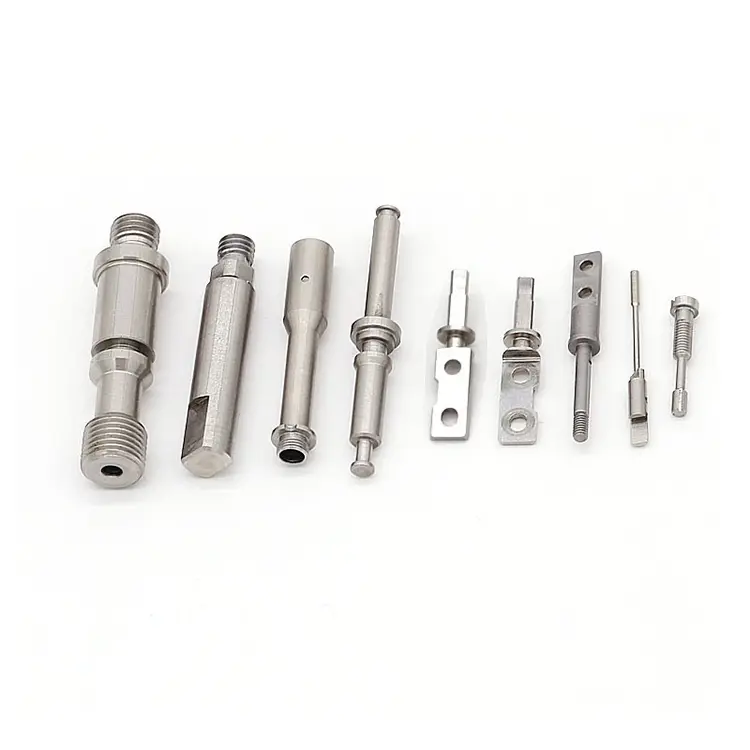
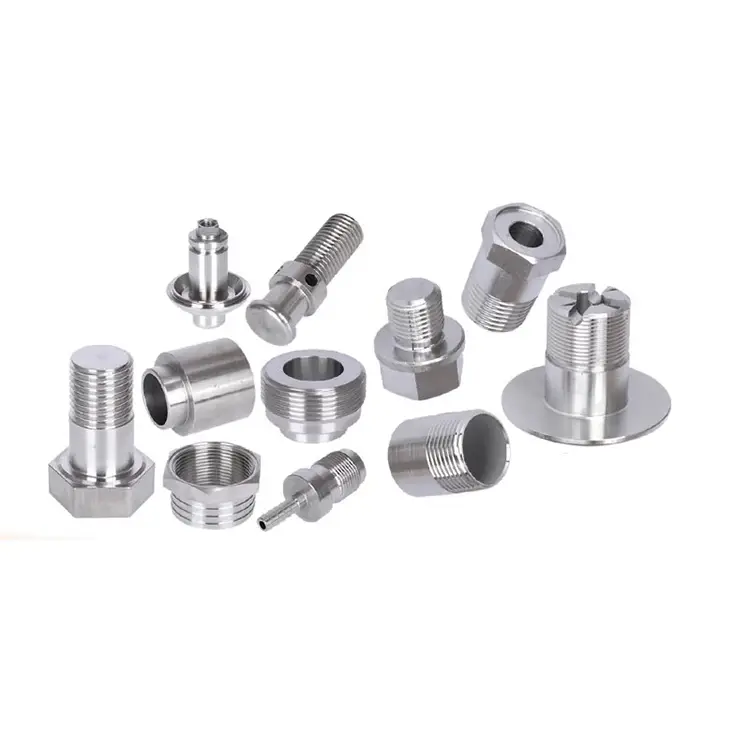
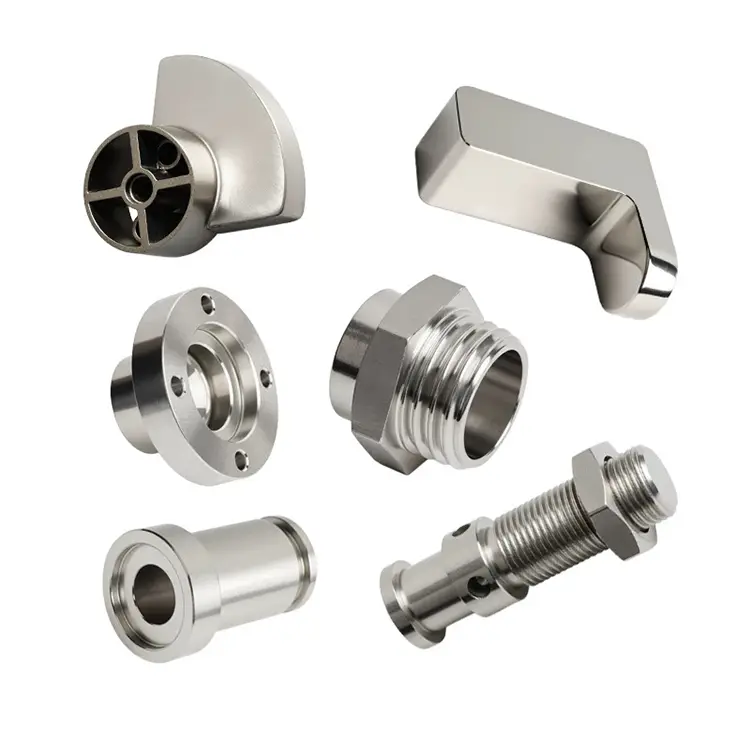
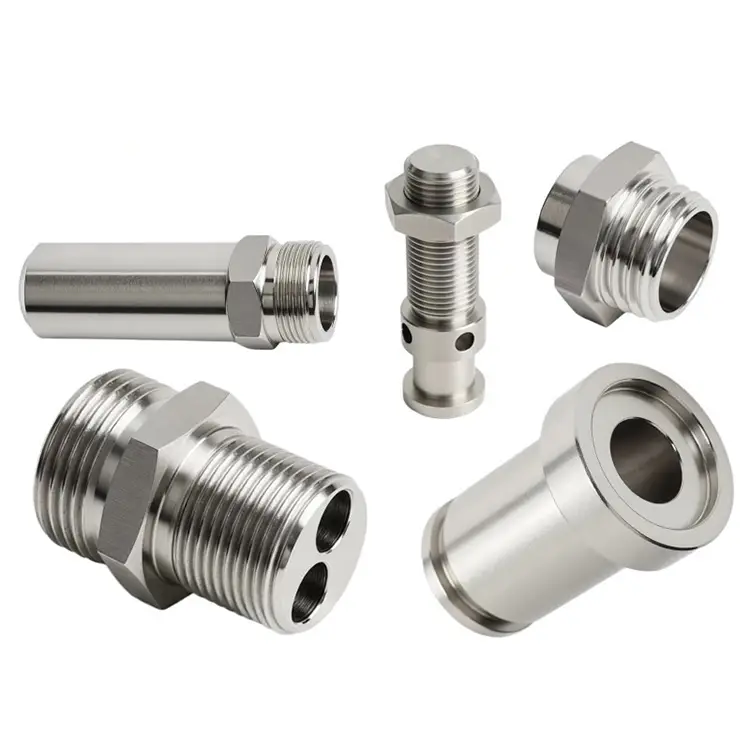
Koneistetut komponentit
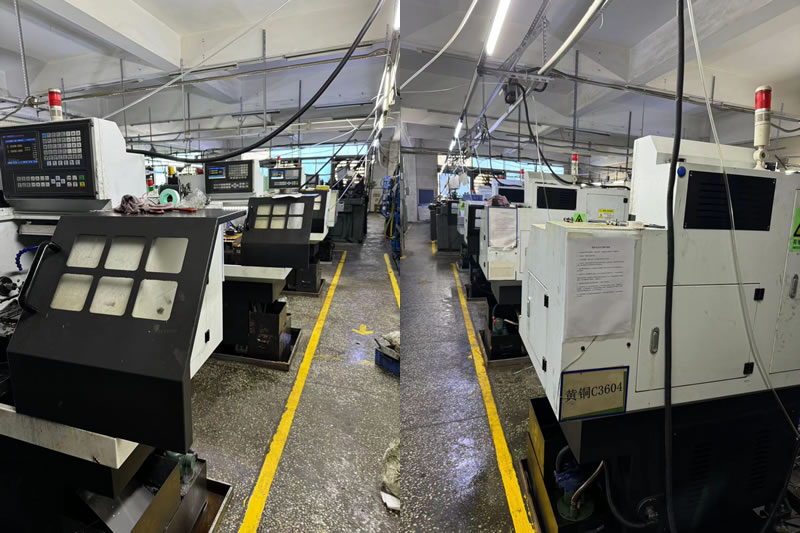
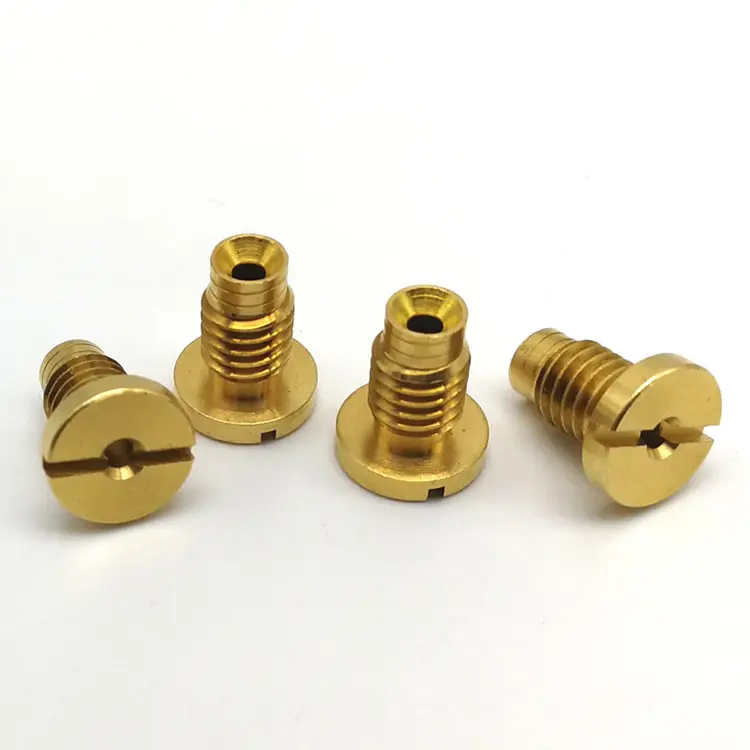
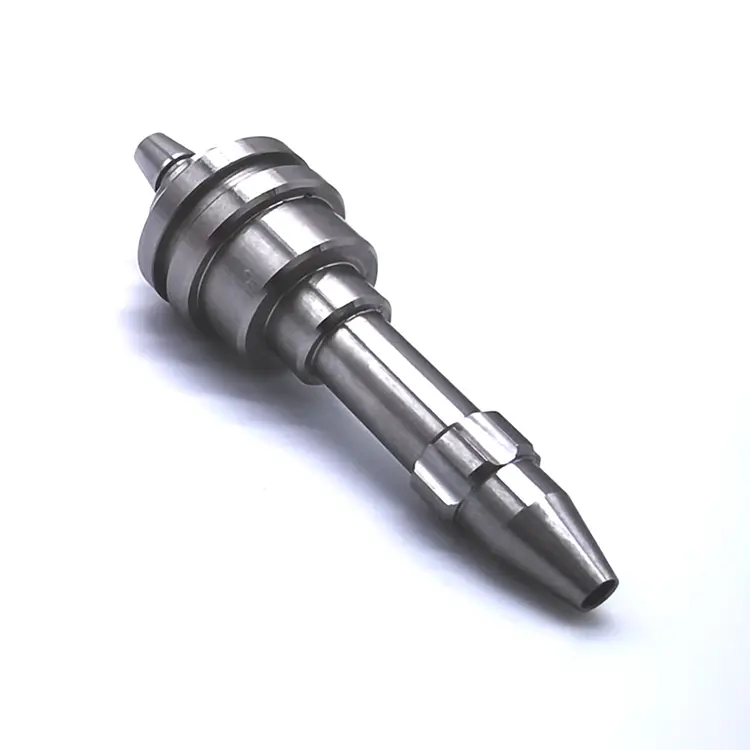
Nuote Metals on erikoistunut koneistettujen komponenttien valmistukseen eri materiaaleista, kuten alumiinista, teräksestä, ruostumattomasta teräksestä, messingistä ja titaanista. Keskitymme tarkkuuteen ja tehokkuuteen ja käytämme täysin automatisoituja CNC-koneita saavuttaaksemme ennennäkemättömän mittojen toistettavuuden ja tuottavuuden.
Lähetä kysely
Tuotteen Kuvaus
Koneistetut komponentit – Aloita toiminnosta, älä koneesta
Useimmat ostajat lähettävät piirustuksen ja kysyvät: "Voitko tehdä tämän?" Piirustuksessa määritellään materiaali, toleranssi ja pintakäsittely. Mutta se harvoin selittää miksi. Miksi 4140 1045:n sijaan? Miksi 28–32 HRC 45 HRC:n sijaan? Miksi Ra 0,4 μm tässä reiässä, mutta Ra 1,6 μm siinä?
Kun toimintoa ei ymmärretä, komponentti koneistetaan piirustuksen mukaan ja epäonnistuu käytössä. Ennenaikaisesti kuluva varsi. Kotelo, joka halkeilee tärinän vaikutuksesta. Holkki, joka tarttuu kolmen kuukauden kuluttua. Piirustus täyttyi. Toiminto ei ollut.
Nuote Metalsilla valmistammekoneistetut komponentitaloittamalla funktiosta: mitä osan täytyy tehdä, mitä sen on säilyttävä ja kuinka se epäonnistuu, jos jokin on vialla. Sitten valitsemme sopivan materiaalin, lämpökäsittelyn ja koneistusprosessin. Tässä artikkelissa kerrotaan, kuinka käänteinen valinta toimii ja miksi se tuottaa komponentteja, jotka kestävät pidempään kuin pelkkä piirustus.
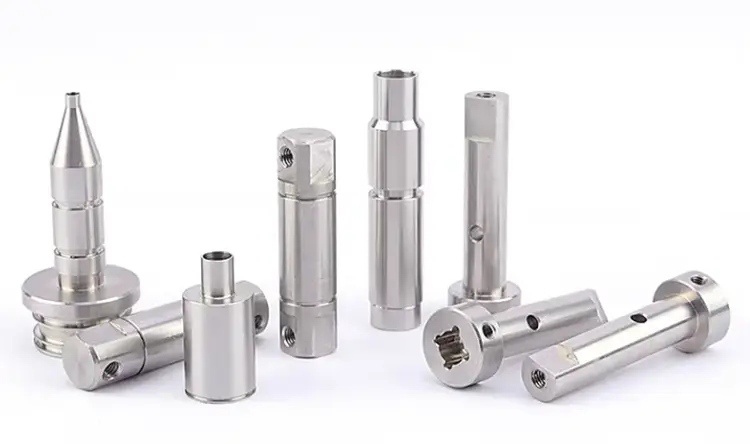
Neljä toimintoa, jotka ohjaavat komponenttien valintaa
Jokainen koneistettu komponentti palvelee vähintään yhtä päätehtävää. Toiminto määrittää materiaalin, lämpökäsittelyn ja kriittiset tarkastuspisteet.
1. Kulutuskestävyys.
Osat, jotka liukuvat, pyörivät tai koskettavat hankaavia aineita – holkit, kulutuslevyt, venttiilin istukat, nokan seuraajat. Materiaalin tulee kestää pintamateriaalin häviämistä. Kovuus ja mikrorakenne ovat tärkeämpiä kuin vetolujuus. Tyypilliset valinnat: 440C, D2, hiiltynyt 8620, nitrattu 4140.
2. Väsymiskestävyys.
Kuormituksen alaisena pyörivät tai pyörivät komponentit – akselit, akselit, kiertokanget, jouset. Materiaalin tulee vastustaa halkeamien alkamista ja leviämistä. Puhtaus, raevirtaus ja pinnan viimeistely ovat tärkeämpiä kuin irtokovuus. Tyypilliset valinnat: 4340, 4140, 17-4 PH, rouhitut pinnat.
3. Korroosionkestävyys.
Kosteudelle, kemikaaleille tai suolalle alttiina olevat osat – merivarusteet, elintarvikelaitteiden osat, kemialliset venttiilirungot. Materiaalin tulee kestää sähkökemiallista hyökkäystä. Seoskemia ja passivointi ovat tärkeämpiä kuin vahvuus. Tyypilliset valinnat: 316, 17-4 PH, duplex ruostumaton, titaani.
4. Tarkkuussovitus.
Osat, jotka kootaan tiukasti tai häiritsevästi – puolat, holkit, optiset kiinnikkeet, instrumentin osat. Materiaalin on säilytettävä mitat lämpökierron aikana. Lämpölaajeneminen ja työstettävyys ovat tärkeämpiä kuin kovuus. Tyypilliset valinnat: 6061, 7075, 303, messinki, pronssi.
Komponentti voi palvella useampaa kuin yhtä toimintoa. Hydraulisen venttiilin kelan on kestettävä kulumista (liukuva kosketus) ja oltava täsmällinen (välys). Materiaalin ja lämpökäsittelyn tulee tyydyttää molemmat – siksi tarkistamme toiminnan ennen laatusuositusta.
Toiminnosta valmistukseen – Kuinka teemme käänteisen valinnan
Kun toiminto on selvä, seuraa valmistusreitti. Tässä on logiikka, jota käytämme yleisestikoneistetut komponentit:
| Toiminto | Materiaalin suunta | Lämpökäsittely | Kriittinen työstöpiste | Tarkastuksen painopiste |
|---|---|---|---|---|
| Kulutuskestävyys | Korkeahiilinen/työkaluteräs | Läpikarkaistu tai kotelokarkaistu | Hio kovettumisen jälkeen, älä käännä | Kovuus, kotelon syvyys, Ra |
| Väsymyksen kestävyys | Seosteräs, puhdas sula | Pysäytä ja hillitse | Viljavirtaus, ei teräviä fileitä | Pintakäsittely, jäännösjännitys |
| Korroosionkestävyys | Ruostumaton, titaani | Liuos hehkutetaan / passivoi | Vältä tahriintumista, säädä lämpöä | Passivointikoe, kemia |
| Tarkka istuvuus | Alumiini, messinki, ruostumaton | Stressinpoisto ennen loppua | Lämpökompensointi | CMM, pyöreys, samankeskisyys |
| Yhdistetty kuluminen + istuvuus | 4140 nitridoitu, 17-4 PH | Nitridi tai H900 | Kova kääntö tai hionta käsittelyn jälkeen | Kovuus + CMM + Talyrond |
Miksi tällä taulukolla on merkitystä:Ostaja, joka määrittää 4140:n 28–32 HRC:n kulumissovellukselle, alimäärittää komponentin. Ostaja, joka määrittää väsymiskriittiselle akselille lämpötilan 440C ja 58 HRC, ylimäärittää kovuuden ja alimäärittää puhtauden. Toiminto määrittää oikean yhdistelmän – ei pelkästään piirustuksen.
Yleiset vikatilat – ja kuinka koneistus estää ne
Jokainen koneistettu komponentti epäonnistuu ennustettavalla tavalla. Jokainen vikatila viittaa koneistus- tai materiaalipäätökseen, joka tehtiin tai vältettiin tuotannon aikana.
Kulutusvika.Pintamateriaalin häviäminen kiihtyy, kun kovuus on riittämätön tai pintakäsittely on liian karkea. Holkki, joka on käännetty arvoon Ra 1,6 μm, kuluu nopeammin kuin yksi maadoitus arvoon Ra 0,4 μm – jopa samalla materiaalilla ja kovuudella. Kulutuskriittisten komponenttien osalta hiomme tai jyräämme toiminnallisen pinnan ja tarkistamme Ra profilometrillä.
Väsymys epäonnistui.Halkeamat alkavat pintavioista – työkalun jälkiä, hiontapalovammoja, teräviä viilun säteitä. Akseli, jonka halkaisijan säde on 0,2 mm, epäonnistuu nopeammin kuin 0,5 mm:n akseli, vaikka molemmat täyttäisivät piirustuksen. Väsymiskriittisille komponenteille määritämme reilut fileen säteet ja tarkastamme hiontapolton nital-etch-testillä.
Korroosiohäiriö.Ruostumattomat komponentit epäonnistuvat, kun koneistus tahraa pintaa tai upottaa rautahiukkasia. Passiivinen kerros ei voi muodostua, ja pistekorotus alkaa. Korroosion kannalta kriittisissä komponenteissa käytämme erityisiä työkaluja, typpijäähdytteistä viimeistelyä ja varmistamme passivoinnin ferroksyylitestillä.
Sovitusvirhe.Sitoutuvat tai vuotavat osat epäonnistuvat yleensä, koska lämpölaajenemista ei otettu huomioon tai koska peruspiste siirtyi toimintojen välillä. Tarkkuussovitettujen komponenttien osalta koneistamme lämpötilasäädetyssä kennossa ja käytämme samaa peruspistettä sorvaukseen, jyrsintään ja tarkastukseen.
Todellinen esimerkki – 4140 nitrattu kulumisholkki
Pohjoisamerikkalainen maatalouskoneiden valmistaja tarvitsi 4140 teräsholkin maata koskettavaan työkaluun. Holkki kosketti hankaavaa maaperää suurella kuormituksella. Heidän edellinen toimittaja koneistasi osan piirustuksen mukaan – 4140, 28–32 HRC, Ra 1,6 μm – ja holkki kului kuudessa viikossa.
Ongelma: Piirustus määritti kovuuden, mutta ei nitrausvaihetta. 28–32 HRC:ssä pinta oli liian pehmeä kulutukseen. Ra 1,6 μm viimeistely nopeuttaa materiaalihävikkiä.
Mitä teimme toisin:
- Tarkisti toiminnon (hankaava liukukuluminen) ja suositteli nitrausta kotelon kovuuteen 55–62 HRC – ei vain läpikarkaisua.
- Koneistettu reiän ylimitta kompensoimaan typen kasvua.
- Maadoita poraus nitrauksen jälkeen arvoon Ra 0,4 μm – ei käännetty.
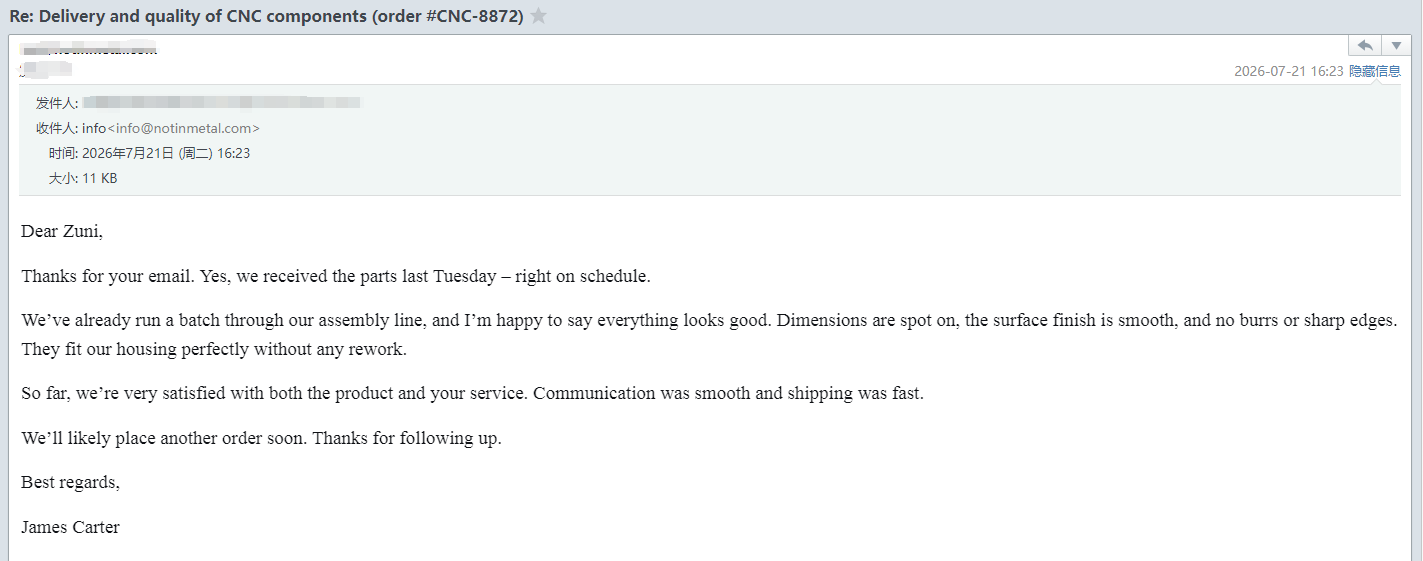
- Toimitettu 2000 kappaletta. Holkin käyttöikä piteni 6 viikosta 14 kuukauteen. Asiakas muutti piirustuksen ja määritti nitridoinnin ja Ra 0,4μm.
Tämä on mitäkoneistetut komponentitpitäisi toimittaa: ei vain osa, joka täyttää piirustuksen, vaan osa, joka täyttää toiminnon, jonka piirustuksen piti kuvata.
Usein kysyttyjä kysymyksiä komponenttien valinnasta
Q1: Voitteko suositella materiaalia ja lämpökäsittelyä hakemukseni perusteella?
V: Kyllä. Aloitamme mieluummin toiminnosta – mitä komponentin tulee vastustaa, miten se liikkuu ja missä ympäristössä se toimii. Suosittelemme sen perusteella materiaalia, lämpökäsittelyä ja kriittisiä tarkastuspisteitä. Kun tarkistammekoneistetut komponentitAsiakkaille tarkistamme, vastaavatko piirustuksen tiedot aiottua toimintoa. Jos havaitaan yhteensopimattomuus – kuten 4140 28 HRC:ssä hiomakulumissovelluksessa – merkitsemme sen ennen lainaamista. Tämä estää komponentin, joka täyttää piirustuksen, mutta epäonnistuu käytössä.
Q2: Mikä on yleisin komponenttipiirustuksissa näkemäsi virhe?
V: Kovuuden määrittäminen ilman lämpökäsittelyprosessia. "4140, 28–32 HRC" kertoo bulkkikovuuden, mutta ei sitä, tarvitseeko pinta nitridata, hiiltää vai induktiokarkaista. Kulutussovelluksissa kotelon kovuus ja kotelon syvyys ovat tärkeämpiä kuin ytimen kovuus. Väsymyssovelluksissa puhtaus ja pinnan viimeistely ovat tärkeämpiä kuin kovuus. Tarkistamme jokaisen piirustuksen tämän aukon varalta ja suosittelemme puuttuvaa eritelmää ennen tuotantoa.
Q3: Kuinka varmistat, että koneistettu komponentti suorittaa tehtävänsä?
V: Tarkistamme toimintoa ohjaavat ominaisuudet – ei vain piirustuksen mittoja. Kuluvan komponentin osalta tarkistamme pinnan kovuuden, kotelon syvyyden ja Ra. Väsymyskomponentin osalta tarkastamme täytteen säteet, pinnan viimeistelyn ja jäännösjännityksen (jos määritelty). Korroosiokomponentin osalta tarkistamme passivoitumisen ja kemian. Tarkasti istuvan komponentin osalta varmistamme pyöreyden, samankeskisyyden ja sopivuuden toiminnallisella mittarilla. Tarkastusraportti heijastelee toimintoa, ei vain piirustusta. Näin varmistamme senkoneistetut komponentitNuote Metalsilta suoriutuvat huollossa – ei vain katsastuspenkissä.
Hot Tags: Koneistettujen komponenttien toimittaja, tarkkuuskoneistettujen osien valmistaja, mukautetut CNC-työstöpalvelut
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö