Tuotteet
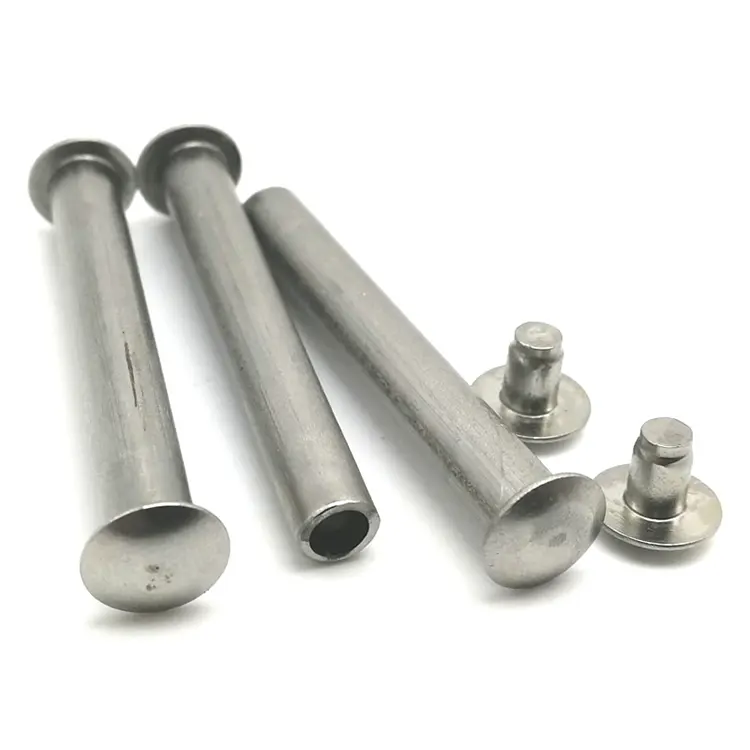
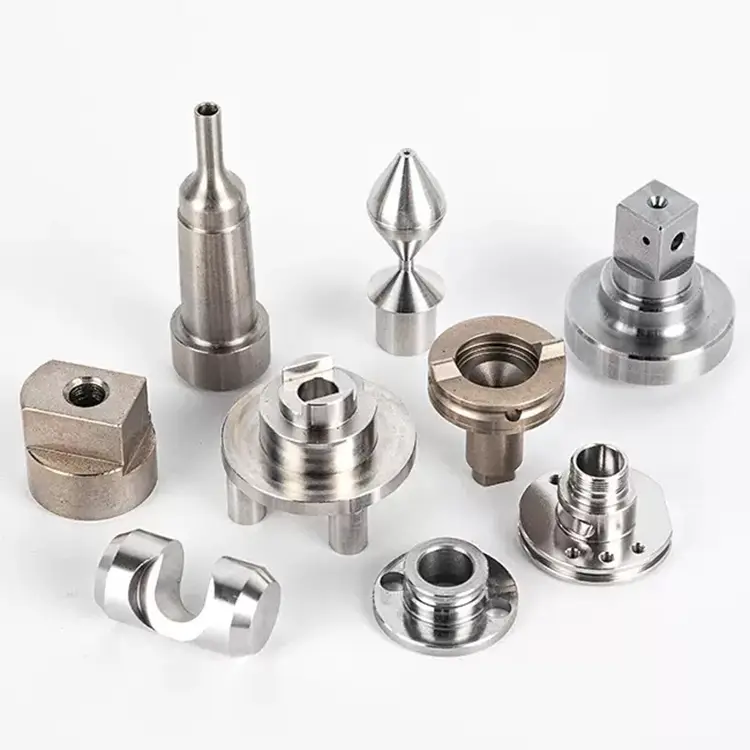
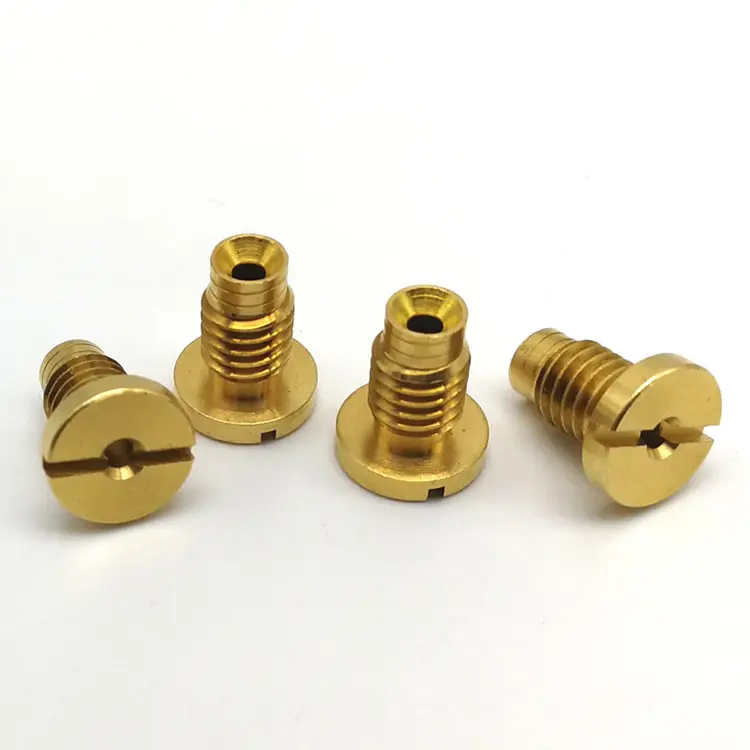
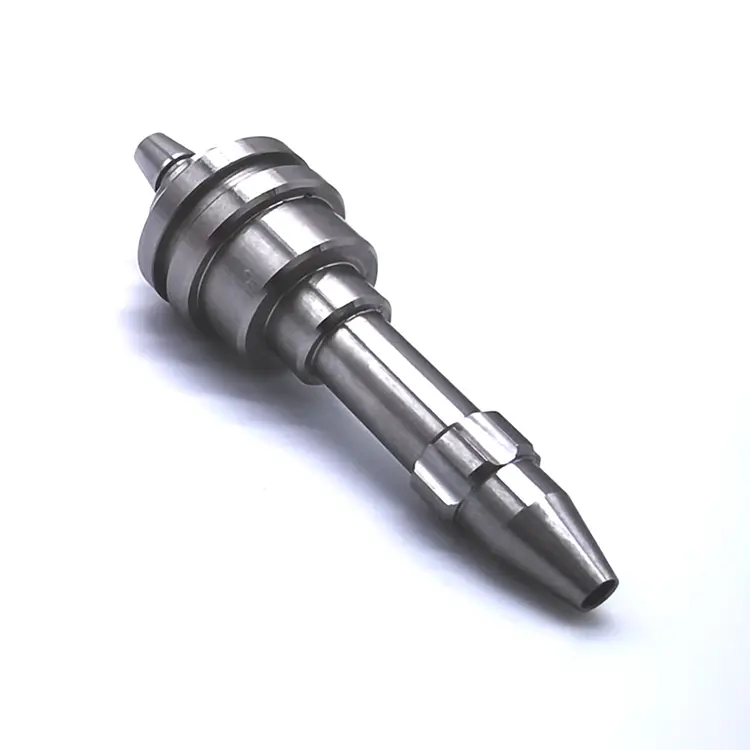
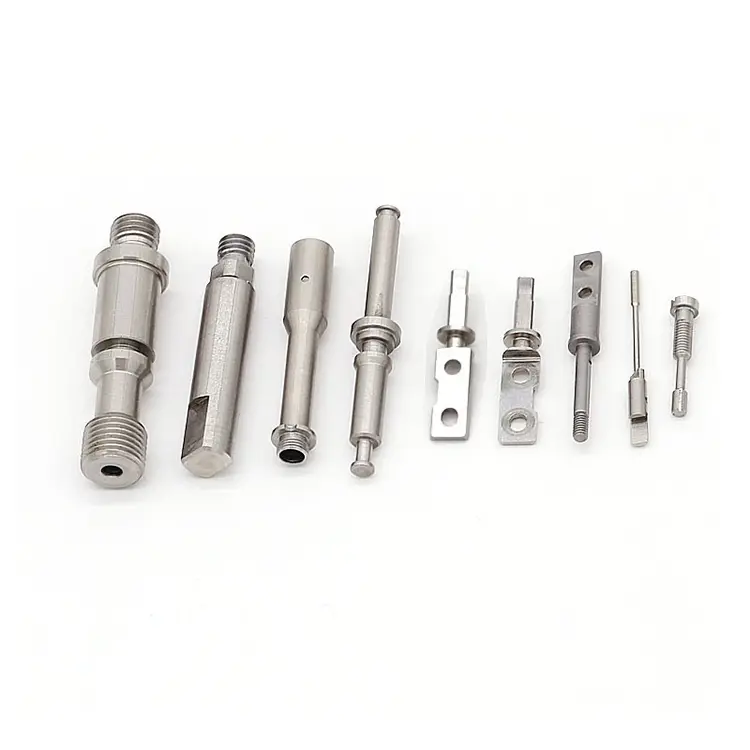
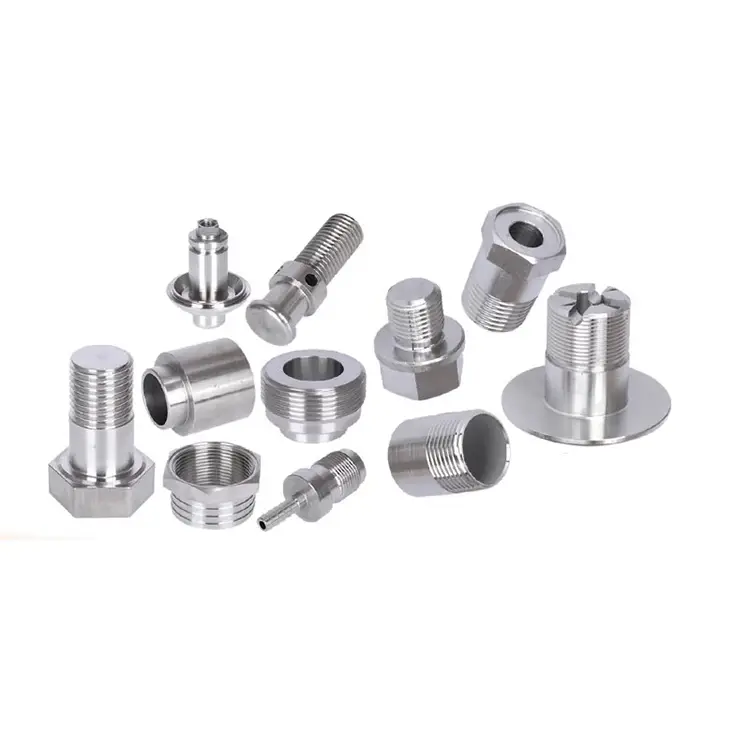
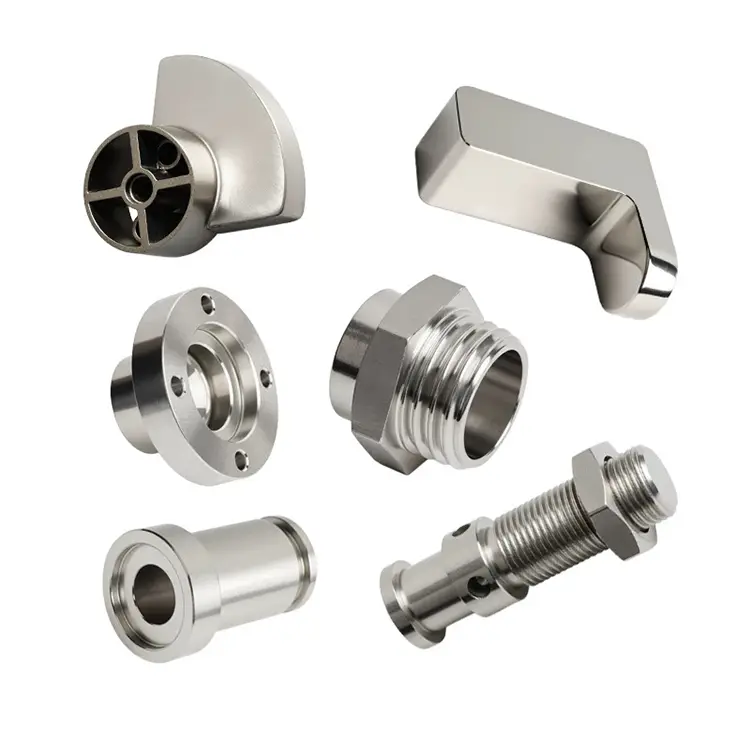
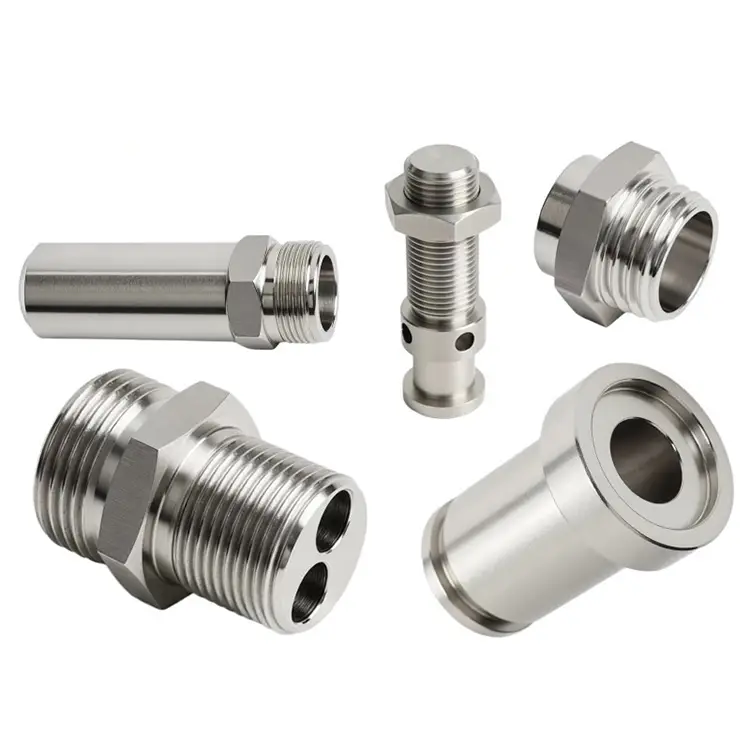
CNC-sorvauskoneiden osat
cnc-sorvauskoneen osat valmistetaan tiettyjen mittojen mukaan. Tämän seurauksena osat sopivat tarkasti yhteen ja toimivat tarkoitetulla tavalla ilman rakoja tai kohdistusvirheitä. Tiukat toleranssit ovat ratkaisevan tärkeitä aloilla, kuten ilmailu-, auto- ja lääketieteelliset laitteet, joissa pienikin poikkeama voi vaikuttaa suorituskykyyn tai turvallisuuteen. Nuote Metals ja tiimimme ovat omistautuneet tälle CNC-sorvausalalle yli 10 vuoden ajan, tervetuloa lähettämään meille sorvausvaatimukset.
Lähetä kysely
Tuotteen Kuvaus
Koneistettu osa arvioidaan sen mukaan, kuinka hyvin se täyttää piirustuksensa. CNC-sorvauskoneen osa arvioidaan sen mukaan, kuinka hyvin kone täyttää piirustuksensa osan asennuksen jälkeen. Kara, joka loppuu 0,005 mm, siirtää sen jokaiseen sorvin tuottamaan työkappaleeseen. Leikkauskuorman alaisena liikkuva revolveri menettää asemansa jokaisen työkalun vaihdon yhteydessä. Lämmön vaikutuksesta laajeneva perätuki työntää työkappaleen pois keskustasta koneen lämmetessä.
Koneen osat elävät kuormituksen, lämmön ja tärinän alaisena – ja niiden on kestettävä kaikkia kolmea liikkumatta. Nuote Metalsilla koneistammeCNC-sorvauskoneen osatjäykkyys ja lämpöstabiilisuus ovat ensisijaisia vaatimuksia – ei vain mittatoleranssia. Tässä artikkelissa kerrotaan, mitä se tarkoittaa ja missä ero näkyy.
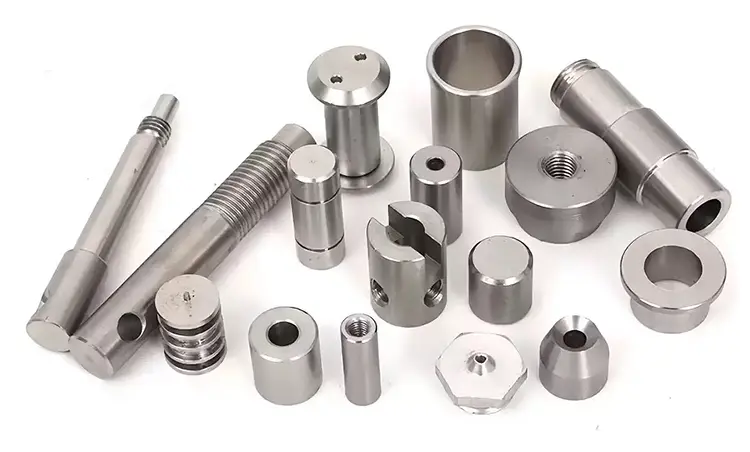
Mikä tekee koneen osista erilaisia työkappaleiden osista
Useimmat koneistetut osat ovat tuotteen osia – hydrauliliitin, anturin kotelo, kannatin. Niiden on täytettävä suvaitsevaisuus ja toimittava palvelussa. Koneen osat ovat erilaisia: ne ovat muita osia valmistavan työkalun osia. Niiden virheet moninkertaistuvat jokaisen koneen tuottaman työkappaleen kohdalla.
Jäykkyys.Työkalunpidin, joka taipuu 0,01 mm leikkauskuormituksen alaisena, tuottaa työkappaleen, joka on 0,01 mm poissa asennosta. Taipuma ei välttämättä näy staattisessa CMM-tarkastuksessa – se näkyy vain kuormitettuna. Vahvistamme jäykkyyden simuloimalla leikkausvoimia testitelineellä.
Lämpöstabiilisuus.Karan kotelo, joka kasvaa 0,02 mm koneen lämmetessä, siirtää työkalua suhteessa työkappaleeseen. Vaihdon ensimmäinen osa on suvaitsevaisuus; 50. osa ei ole. Määrittelemme vähän laajenevia materiaaleja ja varmistamme mittapysyvyyden 20–40 °C:n alueella.
Käytä elämää.Tornin indeksointimekanismi, joka kuluu 0,005 mm 10 000 työkalun vaihdon jälkeen, menettää asennon tarkkuuden ajan myötä. Määrittelemme karkaistut, nitratut pinnat ja vaihdettavat kulutusosat.
Koneen osa, joka täyttää piirustuksensa, mutta taipuu kuormituksen alaisena, on viallinen osa. Mittaamme mittatoleranssin ohella jäykkyyttä, lämpöstabiilisuutta ja kulumisikää.
Valmistamamme koneenosat
| Osan tyyppi | Materiaali | Avainvaatimus | Tarkastuksen painopiste |
|---|---|---|---|
| Karan kotelo | Valurauta / 4140 | Lämpöstabiilisuus, porauksen samankeskisyys | Samakeskeisyys, pyöreys, lämpökasvu |
| Tornin kotelo | 4140 / 8620 | Indeksointitarkkuus, kulutuskestävyys | Aseman toistettavuus, kovuus, pinnan viimeistely |
| Työkalunpitimet (VDI/BMT) | 4140 / 4340 | Jäykkyys, kartiomainen kosketus | Kartiokulma, juoksu, taipuma kuormitettuna |
| Tailstock sulka | 1045 / 4140 | Suoruus, lämpökasvu | Suoruus, halkaisijatoleranssi, pintakäsittely |
| Chuckin leuat | 8620 hiiltynyt / alumiini | Kulutuskestävyys, pitotarkkuus | Kovuus, leuan yhdensuuntaisuus, hammastusprofiili |
| Palloruuvin tukilohkot | 4140 / alumiini | Laakerin reiän kohdistus, jäykkyys | Poran asento, tasaisuus, asennusreikien kohdistus |
Huomautus karakoteloista:Reiän on oltava samankeskinen asennuspinnan kanssa 0,003 mm:n sisällä – ei vain pyöreä eikä vain kokoinen. Koneistamme karakotelot lämpötilasäädetyssä kennossa ja tarkastamme samankeskisyyden Talyrondilla sen jälkeen, kun osa on stabiloitunut 20°C:een. Lämpimänä mitattu kotelo näyttää erilaiselta kuin mitattu kylmä – ja kone loppuu sen takia.
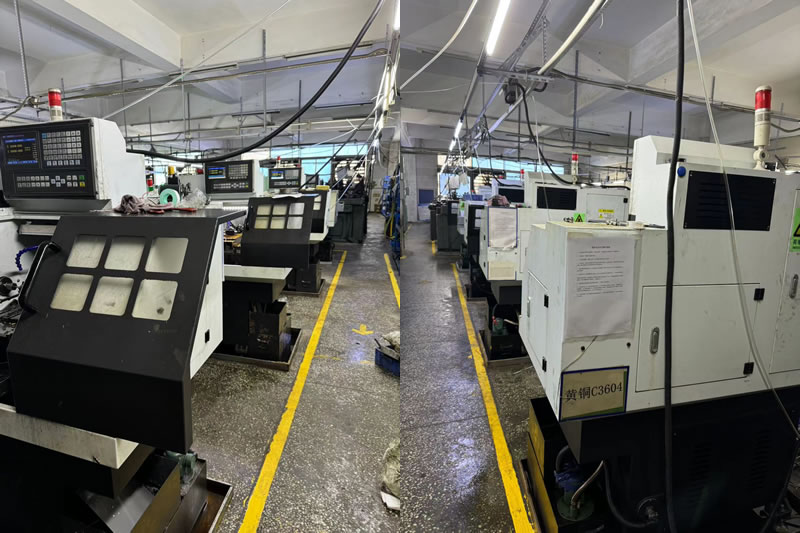
Kuinka koneistamme koneenosia eri tavalla
Koneosan prosessisuunnitelma ei ole sama kuin työkappaleen osan. Kolme eroa tärkeintä.
1. Jännityksenpoisto ennen lopullista koneistusta.
Valukappaleet ja raskaat tankomateriaalit kantavat sisäistä jännitystä. Jos osa koneistetaan lopulliseen mittaan ennen jännityksen vapautumista, se liikkuu asennuksen jälkeen – ja kone menettää tarkkuutensa. Rouhimme, poistamme stressiä ja viimeistelemme sen jälkeen. vartenCNC-sorvauskoneen osatkuten karakotelot ja tornin rungot, tämä vaihe ei ole valinnainen.
2. Jäykkyys tarkistettu simuloidulla kuormituksella.
Lepotilassa täydellisesti mittaava työkalunpidin voi taipua leikkausvoiman vaikutuksesta. Kuormitamme testikalusteet leikkausvoimien simuloimiseksi ja mittaamme sitten taipuman. Pidin, joka taipuu yli 0,005 mm 500 N:n kuormituksella, hylätään, vaikka sen staattiset mitat olisivat oikeat.
3. Lämpökasvu kartoitettu toiminta-alueella.
Mittaamme kriittiset mitat 20 °C, 30 °C ja 40 °C lämpötilassa – laskemme sitten lämpölaajenemiskertoimen ja vertaamme sitä suunnitteluvaatimuksiin. Karan koteloiden ja takatuen sulkien lämpökasvun on oltava ennakoitavissa ja koneenvalmistajan kompensaatioalueella.
Todellinen esimerkki – karakotelo tarkkuussorvin rakentajalle
Taiwanilainen sorvinvalmistaja tarvitsi karakotelon, jonka reiän samankeskisyys oli 0,003 mm, pyöreys 0,005 mm ja lämpökasvu alle 0,01 mm 20–40 °C:n lämpötilassa. Heidän edellinen toimittajansa koneisti kotelon valuraudasta ilman jännityksenpoistoa. Poraus oli tarkastuksessa samankeskinen, mutta asennuksen ja lämmityksen jälkeen se loppui 0,02 mm. Sorvi ei pystynyt pitämään toleranssia työkappaleissaan.
Mitä teimme toisin:
- Rouhintatyöstetty, jännitysvapautettu ja sitten viimeistelty poraus - vapauttaa valujännityksen ennen lopullisia leikkauksia.
- Koneistettu 20 °C ± 1 °C kennossa – ei lämpöpoikkeamista viimeistelyn aikana.
- Todennettu samankeskisyys Talyrondilla 24 tunnin stabiloinnin jälkeen.
- Kartoitettu lämpökasvu 20 °C:ssa, 30 °C:ssa ja 40 °C:ssa – vahvistettu 0,008 mm:n kasvu, spesifikaatioiden mukaisesti.
- Toimitettu 200 koteloa, joissa ei ole hylättyjä valumia asennuksen jälkeen.
Tämä on mitäCNC-sorvauskoneen osatpitäisi toimittaa:ei vain osa, joka mittaa oikein tarkastushuoneessa, vaan osa, joka säilyttää koneen tarkkuuden asennuksen ja lämpenemisen jälkeen.
Usein kysytyt kysymykset
Q1: Miksi jännityksenpoisto on tarpeen CNC-sorvauskoneen osille?
V: Valukappaleet ja raskaat tankomateriaalit kantavat sisäistä jännitystä jäähtymisestä ja vierimisestä. Koneistus poistaa materiaalia ja jakaa sen jännityksen uudelleen – osa mittaa oikein ja liikkuu sitten asennuksen jälkeen. Karakotelossa 0,01 mm:n liikkeestä asennuksen jälkeen tulee 0,01 mm:n juoksu jokaisessa työkappaleessa. Rouhimme, poistamme stressiä ja viimeistelemme sen jälkeen. Tämä on vakionaCNC-sorvauskoneen osatjonka on säilytettävä tarkkuus kuormituksen ja lämpötilan alla.
Q2: Kuinka varmistat työkalunpitimien ja tornin osien jäykkyyden?
V: Simuloimme leikkausvoimia kuormitustestitelineellä – kohdistamalla tunnetun voiman työkalun kärkeen tai tornin pintaan ja mittaamalla taipumaa mittakellolla tai lasersiirtymäanturilla. Työkalunpidin, joka taipuu yli 0,005 mm 500 N:n kuormituksella, hylätään, vaikka sen staattiset mitat ovat toleranssin sisällä. Staattinen tarkastus ei voi ennustaa taipumaa kuormituksen alaisena. vartenCNC-sorvauskoneen osat,mittaamme molemmat.
Q3: Voitko sovittaa koneen osan lämpölaajenemisen koneenvalmistajan spesifikaatioon?
V: Kyllä. Mittaamme kriittiset mitat 20°C, 30°C ja 40°C lämpötiloissa, laskemme lämpölaajenemiskertoimen ja vertaamme sitä suunnitteluvaatimuksiin. Jos materiaalin luonnollinen laajeneminen on määrittelyn ulkopuolella, suosittelemme vaihtoehtoista materiaalia tai säädä geometriaa kompensoimaan. Karan koteloiden ja takatuen sulkien lämpökasvun on oltava ennustettavaa – ei vain pientä. Nuote Metals tarjoaa lämpökasvuraportin jokaisen mukanaCNC-sorvauskoneen osattilata.
Hot Tags: CNC-sorvausosien toimittaja, tarkkuussorvauskomponentit, räätälöidyt CNC-koneistetut osat
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö