Tuotteet
CNC muovin työstö
Yli 10 vuoden kokemuksella CNC-muovin työstyksestä Nuote Metals pystyy tarjoamaan räätälöityä tuotantoa piirustusten mukaan. Käsittelemme omasta tuotannostamme sorvattuja PE-, POM-, PET-muoviosia sekä monia muita teknisiä muoveja ja tarjoamme joustavan yksittäistuotannon, pienten määrien ja sarjojen käsittelyn. Huippuluokan koneistomme takaavat tiukimmat toleranssialueet, ja pätevät työntekijämme takaavat projektiesi tasaisen korkean laadun.
Lähetä kysely
Tuotteen Kuvaus
CNC-muovin työstö – miksi metallin leikkausparametrit tuhoavat muoviosia
Muovi ei johda lämpöä pois leikkuureunasta. Se ei halkeile – se sulaa tai tahraa. Se ei pidä toleranssia puristimen vapauttamisen jälkeen. Ja jokainen muovi käyttäytyy eri tavalla: POM:lle toimiva strategia epäonnistuu PEEK:ssä ja PTFE:lle toimiva strategia sulattaa akryylin.
SiksiCNC muovin työstöei voida käsitellä metallin työstönä eri materiaalimerkinnällä. Myymälä, jossa käytetään muovia samoilla laitteilla, samoilla työkaluilla ja samoilla parametreilla kuin alumiinilla, tuottaa osia, jotka näyttävät hyväksyttäviltä lähetyspäivänä – ja vääntyvät, kutistuvat tai halkeilevat saavuttuaan kokoonpanolinjalle.
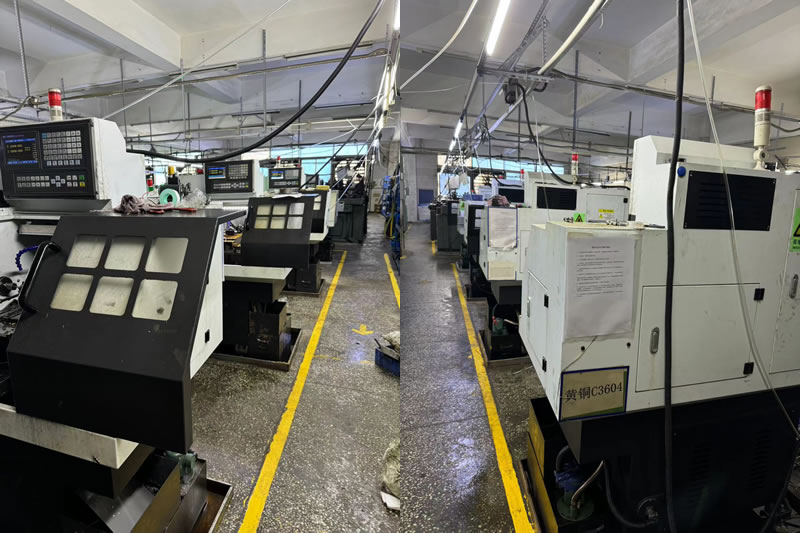
Nuote Metalsilla meillä on erillinen muovin työstösolu, joka on erillään metallilinjoistamme. Kennossa on terävät pinnoittamattomat työkalut, ilmapuhallusjäähdytys, matalapainekiinnitys ja hehkutusuunit jännityksen lievittämiseksi. Yli 20 vuoden vientikokemuksella lääketieteen, elektroniikka- ja teollisuusasiakkaille olemme oppineet, että muovin työstö on eri tieteenala – ei materiaalien korvaaminen.
Muovi vs. metalli – kolme eroa, jotka muuttavat prosessisuunnitelmaa
1. Lämpö pysyy leikkuureunassa.
Metalli johtaa lämpöä pois lastun ja työkappaleen läpi. Muovi ei. Lämpö pehmentää materiaalia ja tuottaa sulan, kumimaisen pinnan puhtaan lastun sijaan. POM ja akryyli ovat erityisen herkkiä. Hallitsemme lämpöä terävällä, erittäin positiivisella haravatyökalulla, suurilla karan kierrosluvuilla kohtuullisilla syöttöillä ja ilmapuhalluksella tai sumujäähdytyksellä – muovi tarvitsee jäähdytystä, ei voitelua.
2. Kiinnitys muuttaa osan muotoaan.
Muovi on joustavaa. Tavallinen metalliruuvi puristaa osaa koneistuksen aikana, ja se ponnahtaa takaisin irrotuksen jälkeen – muuttaa mittoja. Käytämme osan muotoon koneistettuja pehmeitä leukoja, matalapainekiinnitystä ja ohuiden osien tyhjiökiinnitystä. Kriittiset mitat mitataan sen jälkeen, kun osa on stabiloitunut huoneenlämpötilaan.
3. Sisäinen jännitys vääntää osan päiviä myöhemmin.
Muovitankomateriaali kantaa rasitusta suulakepuristamisesta. Koneistus jakaa jännityksen uudelleen. Osa mittaa oikein CMM:ssä, sitten vääntyy kaksi päivää myöhemmin. PEEK-, PTFE- ja suurille POM-osille hehkutamme materiaalin ennen koneistusta ja poistamme jännityksen rouhinnan ja viimeistelyn välillä. Tämä ei ole valinnaista – se on ero osan, joka toimitetaan oikein, ja osan, joka kootaan oikein.
Koneistamme muovilaadut – ja kuinka kukin käyttäytyy
| Materiaali | Keskeinen koneistusriski | Työkalustrategia | Tyypillinen sovellus |
|---|---|---|---|
| POM (Delrin) | Sulaminen, lastukääre | Terävä positiivinen harava, ilmapuhallus | Hammaspyörät, holkit, eristeet |
| KURKISTAA | Stressin vääntyminen, hinta | Hehkutus ennen koneistusta, terävä kovametalli | Lääketieteelliset implantit, ilmailu |
| PTFE (teflon) | Kylmä virtaus, mittojen epävakaus | Erittäin terävä työkalu, kevyt puristus | Tiivisteet, kemialliset liitokset |
| Nylon | Kosteuden imeytyminen, muodonmuutos | Kuivaa materiaali ennen koneistusta, matala puristin | Vaihteet, kulutustyynyt |
| Akryyli (PMMA) | Halkeilee, sulaa | Suuri nopeus, ilmapuhallus, ei jäähdytysnestettä | Näytöt, nestesolut |
| ABS | Tahriintuminen, heikko lujuus | Terävät työkalut, kohtalainen nopeus | Kotelot, prototyypit |
Huomautus PEEKista:PEEK on vaativin koneistamamme muovi. Se on kallis, altis stressin vääntymiselle ja herkkä kuumuudelle. Hehkutamme PEEK-tankomassan ennen koneistusta ja viimeistelemme koneistuksen jännityksenpoiston jälkeen – muuten osa liikkuu toimituksen jälkeen. vartenCNC muovin työstöPEEK:stä, hehkutusvaihe ei ole valinnainen.
Todellinen esimerkki – PEEK-eriste lääketieteellisiin laitteisiin
Saksalainen lääkinnällisten laitteiden valmistaja tarvitsi PEEK-eristeen, jonka toleranssi oli 0,01 mm, tasaisuus 0,02 mm ja jossa ei ole sulaneita reunoja. Heidän edellinen toimittajansa koneisti osan PEEK-tankomassasta ilman hehkutusta. Reikä mitattiin oikein tarkastuksessa, mutta kolme päivää myöhemmin se oli kutistunut 0,04 mm.
Mitä teimme toisin:
- Hehkutettu PEEK-tankomassa ennen koneistusta – lievittää suulakepuristusjännitystä.
- Rouhintatyöstetty, sitten jännitysvapautettu osa ennen viimeistelyä.
- Käytetyt terävät, erittäin positiiviset karbiditerät, joissa on ilmasuihkujäähdytys – ei sulaneita reunoja.
- Mitattu poraus 48 tunnin stabiloinnin jälkeen – ei heti koneistuksen jälkeen.
- Toimitetaan 2 500 kappaletta, ilman toimituksen jälkeistä mittapoikkeamaa.
Tämä on mitäCNC muovin työstöpitäisi toimittaa: ei vain osa, joka mittaa oikein lähetyspäivänä, vaan osa, joka pysyy oikein, kun se saapuu kokoonpanolinjalle.
Usein kysytyt kysymykset
Q1: Miksi muoviosani vääntyi koneistuksen jälkeen?
V: Vääntyminen johtuu sisäisestä jännityksestä. Muovitankomateriaali kantaa rasitusta suulakepuristamisesta. Koneistus poistaa materiaalia ja jakaa jännityksen uudelleen – osa mittaa oikein ja siirtyy sitten päiviä myöhemmin. Korjaus on materiaalin hehkuttaminen ennen koneistusta ja jännityksenpoisto rouhinta ja viimeistely välillä. PEEK-, PTFE- ja suurille POM-osille hehkutus ei ole valinnainen. Jos toimittajasi koneistaa muovia ilman jännityksenpoistoa, osa liikkuu toimituksen jälkeen.
Q2: Mitä jäähdytysnestettä tulisi käyttää CNC-muovin työstöön?
V: Useimmat muovit eivät tarvitse voitelua – ne tarvitsevat jäähdytystä. Tulvajäähdytysneste voi imeytyä nyloniin, tahrata POM:ia tai jättää jäämiä PEEKiin. Käytämme useimmille muoveille ilmapuhallus- tai sumujäähdytystä. Poikkeuksena on akryyli, joka voi halkeilla lämpöshokin vaikutuksesta – akryylille käytämme vain nopeaa ja ilmapuhallusta. vartenCNC muovin työstö, jäähdytysnestestrategia riippuu materiaalista, ei yleisestä säännöstä.
Q3: Pystytkö pitämään tiukat toleranssit PEEK- ja PTFE-osissa?
V: Kyllä – mutta jokaiselle eri strategiat. PEEK pitää toleranssin hyvin hehkutuksen ja jännityksenpoiston jälkeen, ja pidämme rutiininomaisesti ±0,01 mm. PTFE on pehmeämpi ja hiipii kuormituksen alaisena – se säilyttää toleranssin tarkastuksessa, mutta voi liikkua käytössä. PTFE:n koneistamme toleranssialueen alempaan päähän ja neuvomme asiakkaita sallimaan kylmävirtauksen suunnittelussaan. vartenCNC muovin työstömolemmista materiaaleista tärkeintä on koneistaa, vakauttaa ja mitata – ei mittaa välittömästi työkalun pysähtymisen jälkeen.
Hot Tags: CNC-muovin työstövalmistaja, räätälöityjen muoviosien toimittaja, korkean tarkkuuden muovin työstö
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö