Tuotteet
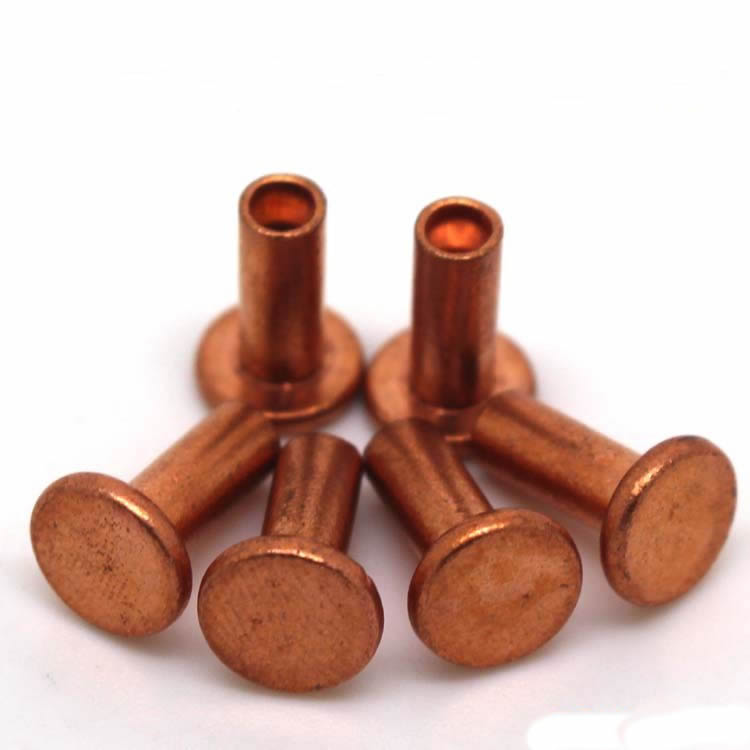
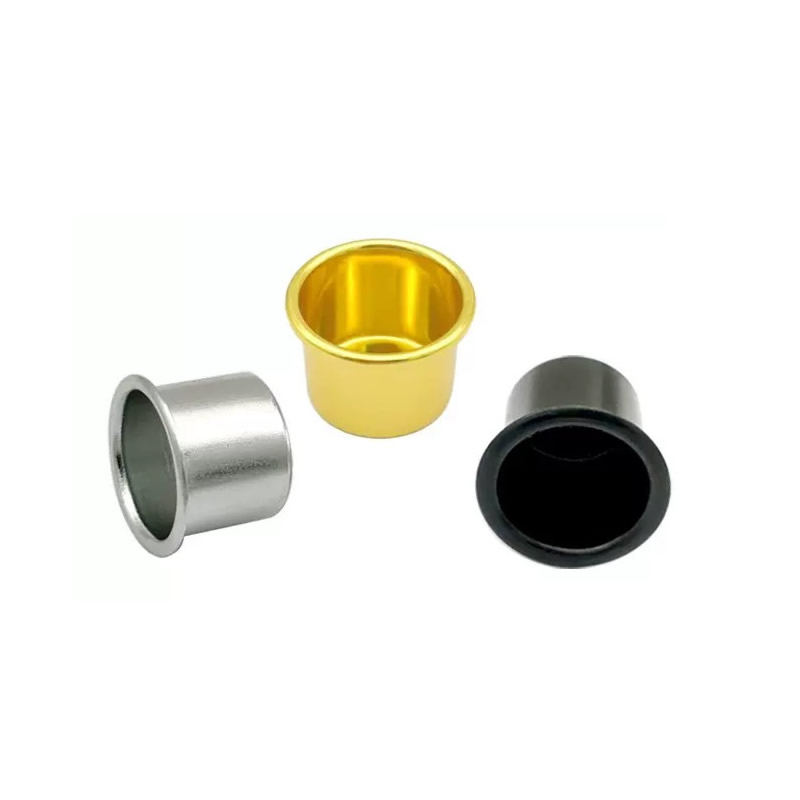
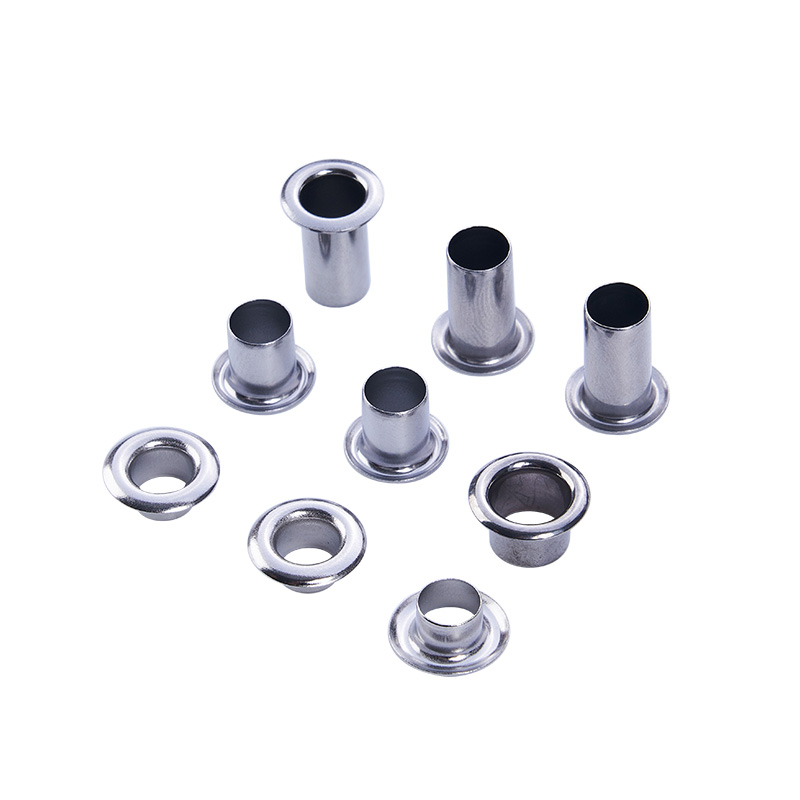
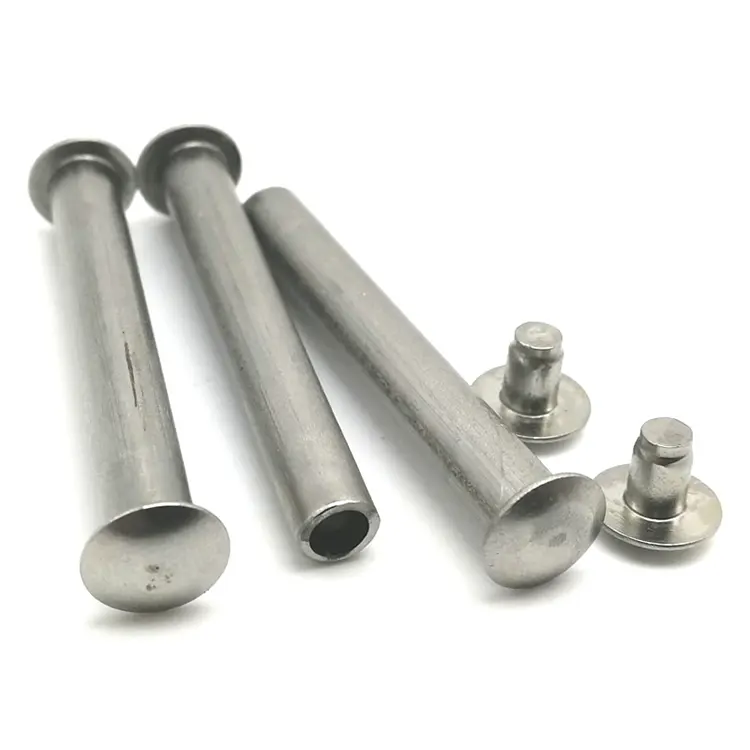
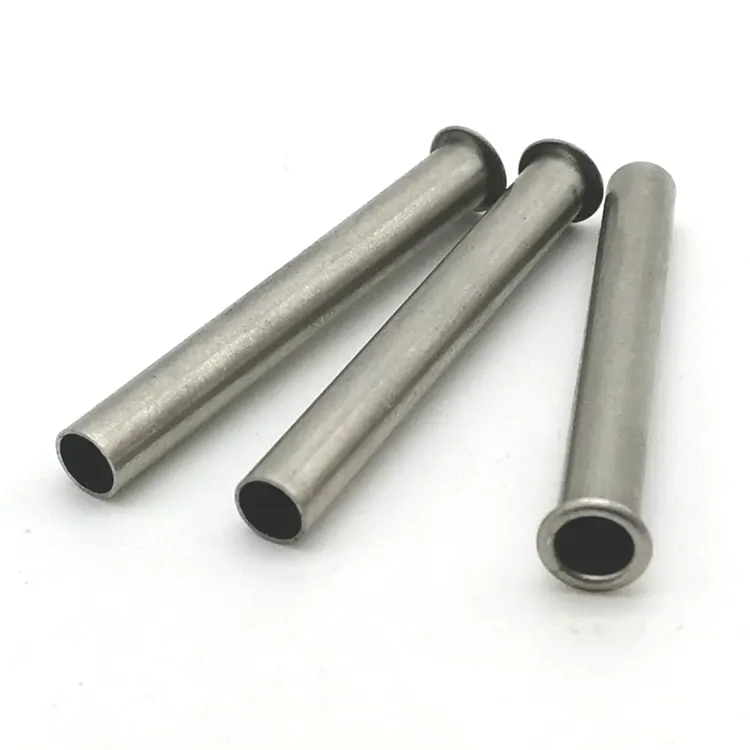
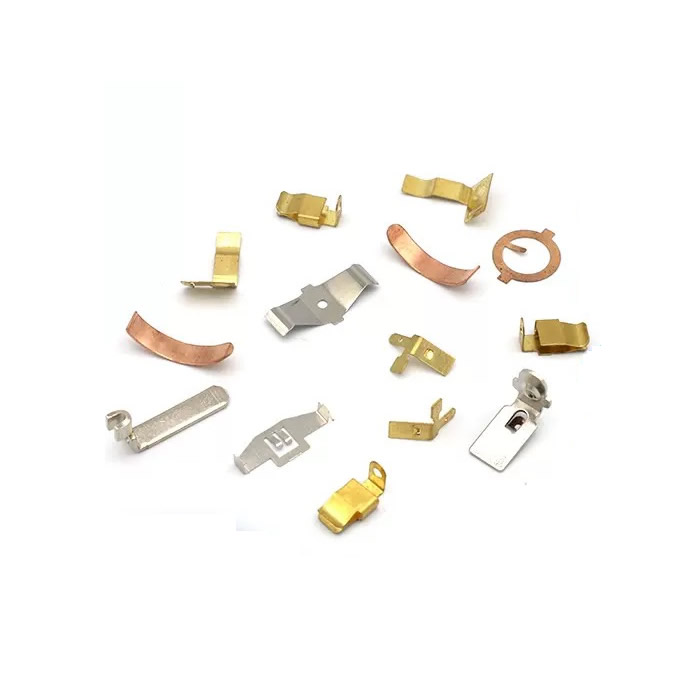
Tarkkuusmetallipuristimet
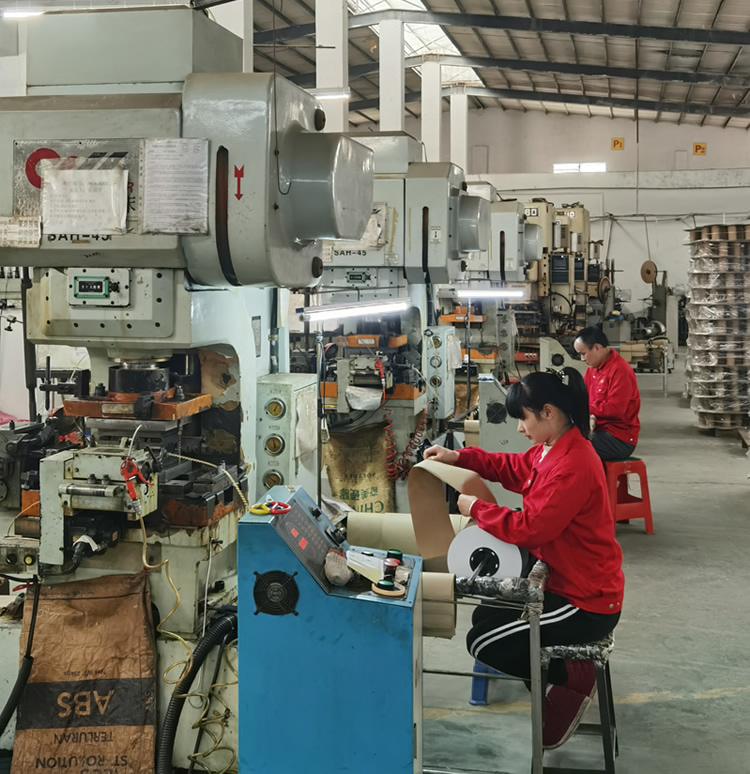
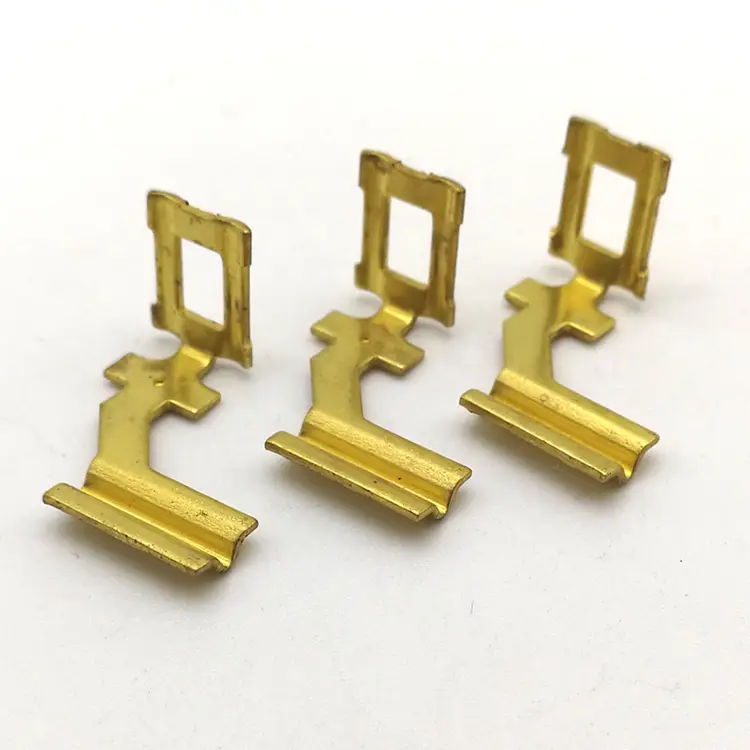
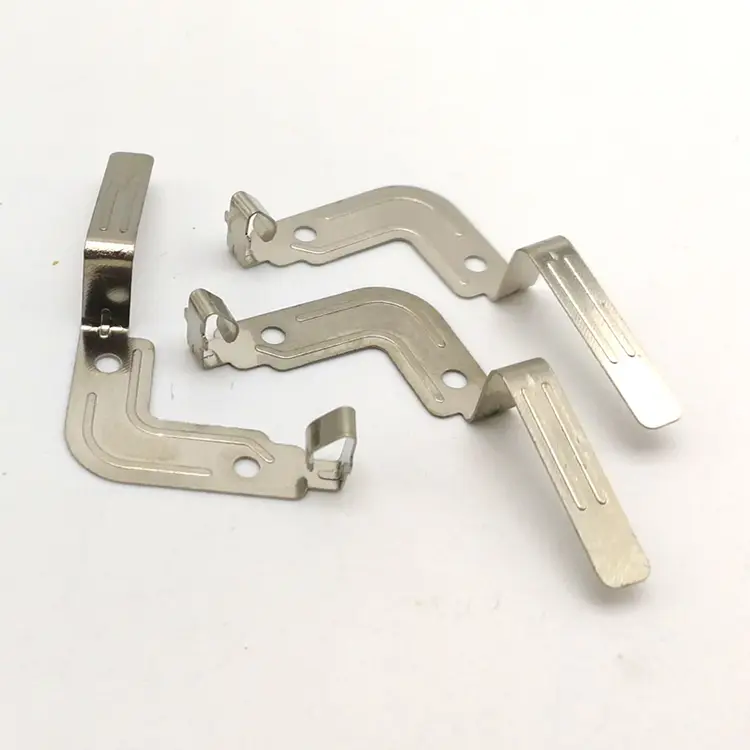
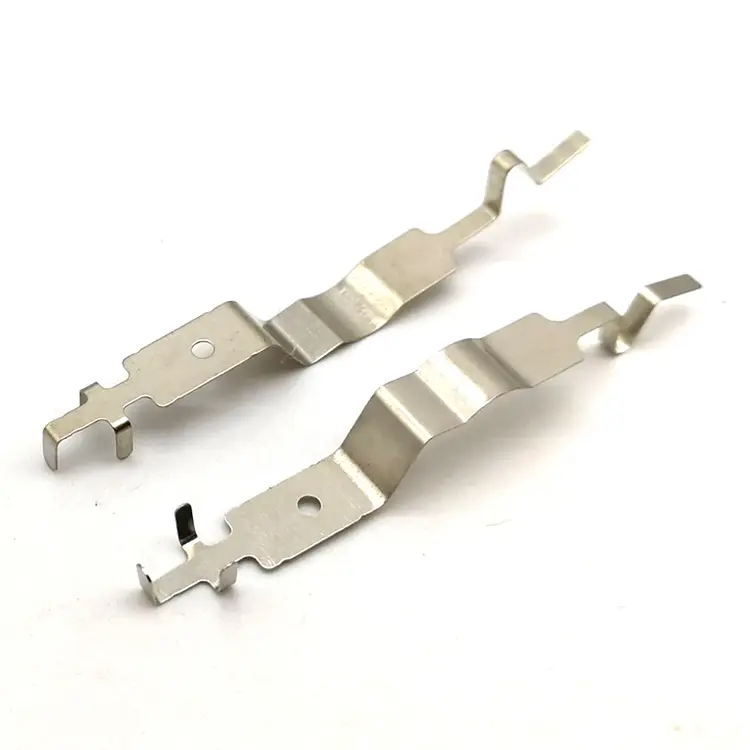
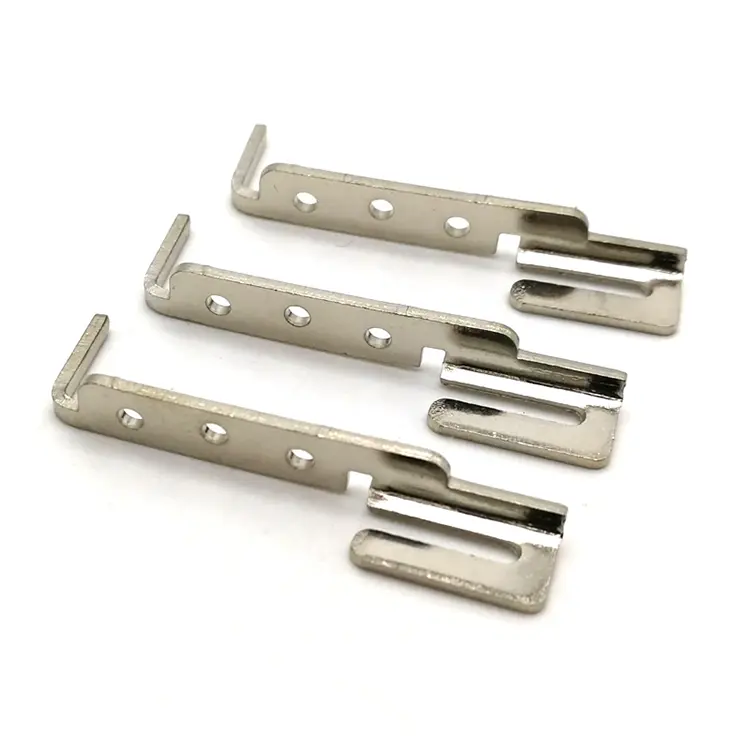
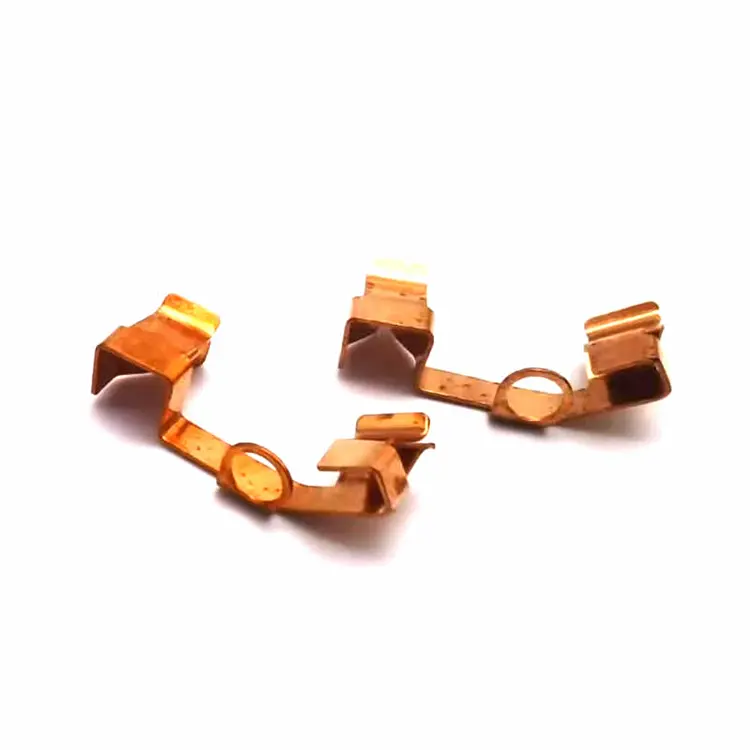
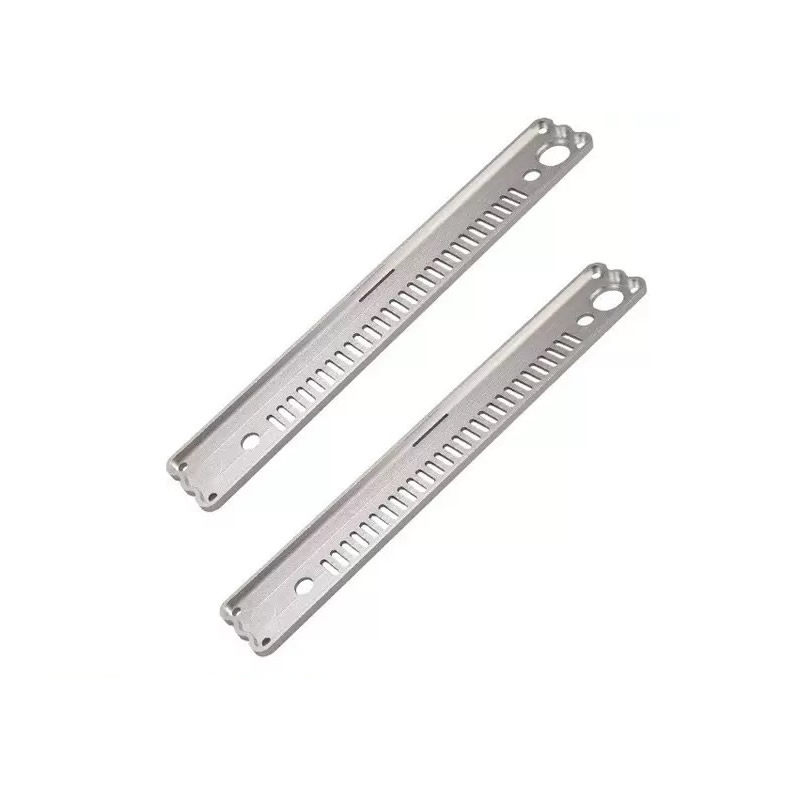
Nuote Metals on kiinalainen tarkkuusmetallipuristimien valmistaja auto-, elektroniikka- ja teollisuusasiakkaille. Valmistamme leimattuja kannakkeita, koskettimia, liittimiä, suojia ja rakenneosia teräksestä, ruostumattomasta teräksestä, alumiinista, messingistä ja kuparista. Progressiiviset ja yksiasemaiset meistit, omat työkalut, PPAP-dokumentaatio. Yli 20 vuoden vientikokemus. Ilmaiset näytteet päteville projekteille.
Lähetä kysely
Tuotteen Kuvaus
Tarkkuusmetallipuristimet – missä kustannukset syntyvät ennen puristimen käynnistymistä
Puristus ei hinnoiteta puristusajan mukaan. Se hinnoitellaan suulakkeen ja nauhan asettelun mukaan. Kaksi toimittajaa voivat käyttää samaa 1 mm:n ruostumatonta kiinnikettä samassa puristimessa ja tarjota 40 % eri yksikköhinnat – koska yksi nauhaasettelu käyttää 62 % kelan leveydestä ja toinen 48 %. Puristin käy samalla nopeudella. Materiaalilasku ei ole sama.
Tarkkuusmetallipuristukset ovat muotoiltuja komponentteja, jotka on leikattu ja muotoiltu kelasta tai levystä muotilla. Muotti määrittää geometrian. Nauhan asettelu määrää materiaalin käytön. Puristin määrittää kiertonopeuden. Ostajalta, joka arvioi vain puristimen tonnimäärää ja yksikköhintaa, puuttuu kaksi muuttujaa, jotka ohjaavat kustannuksia, purseisuutta, tasaisuutta ja toistettavuutta.
Nuote Metalsilla valmistammetarkkuusmetallipuristuksettyökalut ja nauhan asettelu ovat ensisijaisia kustannus- ja laatupäätöksiä. Tässä artikkelissa kerrotaan, kuinka puristus hinnoitellaan, mistä purse ja takajousto tulevat ja mitä on tarkistettava ennen ensimmäisen artikkelin hyväksymistä.
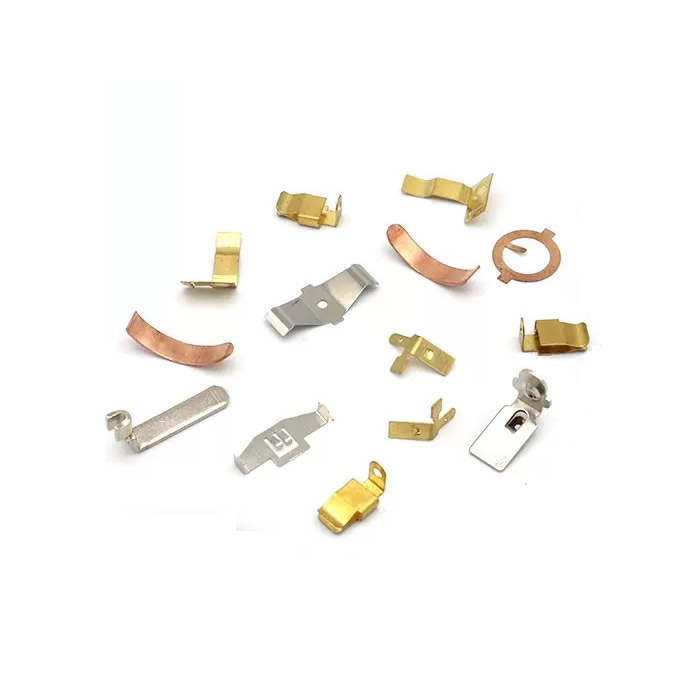
Puristusprosessi – mitä meistin ja nauhan asettelun hallinta
Puristus alkaa litteänä nauhana. Muotti suorittaa yhden tai useamman toiminnon: tyhjennys, lävistys, taivutus, muotoilu, piirtäminen tai lyöminen. Progressiivisessa muotissa nauha etenee yhden askeleen iskua kohden – jokainen asema suorittaa yhden toimenpiteen, kunnes osa on valmis.
Muotti ohjaa:
- Geometria – reiän sijainti, taivutussäde, muodon korkeus.
- Pursesuunta – leikatussa reunassa on kaatuminen ja purse; noppi määrittää kumman puolen.
- Tasaisuus – taivutus ja muotoilu aiheuttavat jännitystä, joka vääristää osaa irrotuksen jälkeen.
Nauhan asettelu ohjaa:
- Materiaalin käyttö – kuinka paljon kelasta tulee osa ja kuinka paljon romua.
- Kaltevuus ja sillan leveys – osien ja niiden väliin jäävän materiaalin välinen etäisyys.
- Telineen suunnittelu – kuinka osaa tuetaan sen liikkuessa muotin läpi.
Tarkkuusmetallipuristuksessa nauhan asettelu on usein suurin kustannusvipu. Asettelu, joka parantaa materiaalin käyttöä 48 %:sta 62 %:iin, vähentää materiaalikustannuksia 22 % – ilman, että puristinta, muotin materiaalia tai syklin aikaa vaihdetaan.
Puristimen hinnoittelu – työkalut, materiaali ja tilavuus
| Kustannuselementti | Mitä se kattaa | Kuinka se muuttuu äänenvoimakkuuden myötä |
|---|---|---|
| Työkalu | Die suunnittelu, koneistus, kokeilu | Kiinteä – kuoletettu koko tilauksen aikana |
| Materiaali | Kelan hinta × nauhan käyttö | Suhteellinen – romu maksetaan, mutta sitä ei lähetetä |
| Paina aikaa | Vetoisuus × kiertonopeus | Suhteellinen – matalampi progressiivisilla muotteilla |
| Toissijaiset toiminnot | Purseenpoisto, taputus, pinnoitus | Suhteellinen – voidaan eliminoida sisäisillä toimilla |
| Tarkastus | Ensimmäinen artikkeli, keskeneräinen, lopullinen | Kiinteä + suhteellinen |
Työkalu on kiinteä hinta.5 000 kappaleen kohdalla työkalut voivat hallita yksikköhintaa. 500 000 kappaleen kohdalla siitä tulee mitätön. Tasoitusmäärä riippuu osan monimutkaisuudesta – yksinkertaiset kiinnikkeet voivat oikeuttaa työkalun 10 000 kappaletta; monimutkaiset progressiiviset kuoleet voivat vaatia 100 000.
Materiaalin käyttöon piilokustannukset. Liuskarakenne, joka jättää leveät sillat ja suuret kannattimet, kuluttaa enemmän kelaa osaa kohden. Romu maksetaan kelahinnalla ja myydään romun hintaan – ero häviää. vartentarkkuusmetallipuristuksetruostumattomassa tai kuparissa materiaali voi olla 50–70 % yksikköhinnasta. Nauhojen asettelun optimointi ei ole valinnaista.
Toissijaiset toiminnotlisää kustannuksia ja käsittelyä. Osa, joka vaatii purseenpoistoa käsin puristamisen jälkeen, maksaa enemmän kuin osa, jonka purseet ohjataan muotissa. Kierteitys, purseenpoisto ja tarkastus vähentävät käsittelyä ja parantavat johdonmukaisuutta.
Purse, tasaisuus ja joustavuus – kolme painavaa vikaa
Hurinaon karkea reuna, joka jää jäljelle, kun meisti leikkaa materiaalin läpi. Sitä ei voi poistaa – vain kontrolloida. Purseen korkeus riippuu muotin välyksestä, työkalun terävyydestä ja materiaalin paksuudesta. Tarkkuusmetallipuristuksessa purseet määritetään korkeuden ja suunnan mukaan. Kosketuspinnalla oleva purse lisää vastusta; liukureunassa oleva purse aiheuttaa kulumista.
Tasaisuusmuuttuu poiston jälkeen. Taivutus ja muotoilu aiheuttavat jäännösjännitystä. Osa on litteä suulakkeessa ja vääntyy vapauttamisen jälkeen. Säädämme tasaisuutta jännityksenpoistohehkutuksella, säätämällä suulaketta tai lyömällä osa tasaiseksi loppuasemalla.
Springbackon materiaalin elastinen palautuminen taivutuksen jälkeen. Muotin taivutuskulma ei ole osan taivutuskulma. Lujan teräksen ja ruostumattoman teräksen takajousto voi olla 2–5°. Kompensoimme suuttimen ylitaivuttamisella – muotin kulma on terävämpi kuin osakulma, ja materiaali ponnahtaa takaisin määritettyyn kulmaan.
Progressive Die vs. Single-Station – mikä sopii äänenvoimakkuuteen
| Tekijä | Progressiivinen Die | Single-Station Die |
|---|---|---|
| Äänenvoimakkuus | 50 000+ kappaletta | 1000-50000 kappaletta |
| Työkalujen hinta | Korkeampi – useita asemia | Alempi – yksi toimenpide |
| Pyöräilyaika | Nopeampi – täydellinen osa per veto | Hitaampi – useita kulkuja |
| Osan monimutkaisuus | Korkea – taivutus, lävistys, napauttaminen yhdessä muotissa | Matala – yksinkertainen aihio tai mutka |
| Vaihto | Pidempi – kuoppa on raskas | Lyhyempi - kevyempi stanssa |
| Paras | Suuren volyymin tarkkuusmetallipuristukset | Prototyypit, pieni volyymi, yksinkertaiset osat |
Progressiivinen kuoppaon perusteltua, kun tilavuus kuluttaa työkaluja ja osan monimutkaisuus vaatii useita operaatioita. Yksiasemainen meisti on parempi prototyypeille ja pienelle volyymille – missä työkalukustannukset hallitsevat ja osa on yksinkertainen.
Todellinen esimerkki – 0,8 mm:n ruostumaton kosketinjousi
Saksalainen elektroniikkavalmistaja tarvitsi 0,8 mm:n ruostumattomasta kosketusjousesta, jonka purseraja on 0,05 mm, tasaisuus 0,1 mm ja taivutuskulma 90° ±1°. Heidän edellinen toimittajansa käytti nauhaasettelua, jossa materiaalin käyttöaste oli 52 %, ja poisti osat käsin – purseen korkeus vaihteli 0,03 mm:stä 0,08 mm:iin.
Mitä teimme toisin:
- Suunniteltu uudelleen nauhan asettelu siten, että materiaalin käyttöaste on 68 % – pienempi kelan kulutus osaa kohden.
- Käytettiin progressiivista suulaketta, jossa on in-die lyönti – ohjattu pursesuunta ja suulakkeen tasaisuus, ei sen jälkeen.
- Kompensoitu takaisinjousto taivuttamalla yli 92°:een – osa ponnahti takaisin 90° ±0,5°.
- Varmistettu jäysteen korkeus ja tasaisuus optisella vertailulaitteella 500 kappaleen välein.
- Toimitettu 800 000 kappaletta ilman pursehylkäyksiä. Asiakas poisti käsin purseenpoiston ja alensi materiaalikustannuksia 18 %.
Tämä on mitätarkkuusmetallipuristuksettulee toimittaa: ei vain piirustusta vastaavan osan, vaan osan, jonka kustannukset ja yhtenäisyys on suunniteltu nauhan layoutiin ja suulakkeeseen.
Usein kysytyt kysymykset
Q1: Mitä toleransseja voit pitää tarkkuusmetallipuristuksissa?
V: Tyypilliset toleranssit ovat ±0,05 mm reiän asennossa ja taivutuskohdassa, ±0,1 mm muodon korkeudessa ja ±0,02 mm kolikon paksuudessa. Purseen korkeus on säädetty 0,05 mm:iin tai paremmaksi. Tasaisuus riippuu osan koosta ja materiaalista - 0,1 mm on saavutettavissa pienille kiinnikkeille; Suuremmat osat saattavat vaatia jännityksenpoistohehkutusta. vartentarkkuusmetallipuristukset, toleranssi on muotin laadun, puristimen vakauden ja materiaalin koostumuksen funktio – ei pelkästään puristusmäärästä.
Kysymys 2: Voitko valmistaa puristeita stanssauskierteityksen ja purseenpoiston avulla?
V: Kyllä. Progressiiviset muotit voivat sisältää tyhjennysasemia, purseenpoistoasemia ja lyöntiasemia, jotka eliminoivat toissijaiset toiminnot ja käsittelyt. Kierteitys vaatii luotettavan nauhankannattimen ja kierreyksikön, joka on synkronoitu puristusiskun kanssa. In-die purseenpoisto suoritetaan lyömällä tai ajelemalla leikattu reuna. Tarkkuusmetallipuristuksessa, jossa on kierrereiät tai tiukat purserajoitukset, in-die-toiminnot parantavat tasaisuutta ja alentavat yksikkökustannuksia.
Q3: Mitä asiakirjoja painotilauksen mukana tulee?
V: Jokainen tilaus sisältää ensimmäisen artikkelin tarkastusraportin, materiaalitodistukset ja mittaraportin kriittisten ominaisuuksien todellisista mittausarvoista. Tarjoamme autoteollisuudelle ja säännellyille asiakkaille PPAP-dokumentaatiota – mukaan lukien prosessinkulku, PFMEA, ohjaussuunnitelma ja kykytutkimukset. Jos tarkkuusmetallipuristimien toimittajasi ei pysty toimittamaan PPAP- tai ensimmäisen artikkelin raporttia, kannat laaturiskin itse. Nuote Metals tarjoaa täydellisen dokumentaation ISO 9001:2015 -järjestelmämme mukaisesti.
Hot Tags: Tarkkuusmetallipuristimet, Kiinan tarkkuuspuristus
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö