Tuotteet
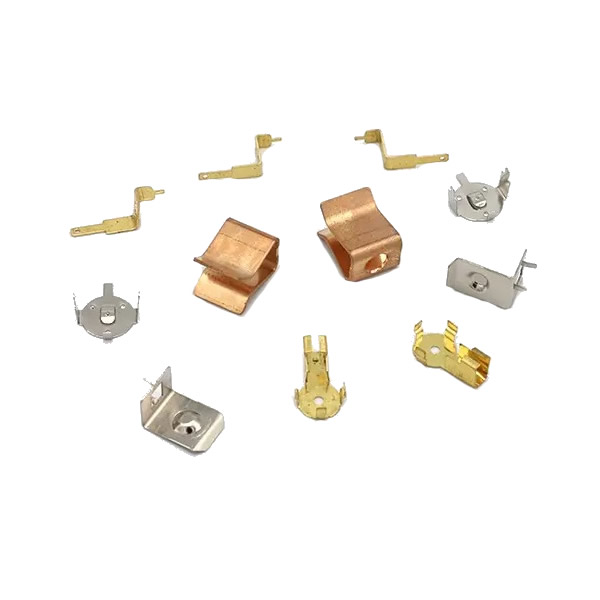
Tarkkuusmetallileimausosat
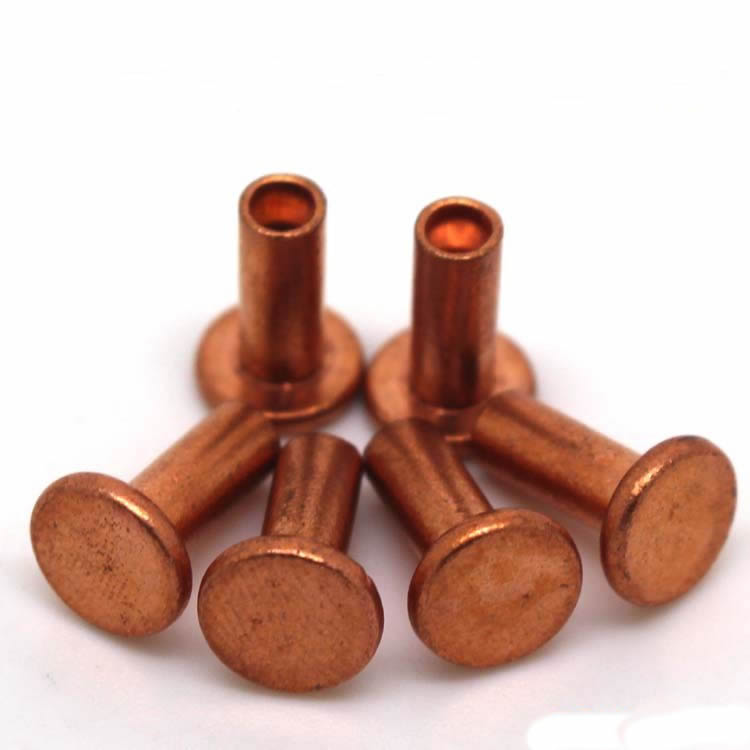
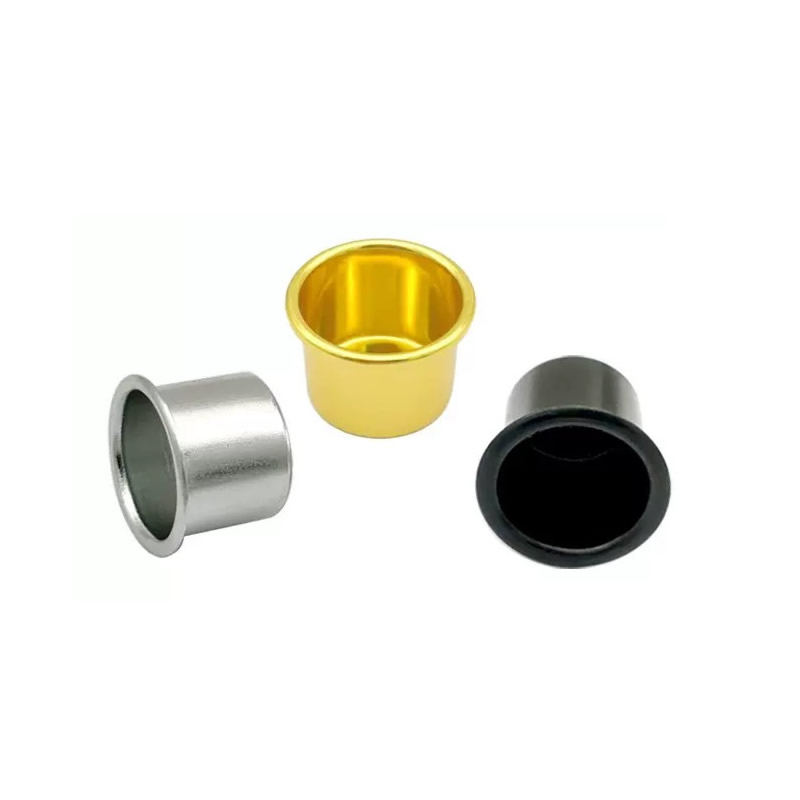
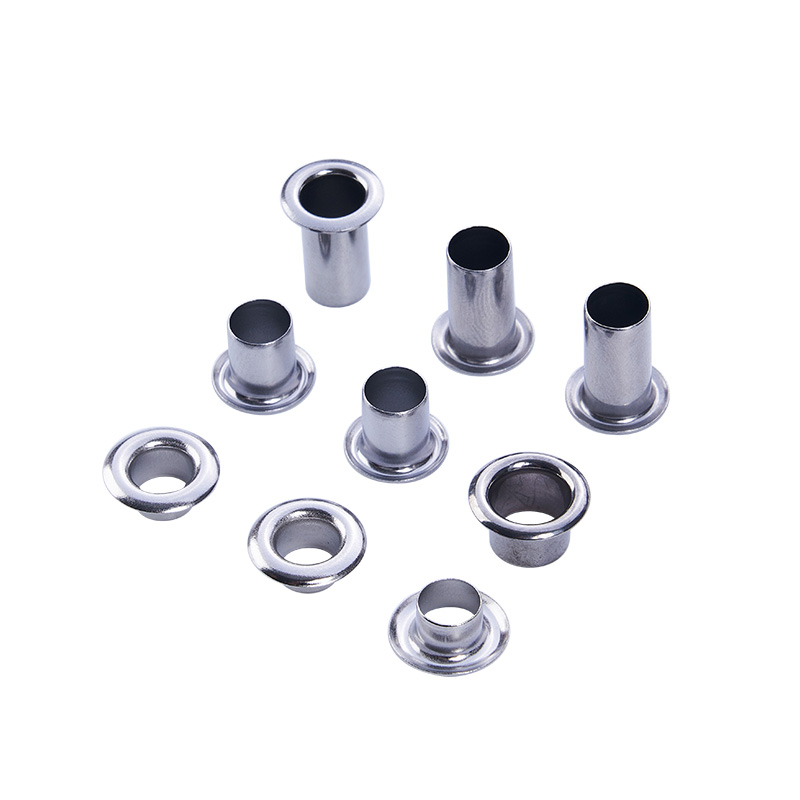
Tarkkuusleimaussuulake maksaa kolme kertaa tavallinen meisti, koska meisti työstetään murto-osaan osan toleranssista, ei itse toleranssiin. Nuote Metals valmistaa tarkkuusmetallin leimausosia Kiinassa hidaslankaisilla EDM-suulakkeilla (±0,003 mm), koordinaattihiotuilla lävistyksillä ja puristimilla, jotka on tarkastettu liukusäätimen rinnakkaisuuden suhteen ennen jokaista tuotantoa. ±0,02 mm kriittisissä ominaisuuksissa. PPAP ja Cpk dokumentoitu.
Lähetä kysely
Tuotteen Kuvaus
Tavallinen meistosuulake koneistetaan osan toleranssiin - jos piirustuksessa lukee ±0,05 mm, muotti rakennetaan ±0,05 mm:iin. Tarkkuusleimaussuutin työstetään murto-osaan osan toleranssista - jos piirustuksessa lukee ±0,02 mm, muotti on rakennettu ±0,005 mm:iin. Muotti maksaa enemmän, koska koneistusaika on pidempi, EDM on hitaampi ja tarkastus on useammin. Mutta suulake jättää toleranssin puristimelle, materiaalille ja työkalun kulumiselle – joten osa säilyttää toleranssinsa koko erässä, ei vain ensimmäisessä artikkelissa.
Tarkkuusmetallileimausosat eivät ole vakioleimauksia, joissa on tiukempi tarkastussuunnitelma. Ne ovat osia, jotka on valmistettu työkalujärjestelmällä, jossa muotin tarkkuus, puristustarkkuus ja in-die-vahvistus sovitetaan kaikki lopulliseen toleranssiin. ±0,05 mm:iin koneistettu meisti ei voi tuottaa osaa, jonka asema on ±0,02 mm – meistivirhe kuluttaa toleranssin ennen puristusiskuja.
Nuote Metalsilla valmistamme tarkkuusmetallileimattuja osia yhdistämällä meistitarkkuuden, puristustarkkuuden ja in-die-vahvistuksen. Tämä artikkeli kattaa työkalujärjestelmän, koesäädöt, jotka saavat sen toimimaan, ja mitä on tarkistettava ennen tarkkuusleimauksen hyväksymistä.
Muotin tarkkuus – Hidaslankainen EDM ja koordinaattihionta
Suulake on ensimmäinen tarkkuuden lähde. Muisti, joka on koneistettu ±0,01 mm:iin, ei voi tuottaa osaa, jonka asema on ±0,02 mm – meistivirhe kuluttaa puolet toleranssista ennen kuin puristus edes iskee.
Kuinka rakennamme tarkkuusmuotit:
- Hidaslankainen EDM (Sodick AQ -sarja)stansseille ja lävistyksille – asennon tarkkuus ±0,003 mm, pinnan viimeistely Ra 0,2 μm.
- Koordinaattihionta lävistys- ja muottiprofiileille-profiilin tarkkuus ±0,002 mm, reunan terävyys hallinnassa.
- Suljetun silmukan johdin EDM-ohjauslangan asentoa korjataan reaaliajassa, joten muotin muoto vastaa ohjelmaa, ei koneen ajautumista.
- Suulakevälys sovitettu materiaaliinl—laskettu tietylle materiaalille ja paksuudelle, ei vakioprosenttiosuudelle.
Miksi se on tärkeää tarkkuusmetallileimausosille:±0,01 mm:iin rakennettu suutin jättää ±0,01 mm puristimelle ja materiaalille. ±0,003 mm:iin rakennettu suutin jättää ±0,017 mm:n – riittää pitämään osan toleranssin, vaikka puristus ja materiaali vaihtelevat. Muotin tarkkuus ei ole minimoitava kustannus - se on toleranssin perusta.
Puristustarkkuus – mikä on tarkistettava ennen jokaista tuotantoa
Tarkka meisti epätarkalla puristimella tuottaa epätarkkoja osia. Puristimen on säilytettävä yhdensuuntaisuus lattian poikki, toistettava alimmainen kuollut kohtansa joka iskun jälkeen ja vastustettava lämmön kasvua tuotannon aikana.
| Paina Parametri | Mihin se vaikuttaa | Tarkkuusvaatimus | Kuinka vahvistamme |
|---|---|---|---|
| Liukusäätimen rinnakkaisuus | Tasaisuus, taivutuskulma | ≤0,02 mm sängyn poikki | Hamar Laserlinjaus ennen tuotantoa |
| Pohja-kuolleen keskuksen toistettavuus | Paksuus, painamissyvyys | ≤0,01 mm iskusta iskuun | Lineaarinen enkooderi diassa (±0,001 mm) |
| Terminen kasvu | Välys, jäysteen korkeus | ≤0,01 mm 8 tunnin aikana | Lämpötila-anturit rungossa |
| Syötteen tarkkuus | Reiän asento | ±0,01 mm askelta kohti | Servosyöttö lineaarikooderilla |
Liukusäätimen rinnakkaisuusmäärittää, meneekö meisti suulakkeeseen tasaisesti. Puristin, jonka kallistuskulma on 0,05 mm, tuottaa osan, joka on 0,05 mm ohuempi toiselta puolelta – tasaisuus ja taivutuskulma eivät täytä tarkkuustoleranssia. Tarkistamme samansuuntaisuuden laserlinjausjärjestelmän kanssa ennen tuotantoa ja minkä tahansa muotinvaihdon jälkeen.
Pohja-kuolleen keskuksen toistettavuusmäärittää lyöntisyvyyden ja lopullisen paksuuden. Puristin, joka vaihtelee 0,02 mm iskusta toiseen, tuottaa osan, joka on 0,02 mm paksumpi erän toisesta päästä kuin toisesta. Valvomme iskua lineaarisella kooderilla – ei mekaanisella pysäyttimellä.
Terminen kasvumuuttaa välystä puristimen lämmetessä. Puristin, joka kasvaa 0,02 mm 8 tunnin työvuoron aikana, muuttaa muotin välystä 0,02 mm ja pursekorkeus muuttuu sen mukana. Valvomme rungon lämpötilaa ja säädämme muotin välystä, kun lämpötila poikkeaa asetuspisteen yli.
Tarkkuusmetallileimausosissa puristin ei ole hyödyke – se on tarkkuusinstrumentti, joka on tarkistettava ja valvottava.
Kokeilusäädöt – mitä muutamme, kun ensimmäinen artikkeli epäonnistuu
Tarkkuussuutin ei tuota tarkkuusosaa ensimmäisellä vedolla. Kokeiluvaiheessa saavutetaan toleranssi - mittaamalla ensimmäinen artikkeli, tunnistamalla virheen lähde ja säätämällä suulaketta tai puristinta.
Tyypillinen koesarja ±0,02 mm:n paikkatoleranssille:
- Ensimmäinen kokeilu: Asennon mitat ±0,035 mm. Virhe on suurempi kuin toleranssi.
- Perimmäinen syy: Muottiterä työstettiin ±0,003 mm:iin, mutta puristimen yhdensuuntaisuus oli 0,03 mm – puristin kallisti meistiä.
- Säätö 1: Laserkohdista puristusliuku - yhdensuuntaisuus vähennetty 0,012 mm:iin.
- Toinen koe: Asennon mitat ±0,025 mm. Lähempänä, mutta silti toleranssin ulkopuolella.
- Perimmäinen syy: Syöttöpituus vaihteli 0,008 mm askelta kohti – servosyöttöä ei viritetty nauhamassaan.
- Säätö 2: Viritä servon syöttöprofiili – syöttötarkkuus parani ±0,003 mm:iin.
- Kolmas kokeilu: Asennon mitat ±0,015 mm. Toleranssin sisällä.
- Tuotanto: Lävistysasemalle asennetut mittausnastat - puristin pysähtyy, jos asento poikkeaa yli 0,015 mm.
Mitä tämä osoittaa: Tarkkuus ei ole pelkästään suulakkeessa – se on koesäädöissä, jotka sopivat meistin puristimeen ja puristin materiaaliin. Tarkkuusleimausosien koevaihe ei ole muodollisuus – se on paikka, jossa toleranssi todella saavutetaan.
In-die-vahvistus – osan mittaaminen ennen sen katkaisua
Tarkkuusleimausta ei voida todentaa jälkikäteen - siihen mennessä, kun osa on mitattu, muotti on jo valmistanut tuhansia osia. Tarkastuksen on tapahduttava suulakkeessa ennen kuin osa leikataan pois.
Mitä käytämme in-die:
- In-die mittaustapit – tappi kytkeytyy lävistettyyn reikään määrätyssä asemassa; jos reikä on poissa asennosta, tappi ei mene sisään ja puristus pysähtyy.
- Vetoisuuden valvonta – suulakkeen kuormitusanturi havaitsee puuttuvan osan, kaksoisaihion tai kuluneen lävistyksen; puristin pysähtyy ennen kuin muotti vaurioituu.
- Näöntarkastus viimeisellä asemalla – kamera mittaa kriittisiä piirteitä ennen kuin osa putoaa; teknisestä poikkeavat osat hylätään ilmapuhalluksella.
Miksi tarkkuusleimausosien in-die-todentaminen on tärkeää: Nopeudella 200–600 iskua minuutissa työkalun kuluminen voi tuottaa satoja vaatimuksista poikkeavia osia ennen seuraavan näytteen mittaamista. In-die-vahvistus havaitsee ajautumisen siinä vedossa, jossa se tapahtuu – ei erän lopussa.
Todellinen esimerkki – 0,5 mm:n ruostumattomasta teräksestä valmistettu kirurginen pidike ±0,02 mm:n asennossa
Yhdysvaltalainen lääketieteellisten laitteiden valmistaja tarvitsi 0,5 mm:n ruostumattomasta teräksestä valmistetun kirurgisen pidikkeen, jossa oli ±0,02 mm:n reikä, 0,03 mm:n tasaisuus ja 0,02 mm:n purseraja. Heidän edellinen toimittajansa koneisti suulakkeen ±0,02 mm:iin ja käytti sitä tavallisella puristimella – asento vaihteli ±0,04 mm, ja 8 % osista epäonnistui kokoamisessa.
Mitä teimme toisin:
- Muottien sisäosat työstetty uudelleen hidaslankaisella EDM:llä - asennon tarkkuus ±0,003 mm.
- Laserlinjattu puristin ennen tuotantoa – liukusäätimen yhdensuuntaisuus 0,015 mm sängyn poikki.
- Viritä servon syöttö 0,5 mm ruostumattomaan nauhaan - syöttötarkkuus ±0,003 mm.
- Lävistysasemaan asennetut mittatapit – puristin pysähtyi, kun asento poikkesi yli 0,015 mm:n.
- Varmistettu jäysteen korkeus optisella vertailulaitteella 200 kappaleen välein – 0,015 mm tai parempi.
- Rajoitus: Tämä lähestymistapa on validoitu materiaalipaksuudelle ≥0,3 mm. Ohuemmilla mittareilla liuska taipuu mittaustappivoiman alaisena, ja sisäänrakennetusta tarkastuksesta tulee epäluotettava – nämä osat vaativat optisen tarkastuksen ulostulossa, ei sisäpuolista mittausta.
- Toimitettu 1,2 miljoonaa kappaletta ilman kokoonpanovirheitä. Asiakas poisti saapuvan sijainnin ja tasaisuuden tarkastukset.
Tämä on se, mitä metallin tarkkuusleimausosien tulisi tuottaa: ei vain osa, joka mittaa oikein ensimmäisen artikkelin kohdalla, vaan osa, joka säilyttää toleranssinsa koko erässä – koska meisti, puristin ja in-die-vahvistus sovitettiin toleranssiin, ei piirustukseen.
Usein kysytyt kysymykset
Q1: Mikä on tiukin toleranssi, jonka voit pitää tarkkuusleimausosissa?
V: Vakiotarkkuustoleranssimme on ±0,02 mm reiän asennossa, ±0,03 mm tasaisessa asennossa ja ±0,3° taivutuskulmassa. Tiukemmat toleranssit – ± 0,01 mm asennossa – ovat saavutettavissa sisäänrakennetulla mittauksella, ±0,003 mm:iin työstetyllä muotilla ja puristimella, jonka samansuuntaisuus on tarkistettu. Tiukempi toleranssi merkitsee kuitenkin korkeampia kustannuksia: muotin työstäminen kestää kauemmin, puristin käy hitaammin ja tarkastus on tiheämpää. Tarkkuusmetallileimattujen osien osalta tarkistamme toleranssin ja tilavuuden ennen lainaamista – ei sen jälkeen, kun ensimmäinen artikkeli epäonnistuu.
Q2: Mitä tapahtuu, jos toleranssini on tiukempi kuin ±0,02 mm?
V: Tarkistamme toleranssin ja ominaisuuden ennen lainaamista. Jos toleranssi on tiukempi kuin tavallinen tarkkuuskykymme, meillä on kolme vaihtoehtoa: (1) In-die-mittaus – meisti mittaa ominaisuuden ennen kuin osa leikataan pois, ja puristus pysähtyy, jos se ajautuu. (2) Toissijainen toiminta – ominaisuus koneistetaan leimaamisen jälkeen, mikä lisää kustannuksia, mutta säilyttää tiukemman toleranssin. (3) DFM-suositus – suosittelemme suunnittelumuutosta, joka lieventää toleranssia vaikuttamatta toimintaan. Tarkkuusleimausosien osalta emme lupaa toleranssia, jota emme voi pitää – kerromme sinulle ennen tilauksen tekemistä, mikä vaihtoehto on käyttökelpoinen.
Q3: Mikä ohjaa tarkkuusmetallileimausosien kustannuksia?
V: Kolme tekijää: meistin tarkkuus, puristusaika ja in-die-vahvistus. Hidaslankaisella EDM:llä ja koordinaattihionnalla koneistettu meisti maksaa enemmän kuin tavallinen muotti, mutta se jättää toleranssin puristimelle ja materiaalille. In-die-mittaus lisää työkalukustannuksia, mutta eliminoi ajautumisen aiheuttaman romun, joka ei jää kiinni ennen seuraavaa näytettä. Tarkkuusmetallileimattujen osien kustannukset määräytyvät työkalujärjestelmästä – ei pelkästään materiaalista. Tarjoamme kustannuserittelyn tarjouksen mukana, jotta näet, mikä tekijä vaikuttaa hintaan.
Q4: Voitko antaa DFM-palautetta ennen kuin teen tilauksen?
V: Kyllä. Lähetä meille piirustus materiaalista, paksuudesta, toleranssista ja tilavuudesta. Suunnittelutiimimme tarkistaa osan muotin toteutettavuuden – sijainnin toleranssin, tasaisuuden, jäysteen korkeuden ja piirteen koon – ja palauttaa kirjallisen DFM-raportin tarjouksen kanssa. Tarkkuusmetalliosille, joiden toleranssit ovat tiukempi kuin ±0,02 mm, saatamme suositella ensimmäistä tuotetta tai koeajoa ennen tuotantotyökaluihin sitoutumista. Tämä estää yleisimmän kustannusyllätyksen – muotin, joka rakennetaan ja sitten muutetaan, koska toleranssi ei ollut saavutettavissa.
Hot Tags: Tarkkuusmetallileimausosat, Kiinan metallileimausosat, Tarkkuusleimausosien tehdas
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö