Tuotteet
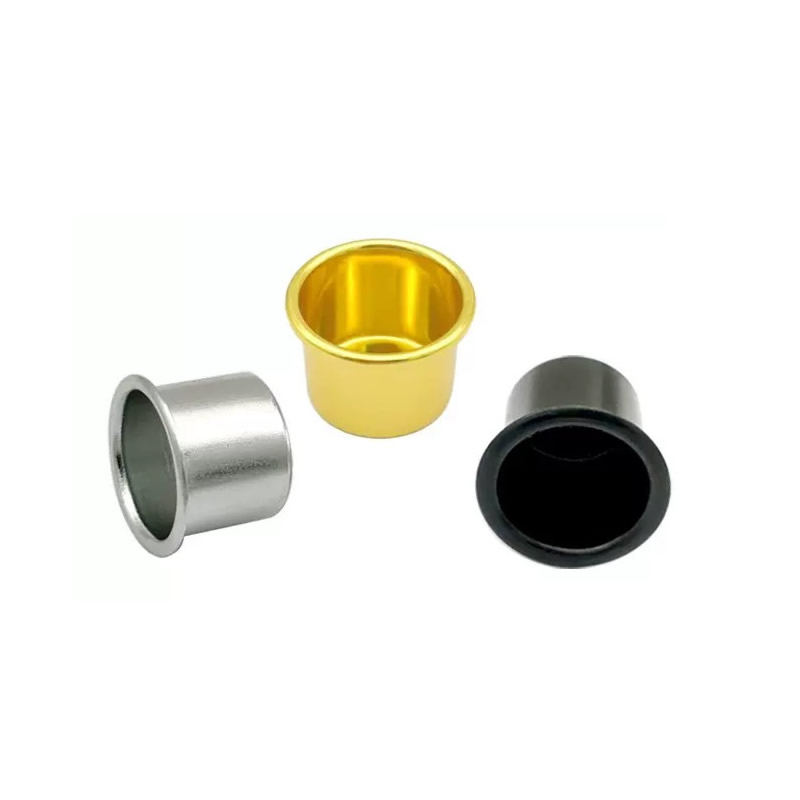
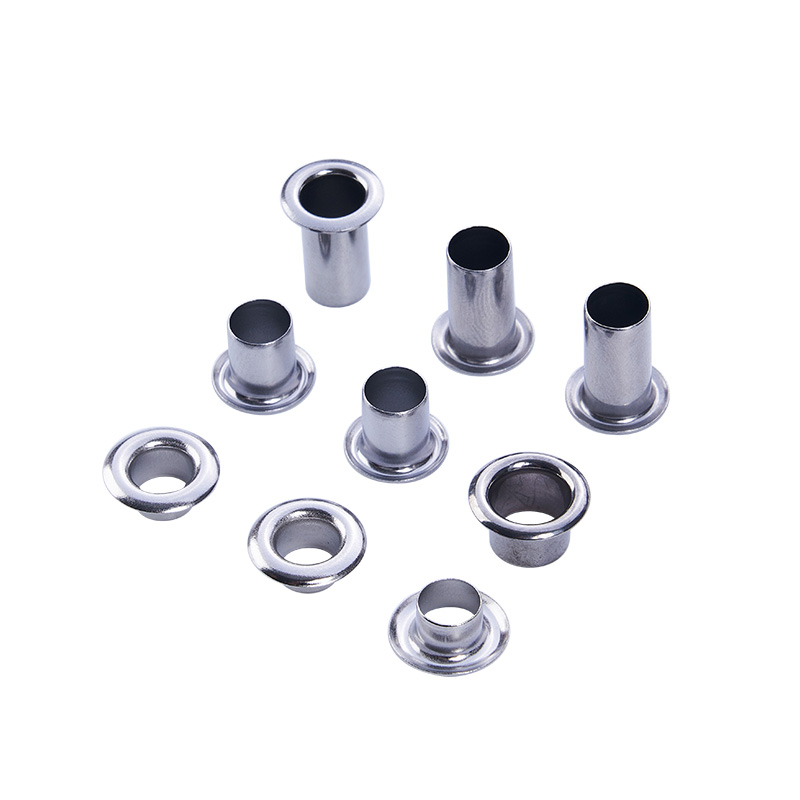
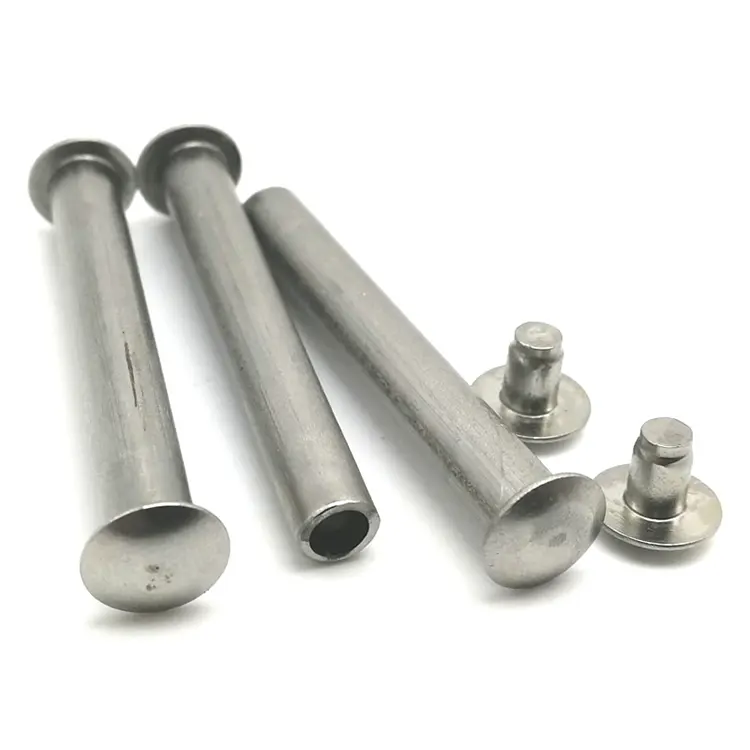

Syvävedetyt metallileimaukset
Syvävedetty osa epäonnistuu kahdella tavalla: laippa rypistyy tai sivuseinä repeytyy. Molempia ohjataan samoilla kolmella muuttujalla: aihion pidikkeen voima, muotin säde ja voitelu. Nuote Metals valmistaa syvävedettyjä metallimeistoja Kiinassa, ja nämä muuttujat sovitetaan jokaiseen materiaali- ja vetovaiheeseen. Kupit, kuoret ja kotelot, joiden paksuus on 0,1–6,0 mm. PPAP dokumentoitu.
Lähetä kysely
Tuotteen Kuvaus
Syväpiirretty osa epäonnistuu kahdella tavalla. Laippa rypistyy – materiaali nurjahtaa, koska aihion pidike ei pidä sitä tasaisena. Tai sivuseinä repeytyy – materiaali venyy muodostumisrajansa yli, koska lävistysvoima on liian suuri ja muotin säde on liian terävä. Rypistyminen ja repeytyminen ovat päinvastaisia epäonnistumisia: toinen johtuu liian vähäisestä pidätyksestä, toinen liian suuresta voimasta.
Syvävedetty metallileimaus on prosessi näiden kahden vian tasapainottamiseksi – laipan pitäminen riittävän litteänä rypistymisen estämiseksi, samalla kun materiaali pääsee valumaan suuttimeen repimättä sivuseinämää. Tasapainoa ohjataan kolmella muuttujalla: aihion pidikkeen voima, muotin säde ja voitelu. Kun kaikki kolme on sovitettu materiaaliin ja vetovaiheeseen, osa piirtyy siististi. Kun jokin on väärä, osa epäonnistuu - ja vikatila kertoo, mitä muuttujaa on muutettava.
Nuote Metalsilla valmistamme syvävedettyjä metalliosia aihionpidinvoimalla, suuttimen säteellä ja voitelulla jokaiseen materiaali- ja vetovaiheeseen sovitettuna. Tämä artikkeli kattaa kaksi vikatilaa, kolme muuttujaa ja mitä tulee tarkistaa ennen syväpiirretyn osan hyväksymistä.

Rypistyminen vs. repeytyminen – Kuinka lukea epäonnistuminen
Vikatila kertoo, mikä muuttuja on väärä. Ryppyinen laippa ja repeytynyt sivuseinä eivät ole sama ongelma – ja korjaus ei ole sama.
| Vikatila | Missä se näkyy | Perimmäinen syy | Mitä säätää |
|---|---|---|---|
| Laipan rypistyminen | Ulkoreuna, aihion pidikkeen ja muotin välissä | Aihion pidikkeen voima liian pieni – tai liian suuri | Säädä aihion pidikkeen voima näyttämään sopivaksi |
| Sivuseinän repeytyminen | Punch nenä, alakulma | Suulakkeen säde liian terävä, kitka liian suuri | Lisää suuttimen sädettä, paranna voitelua |
| Seinien oheneminen | Punch nenä, sivuseinä | Liian aggressiivinen vetosuhde materiaalille | Pienennä vetosuhdetta vaihetta kohti |
| Appelsiinin kuori | Sivuseinän pinta | Karkea raerakenne, riittämätön hehkutus | Tarkista materiaalin raekoko, hehkuta ennen vetoa |
Laipan rypistyminen tapahtuu, kun aihion pidike ei hallitse laippaa. Liian vähän voimaa – materiaali solki. Liikaa voimaa – materiaali ei voi virrata ja sivuseinä repeytyy seuraavassa vedossa. Voima on sovitettava näyttämölle.
Sivuseinämän repeäminen tapahtuu lyöntinenän kohdalla - suurimman jännityksen kohdassa. Syitä ovat terävä muotin säde, suuri kitka tai aggressiivinen vetosuhde. Korjaus ei ole enemmän aihion pidikkeen voimaa - se pahentaa repeytymistä.
Seinien oheneminen on repeytymisen edeltäjä – seinä ohenee ennen kuin se repeytyy. Jos seinämän paksuus lävistimen kärjessä putoaa alle 80 % aihion paksuudesta, osa on vaarassa seuraavassa vetovaiheessa.
Näille osille vikatila on diagnostiikka - se kertoo, mitä muuttujaa on muutettava. Toimittaja, joka lisää aihion pidikkeen voimaa repeämän korjaamiseksi, pahentaa repeytymistä. Toimittaja, joka vähentää voimaa ryppyn korjaamiseksi, pahentaa ryppyä.
Muuttuja 1 – Tyhjän pitovoima: Ryppyjen hallinta
Aihion pidike pitää laipan litteänä, kun meistin työntää materiaalia suuttimeen. Voiman on oltava riittävän suuri estämään rypistyminen – mutta riittävän pieni, jotta materiaali pääsee virtaamaan sisäänpäin repeytymättä.
Kuinka aihion pidikkeen voima muuttuu materiaalin ja lavan mukaan:
- Ensimmäinen veto – suurin voima – laippa on suurin ja alttiimmin rypistymään.
- Toinen veto – pienempi voima – laippa on pienempi ja materiaali on jo työkarkaistu.
- Ruostumaton teräs – suurempi voima kuin hiiliteräs – ruostumaton teräs kovettuu nopeammin ja vastustaa virtausta.
- Alumiini – pienempi voima kuin teräs – alumiini virtaa helpommin ja rypistyy vähemmän.
Kuinka hallitsemme sitä:
- Hydraulinen aihionpidintyyny paineensäädöllä – ei mekaaninen jousi.
- Voima asetettu vetovaihetta kohti – ei yhtä asetusta koko sarjalle.
- In-die-voiman valvonta – punnituskenno havaitsee voiman muutoksen ja ilmoittaa puristimelle säätöä varten.
Tässä toiminnossa aihion pidikkeen voima ei ole yksittäinen luku - se on profiili, joka muuttuu vetovaiheen ja materiaalin mukaan.
Muuttuja 2 – Die Radius: The Tear Control
Suulakkeen säde on kaarevuus, jonka yli materiaali virtaa, kun se tulee suuttimeen. Terävä säde keskittää jännityksen – materiaali venyy enemmän säteen kohdalla ja sivuseinä repeytyy rei'ityskärjessä. Suurempi säde jakaa jännityksen.
Pienin muotin säde materiaalin mukaan:
- Hiiliteräs – ≥6× materiaalin paksuus
- Ruostumaton teräs – ≥8× materiaalin paksuus
- Alumiini – ≥4× materiaalin paksuus
- Kupari – ≥5× materiaalin paksuus
Kuinka hallitsemme sitä:
- Materiaalin ja paksuuden mukaan määritetty suutinsäde – ei ole vakioarvo kaikille osille.
- Muottiterät vaihdettavissa – sädettä voidaan lisätä rakentamatta koko meistiä uudelleen, jos ensimmäinen koe repeytyy.
- Säde kiillotettu arvoon Ra 0,2 μm – karkea säde lisää kitkaa ja repeytymisriskiä.
Syvävetossa muotin säde ei ole yksityiskohta - se on ero osan, joka vetää, ja osan, joka repeytyy, välillä.
Muuttuja 3 – Voitelu: Kitkan säädin
Aihion ja muotin välinen kitka ohjaa materiaalin virtausta. Liikaa kitkaa – materiaali vastustaa virtausta, lävistysvoima nousee ja sivuseinä repeytyy. Liian vähän kitkaa – materiaali virtaa liian helposti, eikä aihion pidike voi hallita laippaa.
Voiteluaine materiaalin mukaan:
- Hiiliteräs – tavallinen vesi- tai öljypohjainen vetovoiteluaine.
- Ruostumaton teräs – kalvon luja voiteluaine – ruostumaton sappi, jos kalvo hajoaa.
- Alumiini – vesipohjainen voiteluaine – öljypohjainen voi värjätä pinnan ennen anodisointia.
- Kupari – korkean viskositeetin voiteluaine – kupari saappaa helposti ja vaatii kalvon, joka pysyy aihion päällä.
Kuinka hallitsemme sitä:
- Materiaaliin sopiva voiteluaine – ei yhtä voiteluainetta kaikille metalleille.
- Kalvon paksuus kontrolloitu – tasainen kalvo, ei tulva.
- Puhdistus ennen hehkutusta – voiteluaineen jäännös voi hiiltyä uunissa ja vaikuttaa seuraavaan vetoon.
Todellinen esimerkki – 304 ruostumattomasta teräksestä valmistettu syvävedetty kotelo laipparyppyllä
Saksalainen pumppuvalmistaja tarvitsi ruostumattomasta teräksestä valmistettua 304-koteloa, jonka seinämän paksuus oli 1,5 mm, vetosyvyys 45 mm ja laippa, jossa ei ole ryppyjä. Heidän edellinen toimittajansa piirsi kotelon kahdessa vaiheessa – laippa rypistyi ensimmäisessä vedossa ja toimittaja lisäsi aihion pidikkeen voimaa sen kiinnittämiseksi. Ryppy hävisi, mutta sivuseinä repesi lyöntipäästä toisessa vedossa.
Mitä teimme toisin:
- Vähensi aihion pidikkeen voimaa ensimmäisessä vedossa - ryppy johtui liian suuresta voimasta, ei liian pienestä. Voima puristi laippaa ja rajoitti virtausta.
- Lisäsi muotin säteen 6×:sta 9× materiaalipaksuuteen – terävämpi säde keskittyi rasitukseen lävistimen nokkaan.
- Vaihdettiin erittäin kalvolujuuteen ruostumattoman teräksen voiteluaineeseen - vakiovoiteluaine hajosi vetopaineen alaisena.
- Lisätty välihehkutus vedon väliin - palautettiin sitkeys ennen toista vetoa.
- Toimitettu 180 000 kappaletta ilman ryppyjä ja nolla repeytymistä. Asiakas sovitti saapuvan tarkastuksen 5 kappaleen näytteeksi erää kohden – CMM- ja tasaisuustietomme hyväksyttiin laatutietueeksi.
Tämä on se, mitä syvävedetyn metallin leimaamisen pitäisi tuottaa:ei vain kuppi, joka mittaa oikein, vaan osa, jonka laippa on tasainen ja jonka sivuseinämä on ehjä – koska kolme muuttujaa sovitettiin materiaaliin ja vetovaiheeseen, eikä niitä ole säädetty yrityksen ja erehdyksen avulla.
Vakioviite:Vetosuhteet ja meistisäteet noudattavat DIN 8584:ää (syvävetoprosessistandardi) ja ISO 2768-mK -standardia, ellei tiukempaa huomautusta ole määritelty. Puristinlaitteet: Aida ja Schuler servopuristimet 100-600 tonnia.
Usein kysytyt kysymykset
K1: Miksi laippa rypistyy syvävedetyssä metallileimauksessa?
V: Laipan rypistyminen tapahtuu, kun aihion pidikkeen voima ei vastaa vetovaihetta. Liian vähän voimaa – materiaali solki. Liikaa voimaa – materiaali ei voi virrata ja sivuseinä repeytyy seuraavassa vedossa. Jos voiman lisääminen aiheuttaa repeytymistä, todellinen ongelma on muotin säde tai voitelu - ei aihion pidike. Syvävedetyssä metallileimauksessa rypistyminen ja repeäminen ovat päinvastaisia vikoja – yhden korjaus voi aiheuttaa toisen, jos perimmäinen syy diagnosoidaan väärin.
Kysymys 2: Miksi sivuseinä repeytyy lyöntipäässä?
V: Sivuseinämän repeäminen tapahtuu suurimman jännityksen kohdassa. Syitä ovat: meistin säde liian terävä, voitelu riittämätön, vetosuhde liian aggressiivinen tai materiaali riittämättömästi hehkutettu. Korjaus ei ole enemmän aihion pidikkeen voimaa - se pahentaa repeytymistä. Korjaus on suurempi muotin säde, parempi voitelu, pienempi vetosuhde tai lisähehkutus. Repeämiskohta kertoo, mikä muuttuja on väärä – lyönnin nenän kohdalla se on jännitys; muotin säteellä se on kitkaa.
Q3: Mikä ohjaa syvävedettyjen metalliosien kustannuksia?
V: Kolme tekijää: vetovaiheiden lukumäärä, hehkutusjaksot ja suuttimen monimutkaisuus. Osa, joka vaatii kolme vetoa ja kaksi hehkutusta, maksaa enemmän kuin osa, joka vaatii yhden vedon – puristusaika, hehkutusaika ja käsittely vaiheiden välillä lisäävät kustannuksia. Muotin säde ja aihion pidikkeen tyyny lisäävät työkalukustannuksia – hydraulinen pehmuste on kalliimpi kuin mekaaninen jousi. Tarjoamme kustannuserittelyn tarjouksen mukana, mikä osoittaa, mikä vaihe vaikuttaa hintaan.
Q4: Mikä on vähimmäistilausmäärä syvävedetyille metalliosille?
V: Uuden syvävetomuotin minimitilaus on tyypillisesti 30 000 kappaletta – sen alapuolella työkalukustannukset hallitsevat. Prototyyppejä tai pienimääräisiä ajoja varten voimme valmistaa osia yksivaiheisella vedolla tai kehräämällä – vähintään 1 000 kappaletta. Jo tuotannossa olevien osien uusintatilaukset voivat olla jopa 10 000 kappaletta. Tarkistamme tilavuuden ja vetosuhteen ennen kuin suosittelemme oikeaa työkalua.
Q5: Milloin syväveto ei ole oikea prosessi?
V: Syväveto ei ole oikea valinta, kun: (1) vetosyvyys on alle 0,5 × halkaisija – vakioleimaus, jossa on muodostettu syvennys, on halvempaa; (2) tilavuus on alle 5 000 kappaletta – työkalukustannuksia ei voida poistaa, ja kehruu tai koneistus voi olla taloudellisempaa; (3) materiaali on liian paksu halkaisijaan nähden – lävistysvoima ylittää puristuskapasiteetin, ja tarvitaan kuumamuovausta tai koneistusta. Kerromme syvävedetystä metallileimauksesta, kun prosessi ei ole oikea istuvuus – ennen kuin investoit työkaluihin.
Q6: Voitko antaa DFM-palautetta ennen tilauksen tekemistä?
V: Kyllä. Lähetä meille piirustus materiaalin, paksuuden, vetosyvyyden ja laippavaatimuksen kanssa. Suunnittelijatiimimme laskee vetosuhteen, tarkistaa muotin säteen materiaaliin nähden ja varmistaa, voidaanko osa vetää niin monta vaihetta kuin odotat – vai tarvitseeko se enemmän hehkutuksia tai suuremman aihion. Jos vetosyvyys on suurempi kuin 1,5 × halkaisija, voimme suositella testiliuskaa tai ensimmäistä tuotetta ennen tuotantotyökalujen käyttöönottoa.
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.


X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö