Tuotteet
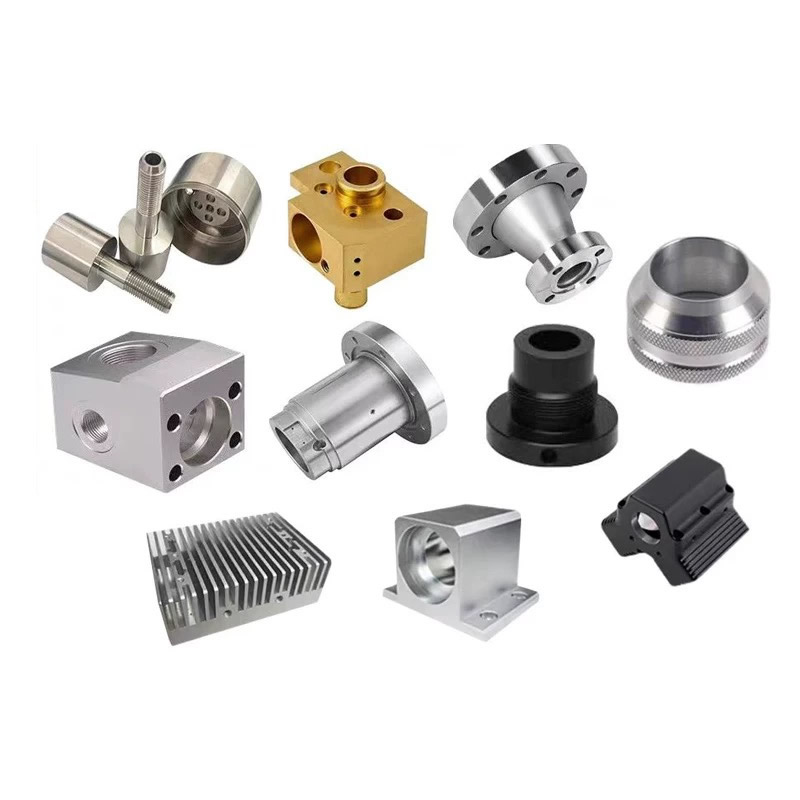
Sorvatut ja jyrsityt osat
Kaikki sorvatut ja jyrsityt osat eivät tarvitse 5-akselista jyrsintä-sorvauskeskusta. Se tarvitsee asennussuunnitelman, joka vastaa ominaisuussuhteita: ominaisuudet, jotka on kohdistettava yhteen asennukseen; ominaisuuksia, jotka eivät voi liikkua koneiden välillä. Nuote Metals valmistaa sorvattuja ja jyrsittyjä osia Kiinassa, ja asennussuunnittelu perustuu piirustuksen ominaisuussuhteisiin – ei koneen ominaisuusluetteloon. ±0,005 mm kriittisissä suhteissa.
Lähetä kysely
Tuotteen Kuvaus
Sorvatut ja jyrsityt osat – Ominaisuussuhde ratkaisee asennuksen
Sorvattua ja jyrsittyä osaa kutsutaan usein "myllyksi" - yksi kone, yksi asennus, tehty. Mutta kaikki osat eivät sitä tarvitse. Se tarvitsee asennussuunnitelman, joka vastaa piirustuksen ominaisuussuhteita. Ristireikä, jonka on kohdistettava 0,02 mm:n reiän kanssa, vaatii yhden asennuksen – suhde ei kestä uudelleenkiinnitystä. Asennustaso, jonka tarvitsee olla yhdensuuntainen akselin kanssa vain 0,1 mm:n sisällä, voidaan jyrsiä toisessa asennuksessa – toleranssi on riittävän löysä imemään peruspisteen siirtymän.
Sorvatut ja jyrsityt osat eivät ole koneen määrittelemiä – ne määritetään ominaisuuksien välisten suhteiden mukaan. Asennussuunnitelma noudattaa suhteita: tiiviit suhteet menevät yhteen asetukseen; löysät suhteet voivat liikkua. Toimittaja, joka jyrsii kaiken 5-akselisella keskuksella, yliprosessoi löysät ominaisuudet. Toimittaja, joka siirtää kaiken koneiden välillä, menettää tiiviit suhteet.
Nuote Metalsilla valmistamme sorvattuja ja jyrsittyjä osia, joiden asennussuunnittelu perustuu piirustuksen ominaisuussuhteisiin. Tämä artikkeli kattaa kolme suhdetyyppiä, milloin erilliset asetukset ovat hyväksyttäviä ja mitä tulee tarkistaa ennen osan hyväksymistä.
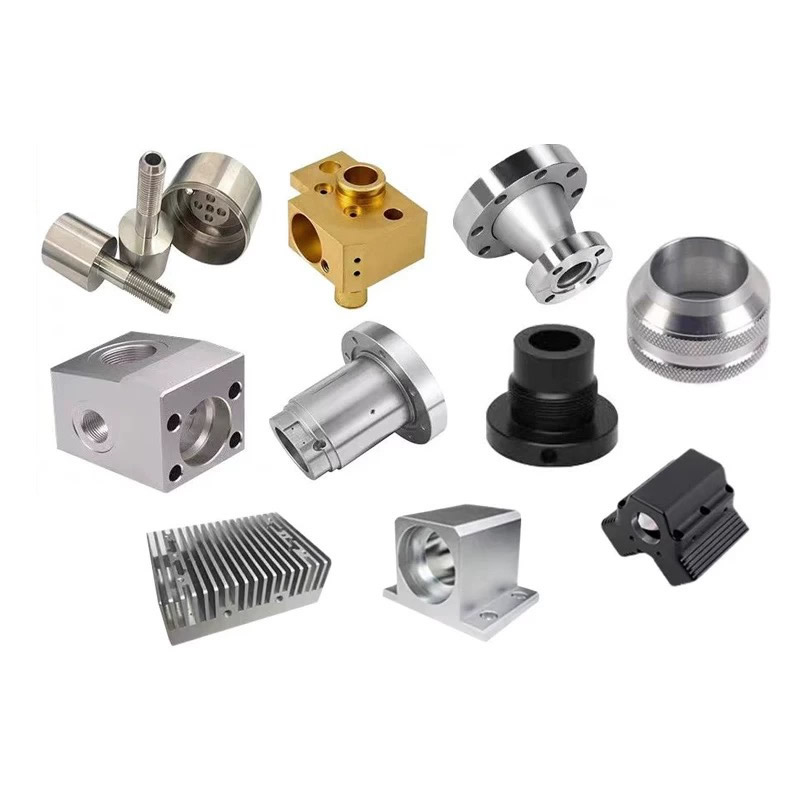
Kolme ominaisuussuhdetta, jotka vaativat yhden asennuksen
Päätös käyttää yhtä tai kahta asetusta ei ole etusijalla – sen määrää ominaisuuksien välinen toleranssi.
| Ominaisuussuhde | Esimerkki | Toleranssi, joka vaatii yhden asennuksen | Mitä tapahtuu, jos jaetaan |
|---|---|---|---|
| Poikkireikä porattavaan | Hydrauliliitäntä pääreikään | Sijainti ≤0,03mm | Uudelleenkiinnitys siirtää reikää OD-toleranssin verran |
| Tasainen akseliin nähden | Asennus tasaisesti akselin akseliin | Yhdensuuntaisuus ≤0,02mm | Toinen asetus viittaa eri pintaan |
| Aukko porattavaksi | Kiilaura laakerin poraukseen | Symmetria ≤0,05 mm | Kiinnikkeen vaihto kääntää uraa suhteessa poraukseen |
Poikkireikä porattavaanon yleisin suhde, joka vaatii yhden asennuksen. Poikittaisreiän on leikattava reikä oikeassa kohdassa - jos osa kiinnitetään uudelleen ja kiinnitys viittaa ulkohalkaisijaan, poikkireikä siirtyy OD-toleranssin verran. 0,05 mm:n ulkopinnan toleranssista tulee 0,05 mm:n poikkireiän sijaintivirhe – 0,03 mm:n vaatimuksen ulkopuolella.
Tasainen akseliin nähdenvaatii yhden asennuksen, kun yhdensuuntaisuus on tiukka. Asennustasoa, jonka on oltava yhdensuuntainen akselin akselin kanssa 0,02 mm:n sisällä, ei voida jyrsiä toisessa asennuksessa – toinen kiinnike viittaa eri pintaan ja yhdensuuntaisuus ajautuu.
Aukko porattavaksivaatii yhden asennuksen, kun symmetria on tiukka. Kiilaura, jonka on oltava symmetrinen laakerin reiän kanssa 0,05 mm:n sisällä, ei kestä kiinnikkeen vaihtoa – ura pyörii suhteessa poraukseen.
Sorvattujen ja jyrsittyjen osien suhde – ei piirteiden määrä – määrää asennussuunnitelman.
Vakioviite:Sijainti- ja yhdensuuntaisuustoleranssit noudattavat standardeja ASME Y14.5 ja ISO 1101, ellei tiukempaa huomiotekstiä ole määritetty.
Kun erilliset asetukset ovat hyväksyttäviä
Kaikki ominaisuudet eivät vaadi yhtä asetusta. Ominaisuudet, joissa on löysät suhteet, voivat liikkua koneiden välillä – ja niiden siirtäminen on halvempaa kuin 5-akselisen asennuksen lisääminen.
Ominaisuudet, jotka voivat liikkua:
- Asennusreiätasennon toleranssilla ≥ 0,1 mm — toleranssi absorboi uudelleenkiristimen siirtymän.
- Asunnotyhdensuuntaisuuden ollessa ≥0,05 mm – toinen kiinnike on riittävän tarkka.
- Kierteitetyt portitasennon ollessa ≥0,1 mm – kierteen kiinnitys vaimentaa pienet kohdistusvirheet.
- Jäysteenpoisto ja viisto-ei mitään yhteyttä datamiin.
Kustannusten kompromissi:5-akselinen sorvauskeskus maksaa enemmän tunnissa kuin sorvi tai 3-akselinen jyrsin. Jos puolet ominaisuuksista voi siirtyä toiseen kokoonpanoon, osa on halvempaa valmistaa sorvalla ja myllyllä – ei jyrsintäsorvauskeskuksella. Asennussuunnitelma on yhtä paljon kustannuspäätös kuin toleranssipäätös.
Yleinen virhe:Lainataan jokaista sorvattua ja jyrsittyä osaa 5-akselisella keskipisteellä, koska "se on tarkempi". Osien, joissa on löysät suhteet, 5-akselinen keskipiste lisää kustannuksia ilman lisäarvoa – toisessa asennuksessa toleranssi olisi säilynyt joka tapauksessa.
Laitteet ja kapasiteetti
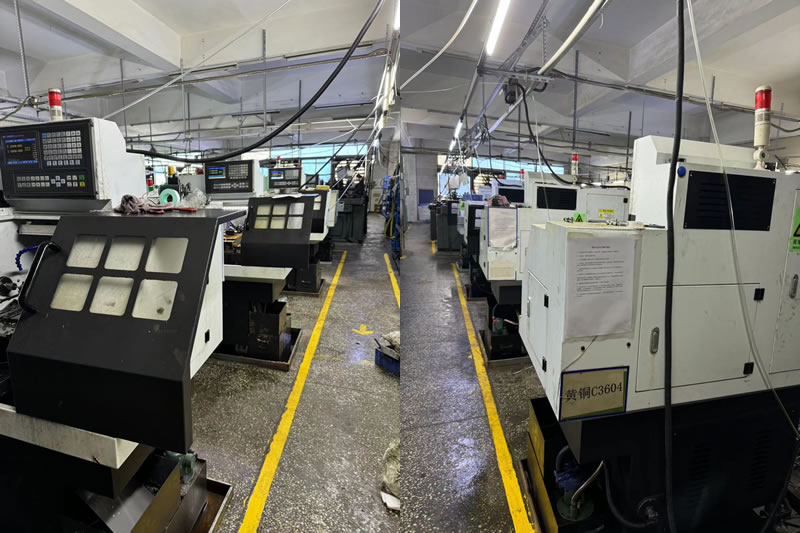
Nuote Metalsilla on sekä 5-akselisia jyrsintäkeskuksia että erillisiä sorveja ja työstökeskuksia – joten asennussuunnitelma seuraa osaa, ei koneen saatavuutta.
- 5-akseliset jyrsintäkeskukset(DMG MORI NHX 5000, Mazak Integrex) – osille, joissa on tiukat ominaisuudet.
- CNC-sorvit jännitteellisellä työkalulla(Haas ST-20Y) – sorvattuihin osiin, joissa on yksinkertaiset ristireiät ja litteät.
- 3-akseliset ja 4-akseliset työstökeskukset— irtonaisten osien toissijaiseen jyrsintään.
- CMM skannausanturilla(Zeiss Contura 7/10/6)—kiinnitetty koneistuksen peruspisteeseen.
Sertifiointi:ISO 9001:2015 (sertifikaatti saatavilla pyynnöstä). Vuotuinen kapasiteetti: 2,5 miljoonaa sorvattua ja jyrsittyä osaa hydraulisissa, lääketieteellisissä ja autoteollisuuden ohjelmissa.
Rajoitus:Suhdepohjaisessa asennussuunnitelmassa oletetaan, että tiukat ominaisuudet ovat käytettävissä yhdellä iskulla. Osien, joiden molemmissa päissä on tiukat suhteet – jotka vaativat kuitenkin kaksi asetusta – tarkistamme peruspisteen siirron ja voimme suositella erilaista geometriaa tai toiminnallista mittaria.
Todellinen esimerkki – kaksi suhdetta, kaksi asetusta, 20 % kustannussäästöt
Saksalainen autoanturien valmistaja tarvitsi 6061 alumiinikotelon, jossa oli sorvattu reikä, jyrsitty asennuspinta 0,02 mm:n yhdensuuntaisuudella porauksen akseliin nähden ja neljä asennusreikää ±0,15 mm:n kohdalla.
Mitä suosittelimme:
- Yksi kokoonpano poraukselle ja asennuspinnalle-5-akselinen jyrsintäsorvauskeskiö, yhdensuuntaisuus pidetään 0,015 mm:ssä.
- Toinen asennus neljälle asennusreikään— 3-akselinen jyrsin, uudelleenkiinnityssiirtymä absorboituu ±0,15 mm:n toleranssilla.
- Edellinen toimittaja lainasi koko osan 5-akselisella keskuksella -20% kalliimpikuin jaettu suunnitelma.
Oppitunti, jonka saimme:Asennuksen suunnitteluohjelman alkuvaiheessa jaoimme osan, jossa on 0,04 mm:n uran ja porauksen välinen symmetriavaatimus kahdelle kokoonpanolle. Uudelleenpuristimen kierto siirsi uraa 0,06 mm - 3 % erästä romutettiin. Siitä lähtien uran ja porauksen välinen symmetria alle 0,05 mm on aina koneistettu yhdellä kokoonpanolla.
Rajoitus:Jakosuunnitelma on validoitu tälle geometrialle – tiivis suhde on porauspinnassa ja löysät reiät laipassa. Jos tiivis suhde olisi laipan päässä, jako ei toimisi.
Toimitettu 2 000 osaa ilman kokoonpanovirheitä. Sorvattujen ja jyrsittyjen osien pitäisi tarjota juuri tätä: ei tehokkainta konetta, vaan suhteita vastaava asennussuunnitelma – tiukat ominaisuudet yhdessä kokoonpanossa, löysät ominaisuudet minne ne kuuluvat.
Usein kysytyt kysymykset
K1: Mistä tiedän, mitkä ominaisuudet vaativat yhden asennuksen sorvatussa ja jyrsityssä kappaleessa?
V: Yhdistä ominaisuuden suhde toleranssiin. Poikittaisreikä kohtaan ≤0,03 mm vaatii yhden asennuksen. Tasainen akselin välinen yhdensuuntaisuus ≤0,02 mm vaatii yhden asennuksen. Symmetrialla ≤0,05 mm porattava ura vaatii yhden asennuksen. Ominaisuudet, joiden toleranssit ovat ≥ 0,1 mm, voivat yleensä siirtyä toiseen asetukseen – uudelleenkiinnityssiirtymä imeytyy. Sorvattujen ja jyrsittyjen osien suhde – ei piirteiden määrä – määrää asennussuunnitelman.
Q2: Onko 5-akselinen jyrsintäkeskiö aina parempi näille osille?
V: Ei – se on parempi osille, joissa on tiukat ominaisuudet. Osien, joissa on löysät suhteet, 5-akselinen keskipiste lisää kustannuksia ilman lisäarvoa – toinen asetus pitää toleranssin. Kone valitaan suhteelle, ei ominaisuusluettelolle. Osa, jossa on yksi tiukka ristireikä ja kymmenen irtonaista reikää, voi olla halvempi sorvissa ja jyrsimessä – ei jyrsintäsorvauskeskuksessa.
Q3: Mitä tapahtuu, jos tiukka ominaisuus jaetaan kahdelle asetukselle?
V: Uudelleenkiinnityssiirto lisää ominaisuuden asemaa. 0,05 mm:n ulkopinnan toleranssista tulee 0,05 mm:n poikkireiän sijaintivirhe – 0,03 mm:n vaatimuksen ulkopuolella. Jos toleranssi on riittävän tiukka, jaettu asetus ei voi pitää sitä – ominaisuus on työstettävä yhdessä asetuksessa tai peruspiste on siirrettävä toiminnallisella mittarilla.
Kysymys 4: Lisääkö jaettu asennussuunnitelma kaluste- tai tarkastuskustannuksia?
V: Jaettu suunnitelma lisää toisen kiinnikkeen ja toisen tarkastusvaiheen, mutta se säästää 5-akselisen koneen aikaa. Osien, joissa on löysät ominaisuudet, kokonaiskustannukset ovat alhaisemmat jaetun suunnitelman avulla. Tarjoamme kustannuserittelyn, joka näyttää kiinnitys- ja tarkastuskustannukset suhteessa 5-akseliseen koneeseen, jotta näet, mikä suunnitelma on sinulle edullisempi.
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö