
Miksi messinkisorvausosat ovat tarkkuusvalmistuksen selkäranka auto-, elektroniikka- ja lääketeollisuudessa?
Messinki on yksi planeetan parhaiten työstettävistä metalleista. Tämä yksittäinen omaisuus on tehnytmessinkiä kääntyvät osatoletusvalinta tarkkuuskomponenteille kymmenillä teollisuudenaloilla. Mutta koneistettavuus ei yksin selitä jatkuvaa kysyntää. Messinki tarjoaa myös korroosionkestävyyden, sähkönjohtavuuden ja luonnollisen esteettisyyden, johon harvat materiaalit pystyvät vastaamaan.
Nuote Metalsilla olemme erikoistuneet messingin sorvaukseen yli vuosikymmenen ajan. Tässä artikkelissa kerrotaan, mitä olemme oppineet materiaalien valinnasta, toleranssin hallinnasta ja sovelluksista, joissa messinkisorvatut osat tuottavat eniten arvoa.
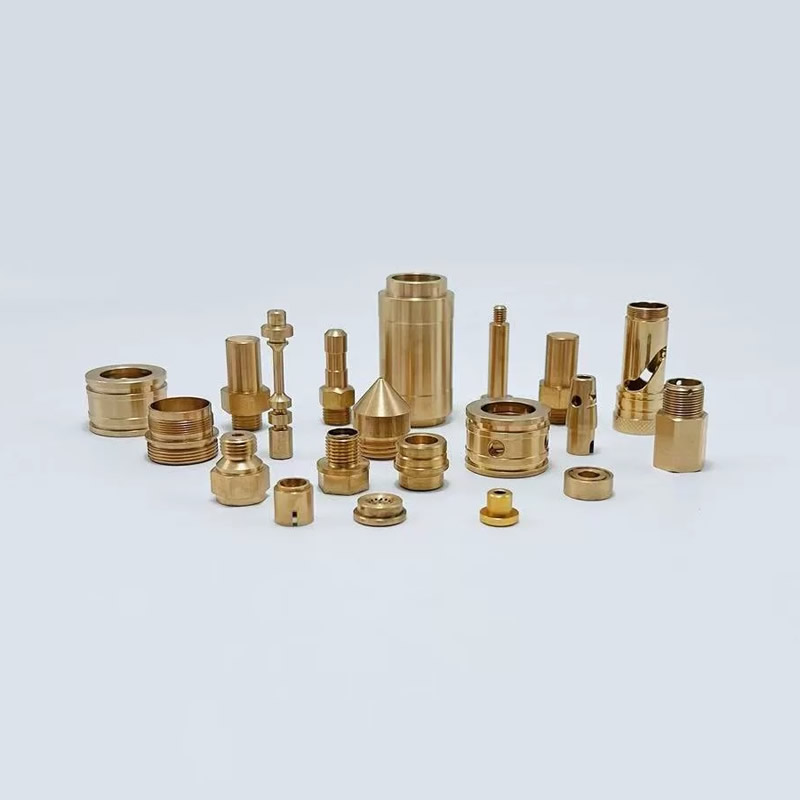
Miksi messinki on edelleen suositeltu materiaali sorvatuissa komponenteissa?
Messinki on kuparin ja sinkin seos. Suhde määrää sen ominaisuudet. Kaksi luokkaa, joiden kanssa työskentelemme useimmin, ovat C36000 ja C2680.
C36000 vapaasti leikkaava messinki – koneistettavuuden vertailukohta
C36000 sisältää noin 61,5 % kuparia, 35,5 % sinkkiä ja 3 % lyijyä. Lyijy toimii sisäänrakennettuna voiteluaineena koneistuksen aikana, murtaa lastut pieniksi, helposti hallittavissa oleviksi paloiksi ja mahdollistaa jopa 100 %:n leikkausnopeudet työstettävyysindeksillä – standardi, jota vastaan kaikki muut metallit mitataan.
C36000 on valittu materiaali monimutkaisten kierreosien, liittimien, holkkien ja venttiilikomponenttien suuren volyymin tarkkuussorvaukseen. Sen erinomainen lastunhallinta vähentää työkalun kulumista ja lyhentää työkiertoaikoja.
C2680 Keltainen messinki – Kun sitkeys on tärkeämpää kuin nopeus
C2680 sisältää noin 65 % kuparia ja 35 % sinkkiä. Siitä puuttuu lyijy-lisäaine, mikä antaa sille alhaisemman työstettävyyden (noin 30 % C36000:sta), mutta huomattavasti paremman sitkeyden. C2680 on suositeltava, kun osa vaatii työstön jälkeistä muotoilua, taivutusta tai puristusta. Se on myös vakiovalinta sähkökomponenteille, joissa lyijypitoisuus on minimoitava.
Koneistettavuuden vertailu
| Omaisuus | C36000 | C2680 |
|---|---|---|
| Kuparipitoisuus | ~61,5 % | ~65 % |
| Koneistettavuusindeksi | 100 % (vertailu) | ~30 % |
| Sirun muodostuminen | Erinomainen – lyhyet pelimerkit | Hyvä – pidemmät sirut |
| Paras | Nopea sorvaus, monimutkaiset kierteet, liittimet | Sähköosat, sitkeät komponentit, lyijyttömät vaatimukset |
Tekniset tiedot – Toleranssit ja pintakäsittelyt
Messingin sorvausparin arvon määrittää sen kyky pitää toleranssit tasaisesti. Nuote Metalsilla noudatamme seuraavia standardeja.
Mittojen toleranssit
| Parametri | Vakioalue | Tarkkuusalue |
|---|---|---|
| Ulkohalkaisija | ±0,05 mm | ±0,01 mm |
| Pituus | ±0,10 mm | ±0,02 mm |
| Kierteen nousun halkaisija | ±0,05 mm | ±0,01 mm |
| Samankeskisyys | ≤0,05 mm TIR | ≤0,01 mm TIR |
Autoteollisuuden ja lääketieteen sovelluksissa pidämme rutiininomaisesti ±0,01 mm kriittisissä mitoissa. Tyypillinen messingin CNC-sorvaus saavuttaa ±0,1 - ±0,005 mm osan monimutkaisuudesta ja tilavuudesta riippuen.
Pinnan viimeistelyominaisuudet
| Viimeistelytyyppi | Ra Range | Menetelmä |
|---|---|---|
| Sorvattu (vakio) | Ra 1,6 – 3,2 μm | CNC-sorvaus |
| Hienosti kääntyi | Ra 0,8 - 1,6 μm | Pienempi syöttönopeus, kiillotetut terät |
| Kiiltävä | Ra 0,4 - 0,8 μm | Toissijainen mekaaninen kiillotus |
| Galvanoitu | Ra 0,2 – 0,8 μm (pinnoituksen jälkeen) | Nikkeli-, tina- tai hopeapinnoitus |
Vakioparametreilla sorvattu messinki C26000 saavuttaa tyypillisesti Ra ≈ 2,5 μm. Alhaisempaa karheutta vaativissa sovelluksissa syöttönopeuden vähentäminen ja timanttikiillotettu työkalu voi saavuttaa Ra-arvon alle 0,8 μm.
Kaksi hakemusta tehtaallamme
Autojen sähköliittimet (C36000, tiukka toleranssi)
Ongelma:Ykkösluokan autotoimittaja tarvitsi messinkiliittimiä moottorin ohjausyksiköihin. Tapit vaativat halkaisijan toleranssin ±0,015 mm ja pinnan viimeistelyn alle Ra 1,0 μm varmistaakseen tasaisen työntövoiman ja pienen kosketusvastuksen. Vuosimäärä ylitti 3 miljoonaa kappaletta.
Ratkaisumme:Valmistimme liittimet C36000 messingistä sveitsiläisillä CNC-sorveilla jännitteellisellä työkalulla. Prosessin aikana suoritettavaa lasermittausta tarkkaillaan joka 200. kappaleen halkaisijan, samankeskisyyden ja pinnan viimeistelyn suhteen. Osat tynnyri niklattiin 3–5 μm:iin korroosiosuojaa varten.
Tulos:Työntövoiman vaihtelu laski ±15 %:sta ±4 %:iin. Asiakas vähensi saapuvan tarkastuksen 100 %:sta AQL-näytteenottoon. Toimitusaika: 12 päivää varastokokoille; 22 päivää mittatilaustyönä pinnoitetuille osille.
Lääketieteellisten laitteiden holkit (C2680, lyijytön)
Ongelma:Lääketieteellisten laitteiden valmistaja tarvitsi lyijyttömät messinkiholkit kirurgisten instrumenttien kokoonpanoon. Holkit vaativat sileän sisäreiän liukuakselille, välystoleranssilla ±0,02 mm. Materiaalin oli oltava RoHS-vaatimusten mukainen, eikä se saa sisältää lyijyä yli hivenmäärien.
Ratkaisumme:Toimitimme C2680 lyijyttömät messinkiholkit, jotka sorvattiin ja sitten hiottiin, jotta saavutettiin Ra 0,4 μm:n sisäpinta. Ulkoprofiili käännettiin yhdellä kokoonpanolla reiän ja ulkohalkaisijan välisen samankeskisuuden säilyttämiseksi.
Tulos:Holkit läpäisevät 100 %:n porausmittatarkastuksen. Lääketieteellisten laitteiden valmistaja poisti toissijaisen kalvauksen. Tuotanto on jatkunut yli kaksi vuotta ilman kenttävikoja.
Laatujärjestelmät – mitä etsiä messinginsorvauskumppanilta
Kaikki messinginsorvaustoimittajat eivät toimi samalla tasolla. Kun arvioit kumppania, pyydä asiakirjoja seuraavista asioista.
Sertifikaatit ja jäljitettävyys
ISO 9001:2015 on perusvaatimus jokaiselle vakavalle messingin sorvaustoimittajalle. Autoalan töissä IATF 16949:ää odotetaan yhä enemmän. Lääketieteellisten komponenttien osalta saatetaan vaatia ISO 13485. Täysi materiaalin jäljitettävyys – valmiin osan yhdistäminen takaisin messinkitangon lämpölukuun – ei ole neuvoteltavissa säännellyillä teollisuudenaloilla.
Prosessin tarkastusmahdollisuus
Luotettava toimittaja ei luota pelkästään lopputarkastukseen. Etsiä:
Prosessin mittaus: Laser- tai optinen mittaus tuotannon aikana, ei sen jälkeen.
SPC-valvonta: Tilastolliset prosessinohjauskaaviot kriittisille ulottuvuuksille.
Työkalun kulumisen hallinta: Suunnitellut terämuutokset kappalemäärän, ei käyttäjän harkinnan perusteella.
Toissijaiset toiminnot
monetmessinkiä kääntyvät osatvaativat lisäkäsittelyä. Parhaat toimittajat hoitavat nämä itse:
Pinnoitus: Nikkeli, tina, hopea tai kulta
Purseenpoisto: Lämpö tai mekaaninen
Asennus: Puristussovitus, stanssaus tai pujotus
Messingin sorvausosat – FAQ
Q1: Mitä eroa on C36000:n ja C2680:n messingillä sorvauksessa?
V: Ensisijainen ero on lyijypitoisuus ja työstettävyys. C36000 sisältää noin 3 % lyijyä, joka toimii sisäisenä voiteluaineena koneistuksen aikana. Tämä antaa sille 100 %:n työstettävyysindeksin – vertailuarvon, jota vastaan kaikki muut metallit mitataan. Se tuottaa lyhyitä, helposti hallittavia lastuja ja mahdollistaa suuremmat leikkausnopeudet, joten se on ensisijainen valinta monimutkaisten kierreosien, liittimien ja holkkien suuren volyymin tarkkuussorvaukseen. C2680 on lyijytön ja sisältää hieman enemmän kuparia (noin 65 %). Sen työstettävyys on noin 30 % C36000:sta, mikä tarkoittaa hitaampia leikkausnopeuksia ja pidempiä lastuja. C2680 tarjoaa kuitenkin huomattavasti paremman taipuisuuden, joten se sopii paremmin osiin, jotka vaativat koneistuksen jälkeistä muotoilua, taivutusta tai puristusta. Se on myös oikea valinta, kun lyijypitoisuus on minimoitava lainsäädännöllisistä tai lääketieteellisistä syistä. Nuote Metalsilla meillä on varastossa molempia laatuja ja voimme neuvoa oikean valinnan osan geometrian, tilavuuden ja loppukäyttövaatimusten perusteella.
Q2: Mitä toleransseja voidaan saavuttaa messingin CNC-sorvauksella?
V: Vakiomessinkiä kääntyvät osatsaavuttaa toleranssit ±0,05 mm ulkohalkaisijassa ja ±0,10 mm pituudessa. Tarkkuussovelluksissa pidämme rutiininomaisesti ±0,01 mm kriittisissä mitoissa. Saavutettavissa oleva toleranssi riippuu useista tekijöistä: osan koosta, geometriasta, materiaalilaadusta ja tilavuudesta. Pienemmät osat, joilla on yksinkertainen geometria, mahdollistavat tiukemmat toleranssit. Monimutkaiset osat, joissa on useita ominaisuuksia, ohuet seinät tai pitkät pituus-halkaisijasuhteet, ovat haastavampia. Sveitsin tyyppisille sorveille, joissa on prosessinaikainen mittaus, ±0,005 mm on saavutettavissa valituilla mitoilla. Suosittelemme, että toimitat yksityiskohtaisen piirustuksen, jossa on erityiset toleranssiviitteet kriittisille ominaisuuksille, sen sijaan, että soveltaisit kokonaistoleranssia koko osaan. Suunnittelutiimimme tarkistaa jokaisen piirustuksen ennen lainaamista ja merkitsee kaikki toleranssit, jotka saattavat vaatia toissijaisia toimintoja tai erikoistyökaluja.
Q3: Mikä on Nuote Metalsin messinkisorvausosien MOQ ja toimitusaika?
V: Normaali MOQ on 500 kappaletta mukautetuille sorvatuille osille, vaikka otamme pienempiä määriä prototyyppi- ja ensimmäisen tuotteen tilauksiin. Varastossa olevia messinkitankoja ja vakioliitinprofiileja voimme toimittaa alkaen 100 kappaletta. Toimitusaika riippuu materiaalin saatavuudesta ja osan monimutkaisuudesta. Tavallisille messinkilajeille (C36000, C2680) varastossa: 7–12 päivää tuotantomäärille 50 000 kappaleeseen asti. Mukautettu pinnoitus tai toissijaiset toiminnot: lisää 5–8 päivää. Uudet osat, jotka vaativat työkaluja tai ensimmäisen tuotteen tarkastusta: Odota yhteensä 15–25 päivää. Tarjoamme jokaiselle tarjoukselle kiinteän toimitusajan – ei epämääräisiä vaihteluväliä. Tarjoamme myös kiireellisiä palveluita kiireellisiin tarpeisiin. Jokainen lähetys sisältää täydellisen tarkastusraportin ja materiaalisertifioinnin.
Lähetä kysely
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö