Tuotteet
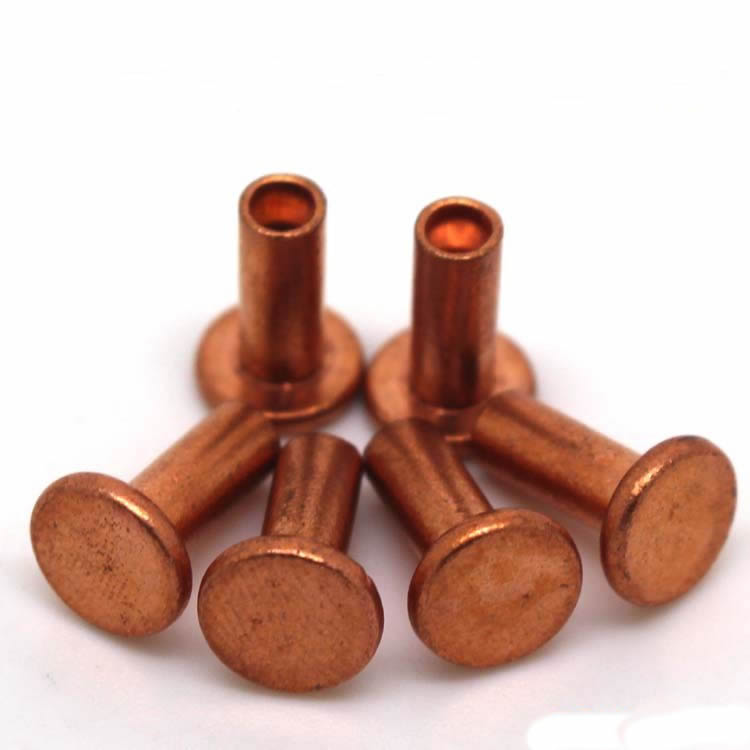
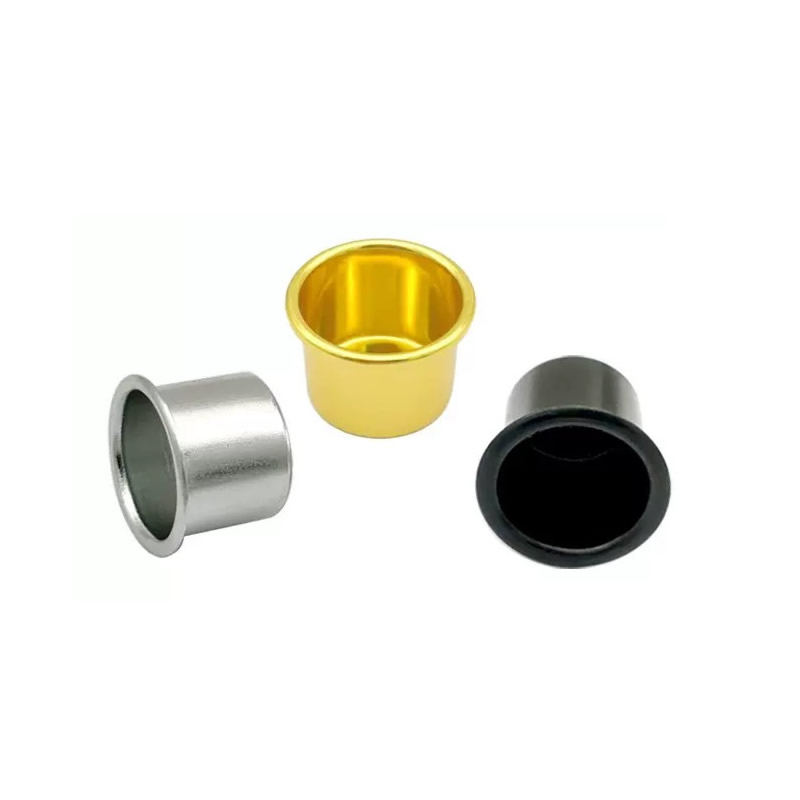
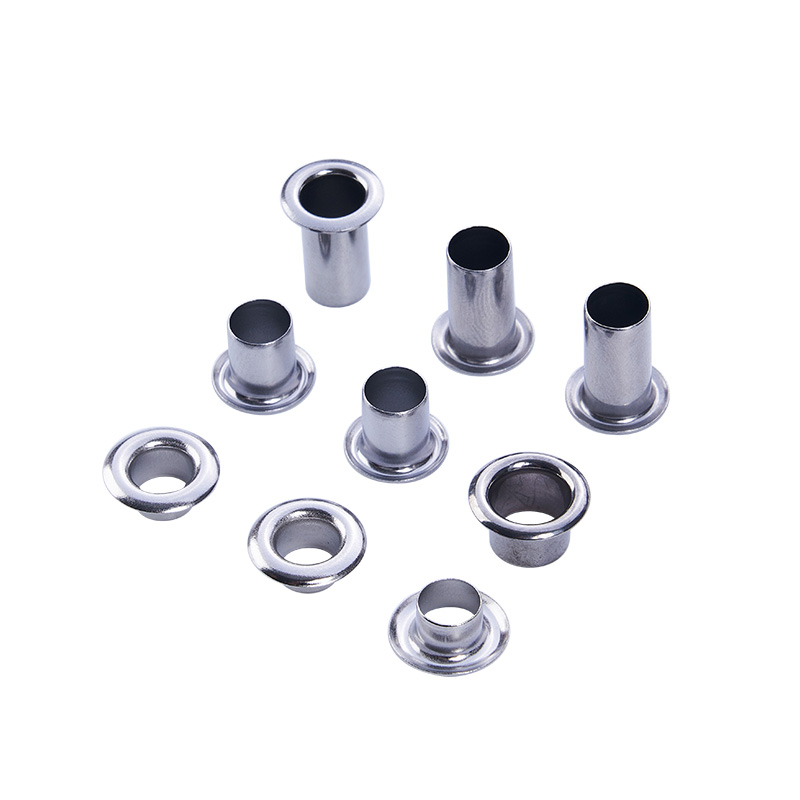
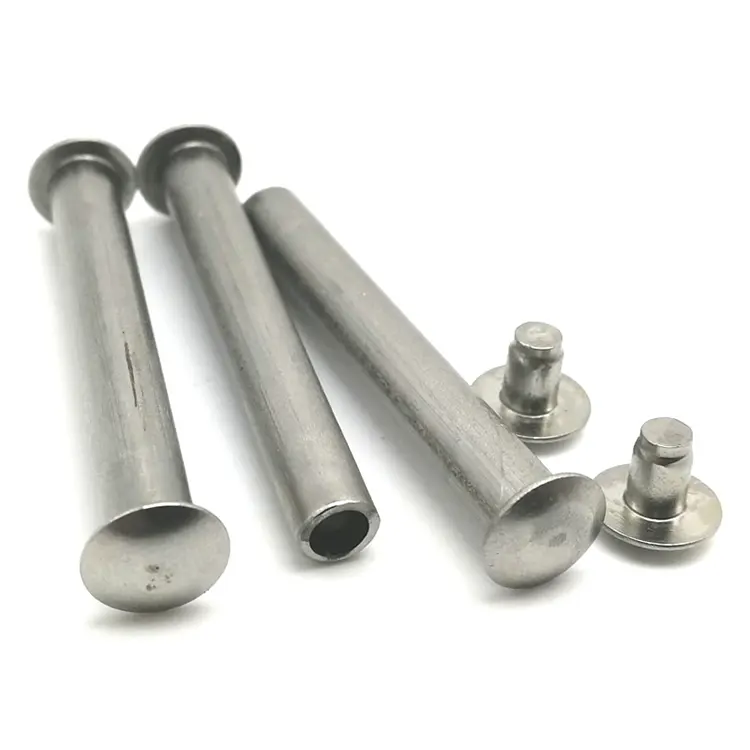
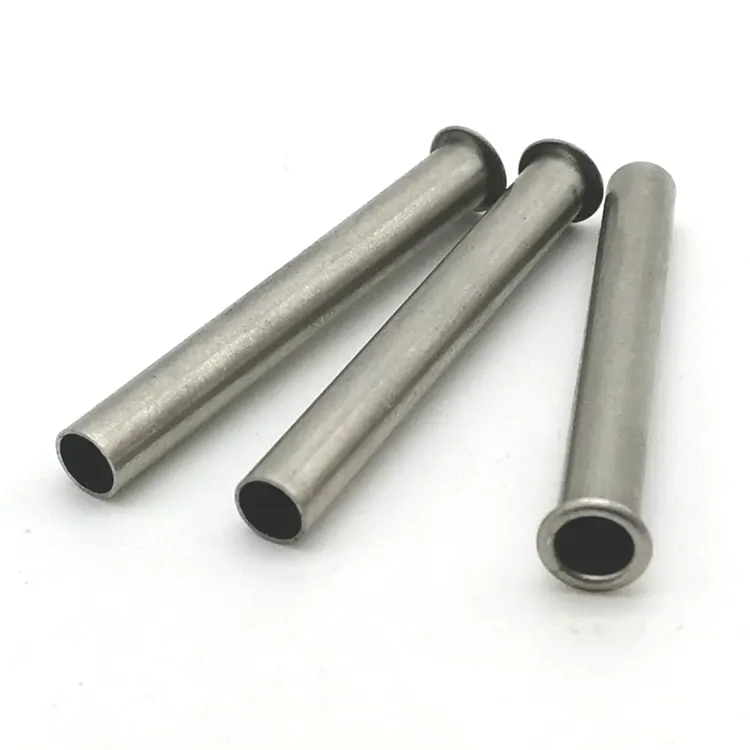
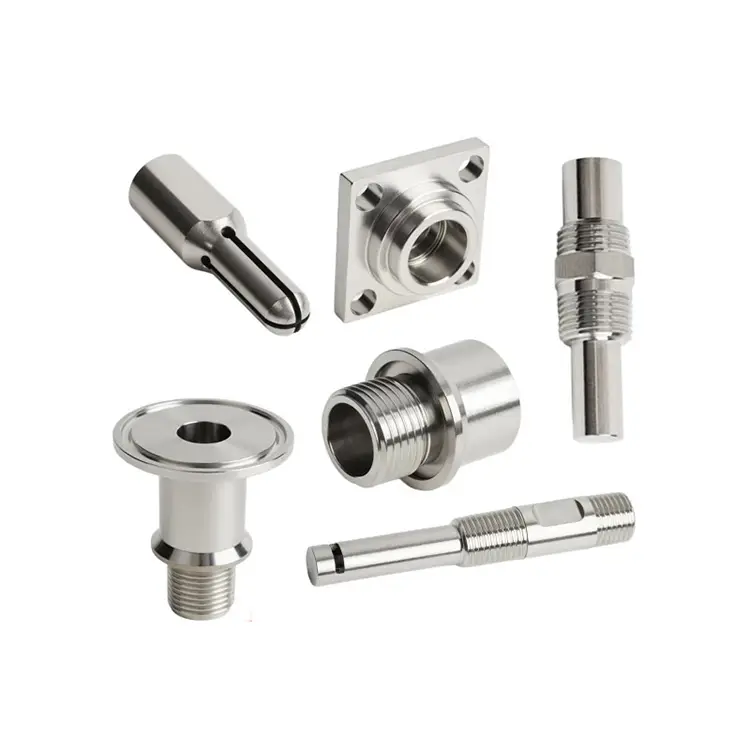
CNC sorvatut osat
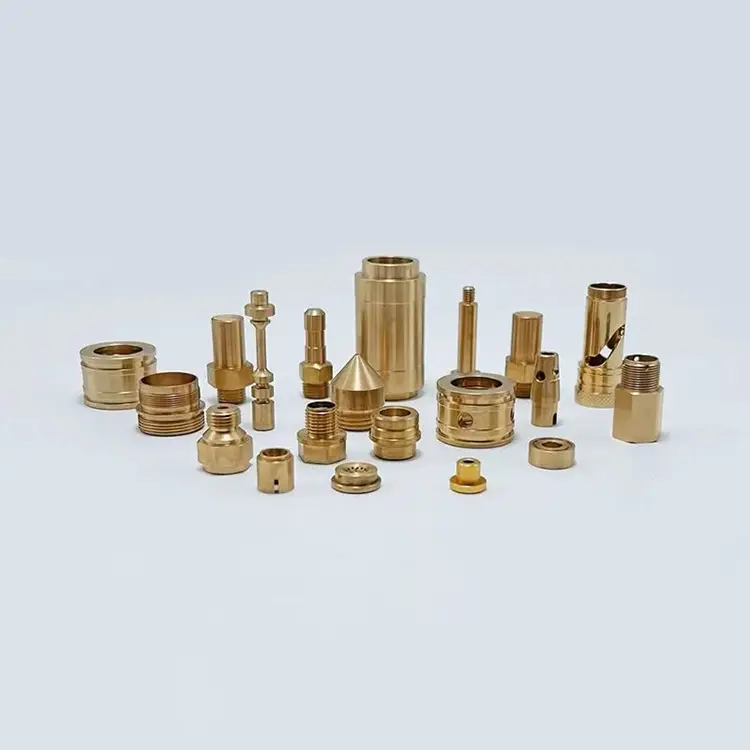
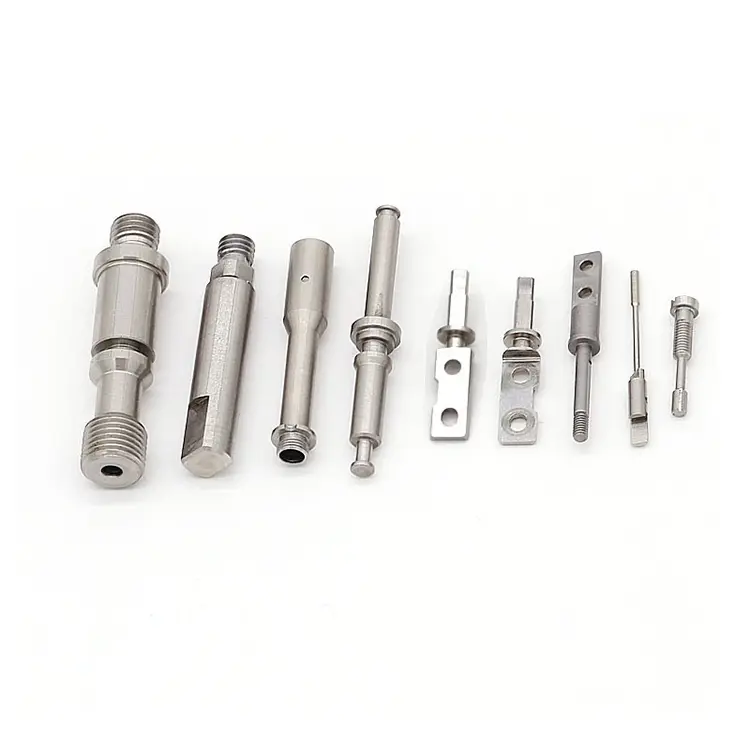
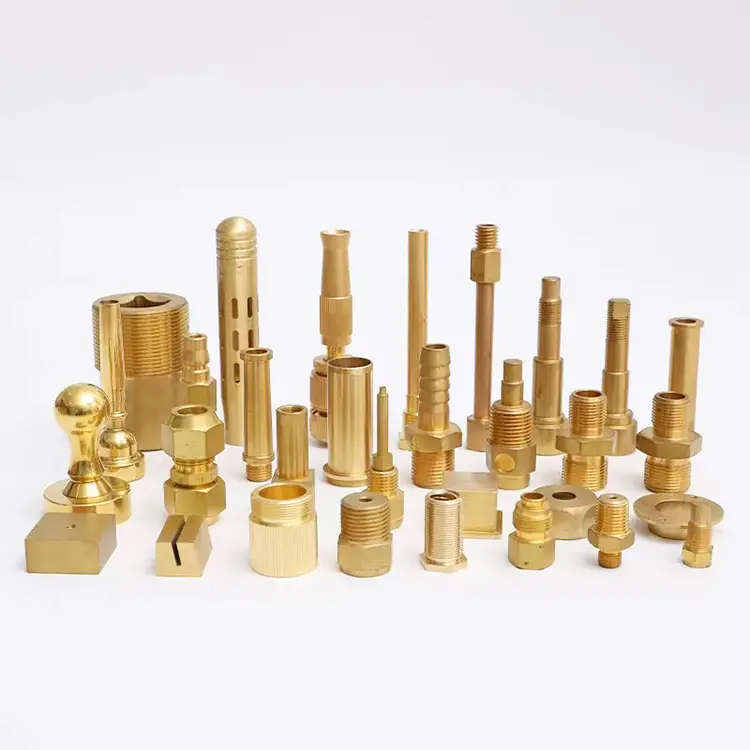
Nuote Metals valmistaa CNC-sorvattuja osia laajalle valikoimalle toimialoja – erittäin säännellyistä teollisuudenaloista, jotka luottavat Nuoteen johdonmukaisiin, vaativiin osiin, sellaisiin, jotka vaativat selkeän, erottuvan tuotetunnisteen. Kaikki sorvatut osat ovat erittäin tarkkoja ja hienoja pintakäsittelyllä.
Lähetä kysely
Tuotteen Kuvaus
CNC-sorvatut osat – nopein reitti tankosta valmiiksi komponentiksi
Jyrsintä luo muotoja. Kääntäminen luo sylintereitä. Ja yllättävän monet tarkkuuskomponentit – akselit, tapit, liittimet, holkit, venttiilikelat – ovat sylinterimäisiä. SiksiCNC sorvatut osatovat edelleen kustannustehokkain ja tehokkain tapa tuottaa niitä.
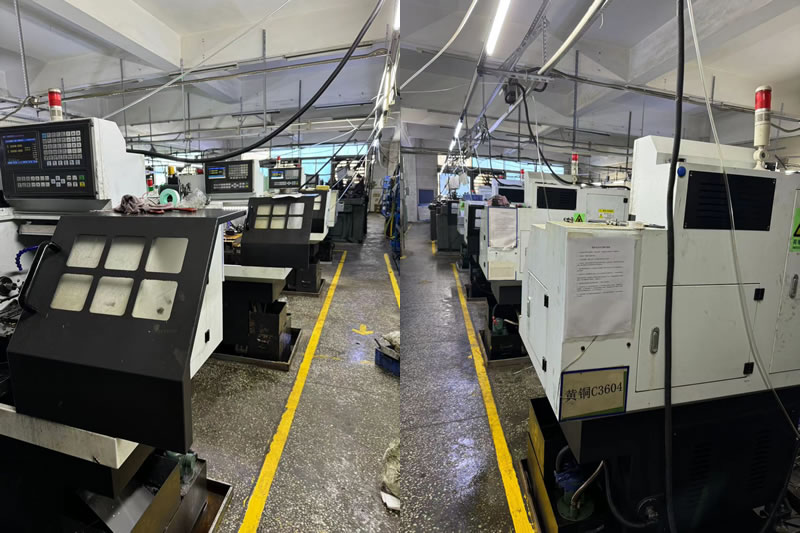
Nuote Metalsilla meillä on käytössä 30 sorvaukseen tarkoitettua tankosyöttöistä ja istukkasorvia. Mutta pelkkä nopeus ei ole tavoite. Tavoitteena on osa, joka täyttää toleranssin, pinnan viimeistelyn ja materiaalin eheyden – erä erän jälkeen. Tässä artikkelissa kerrotaan, miten ajattelemme kääntymisestä, mihin se sopii ja mitä odottaa, kun lähetät meille piirustuksen.
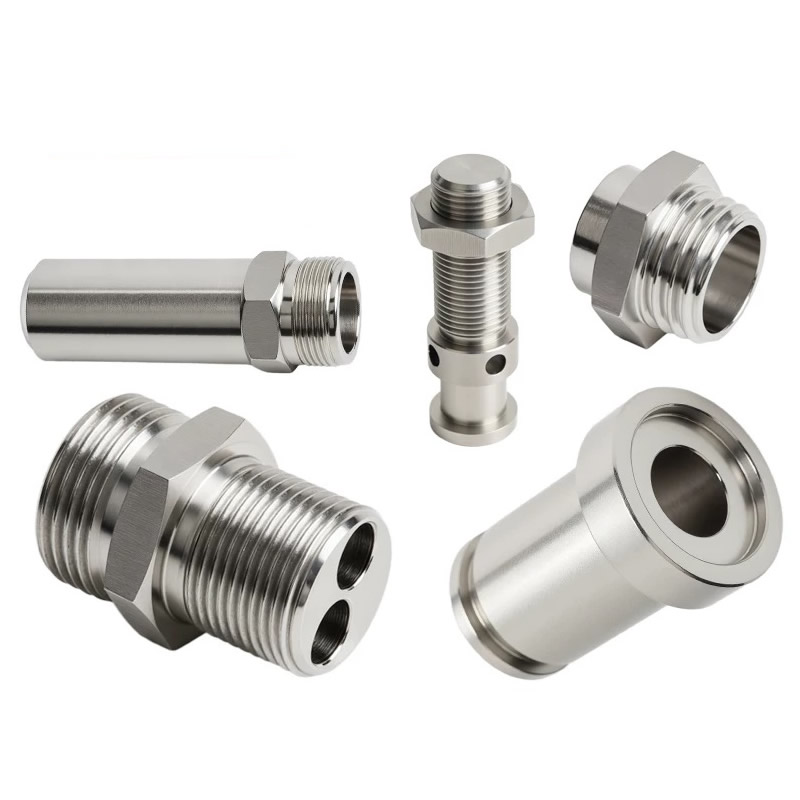
Mikä tekee kääntymisestä erilaista – ja nopeampaa
Kääntäminen pyörittää työkappaletta kiinteää leikkaustyökalua vasten. Jyrsintä pyörittää työkalua kiinteää työkappaletta vasten. Tämä yksittäinen ero muuttaa kaiken kustannusten, nopeuden ja tarkkuuden suhteen.
Miksi kääntäminen on nopeampaa:
- Baarisyöte:Suuren volyymin tuotannossa tankosyöttölaite työntää materiaalia karaan automaattisesti – ei manuaalista lastausta, ei seisokkeja osien välillä.
- Yhden pisteen leikkaus:Sorvaustyökalu tarttuu materiaaliin jatkuvasti ja poistaa nopeasti suuria määriä metallia.
- Tiukemmat toleranssit läpimitoissa:Sorvaus tuottaa luonnollisesti pyöreitä piirteitä, joilla on erinomainen samankeskisyys ja pintakäsittely.
- Ei monimutkaista työskentelyä:Holkki tai istukka pitää tankoa; osa putoaa, kun se on valmis.
Missä kääntyminen voittaa:
- Akselit, tapit, pultit, nastat
- Liittimet, adapterit, liittimet
- Holkit, holkit, välikkeet
- Venttiilikelat, männät, männät
- Mikä tahansa osa, jolla on ensisijainen lieriömäinen akseli
Missä jyrsintä voittaa:
- Prismaattiset muodot, joissa on tasaiset kasvot, taskut ja monimutkaiset ääriviivat
- Kotelot, kannakkeet, jakotukit
- Osat, joiden ensisijainen geometria ei ole pyörivä
Useimmat sorvatut osat tarvitsevat toissijaista jyrsintää - poikkireiät, litteet, urat. Siksi käytämme sekä sorvaus- että jyrsintälaitteita sekä 5-akselisia jyrsintäkeskuksia osille, jotka tarvitsevat molempia yhdessä asennuksessa.
Tyypilliset CNC-sorvatut osat – geometria ja sovellukset
Jos osasi sopii johonkin näistä kuvauksista, kääntäminen on todennäköisesti oikea prosessi:
Akselit ja tapit– Moottorit, toimilaitteet, hydraulisylinterit. Materiaalit: 1045, 4140, 304, 17-4 PH.
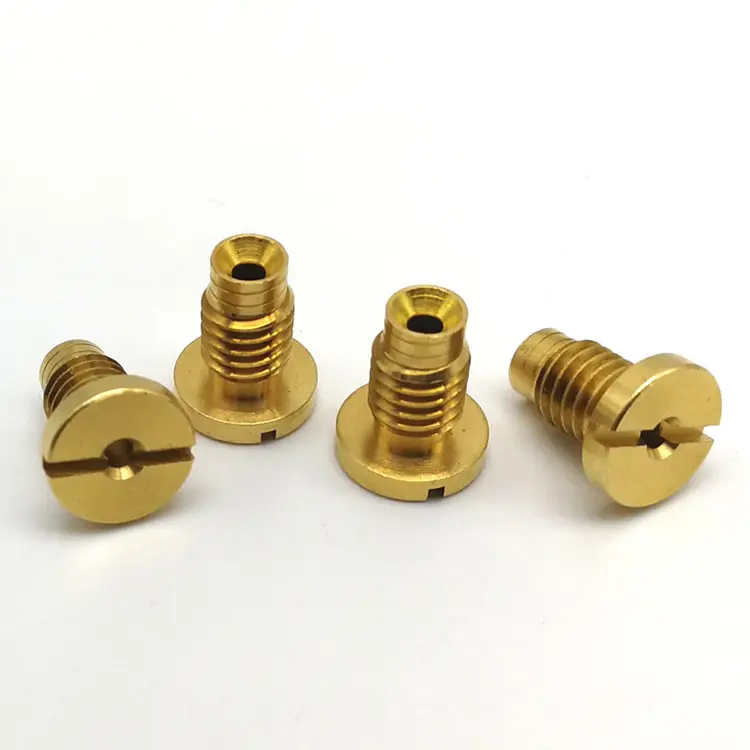
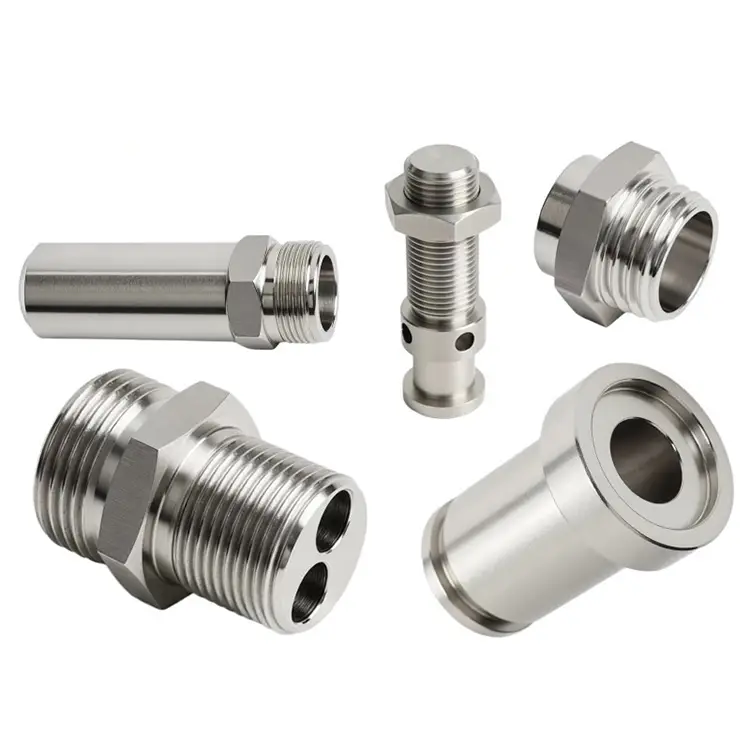
Liittimet ja adapterit– Nestejärjestelmät, sähköliittimet, pneumaattiset johdot. Materiaalit: messinki, kupari, ruostumaton, alumiini.
Holkit ja hihat– Laakerit, kulutuspinnat, kohdistusohjaimet. Materiaalit: pronssi, messinki, teräs, PTFE.
Venttiilin komponentit -Kelat, varret, istuimet, männät. Materiaalit: 4140, 17-4 PH, D2, ruostumaton.
Kiinnikkeet ja sisäosat– Kierretapit, mukautetut pultit, kierreliittimet. Materiaalit: hiiliteräs, seosteräs, ruostumaton.
Rullat ja pyörät– Kuljettimet, materiaalinkäsittely, painolaitteet. Materiaalit: teräs, alumiini, nylon, POM.
Mitä nämä osat jakavat:Ensisijainen lieriömäinen akseli, samankeskisyyden tarve ja tasaisen halkaisijan ja pinnan viimeistelyn vaatimus. Nämä ovat juuri ne ominaisuudet, jotka sorvaus tuottaa parhaiten.
Laitteet ja kapasiteetti – Tehokas baarisyöttötehoa varten
Nuote Metalsilla on sorvausosasto, joka on optimoitu sekä pienten erien tarkkuuteen että suuriin tuotantomääriin.
| Kyky | Erittely |
|---|---|
| Kääntöhalkaisija | 2 mm - 300 mm |
| Kääntöpituus | Jopa 750 mm |
| Toleranssi | ±0,005 mm (vakio), ±0,002 mm (tarkkuus) |
| Pinnan karheus | Ra 0,4 μm (vakio), Ra 0,2 μm (kiillotettu) |
| Tangon syöttökapasiteetti | 2 mm - 80 mm halkaisija |
| Karan nopeus | Jopa 6000 RPM |
| Live-työkalut | Ristireiät, tasot, raot yhdessä kokoonpanossa |
Materiaalit, joita kierrämme säännöllisesti:
- Hiiliteräs (1045, 1215, 12L14)
- Seostettu teräs (4140, 4340, 8620)
- Ruostumaton teräs (303, 304, 316, 17-4 PH)
- Alumiini (6061, 7075, 2024)
- Messinki (C36000, C26000)
- Kupari (C11000, C10200)
- Muovit (POM, PEEK, PTFE, nylon)
Äänenvoimakkuus:Prototyyppi (1–50 kpl), pienituotanto (50–5 000), suurtuotanto (5 000–500 000+).
Laadunvalvonta – mitä varmistamme jokaisessa CNC-sorvatussa osassa
Kääntäminen on nopeaa, mutta nopeus ilman tarkistusta on hukkaa. Jokainen erä valmistetaan dokumentoidun laatujärjestelmän mukaisesti:
Saapuvan materiaalin vahvistus:
- Myllytestitodistukset jokaiselle baarille.
- Omat kovuuden ja mikrorakenteen tarkastukset.
Prosessinaikainen seuranta:
- Ensimmäinen artikkelitarkastus (FAI) jokaiselle uudelle osanumerolle.
- Tilastollinen prosessinohjaus (SPC) kriittisillä halkaisijoilla.
- Työkalun kulumisen valvonta ja ajoitetut työkalun vaihdot ajautumisen estämiseksi.
Lopputarkastus:
- CMM-tarkastus monimutkaisille geometrioille.
- Optiset vertailulaitteet kierteiden ja profiilien tarkastukseen.
- Pinnankarheusmittarit Ra-validointiin.
- Täysi mittaraportti ja materiaalitodistus jokaisen lähetyksen mukana.
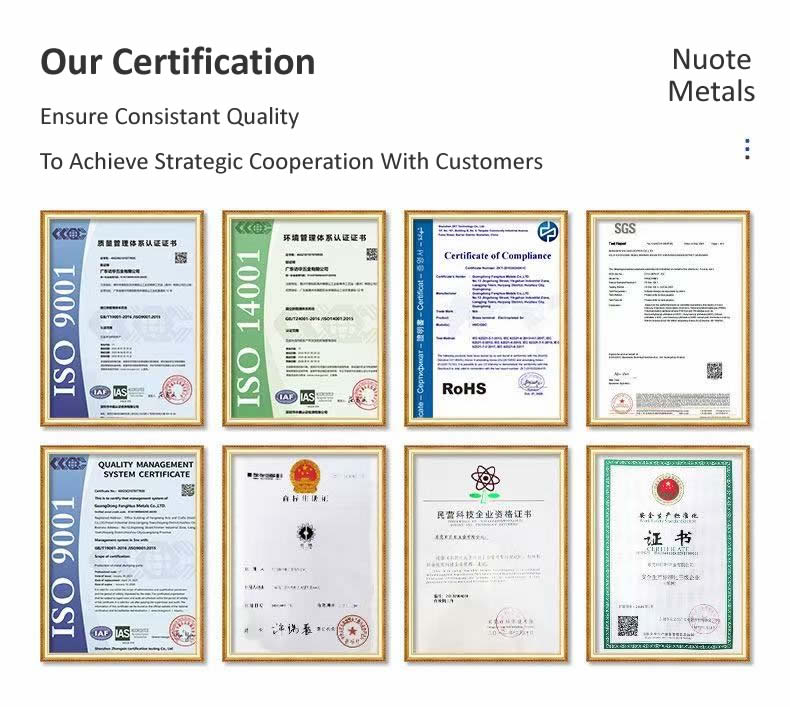
Sertifikaatit: ISO 9001:2015. RoHS- ja REACH-yhteensopivuus saatavilla. PPAP-dokumentaatio pyynnöstä.
Todellinen esimerkki – 17-4 PH ruostumaton venttiilikela
Pohjoisamerikkalainen hydraulilaitteiden valmistaja tarvitsi 17-4 PH ruostumattoman venttiilikelan, jonka halkaisija toleranssi oli 0,008 mm, samankeskisyys 0,005 mm ja 40-45 HRC lämpökäsittelyn jälkeen. Heidän edellinen toimittajansa ei pystynyt pitämään samankeskisyyttä kovettumisen jälkeen – kela oli 0,02 mm pyöreä.
Mitä teimme toisin:
- Koneistettu kela valmiiksi 5-akselisella jyrsintäkeskuksella – kaikki halkaisijat, urat ja ristireiät yhdessä kokoonpanossa.
- Käytetyt CBN-työkalut lopulliseen viimeistelyyn lämpökäsittelyn jälkeen.
- Todennettu samankeskisyys Talyrondilla ennen ja jälkeen kovettumisen.
- Toimitettu 3 500 kappaletta ilman hylkäämistä. Asiakas poisti toissijaisen hionnan ja lyhensi toimitusaikaa 10 päivällä.
Usein kysyttyjä kysymyksiä sorvatuista CNC-osista
Q1: Mitä eroa on CNC-sorvauksen ja CNC-jyrsinnän välillä?
V: CNC-sorvaus pyörittää työkappaletta samalla kun kiinteä työkalu leikkaa sitä – paras lieriömäisille osille. CNC-jyrsintä pyörittää työkalua työkappaleen pysyessä paikallaan – paras prismaattisille osille, joissa on litteät pinnat ja taskut. monetCNC sorvatut osatvaativat myös toissijaista jyrsintää poikkirei'ille tai tasoille. Nuote Metalsilla on käytössä molempien tyyppisten laitteiden lisäksi 5-akseliset jyrsintäkeskukset, jotka yhdistävät sorvauksen ja jyrsinnän samassa kokoonpanossa.
Q2: Mitä toleransseja voit pitää käännetyistä osista?
V: Vakiotoleranssimme on ±0,005 mm, ja tarkkuus on ±0,002 mm kriittisten halkaisijoiden kohdalla. Samakeskeisyys ja pyöreys voidaan pitää 0,005 mm tai paremmin. Saavutettava toleranssi riippuu materiaalista, osan pituuden ja halkaisijan suhteesta ja ominaisuuden tyypistä. Lämpökäsitellyille osille suosittelemme toleranssien määrittämistä lämpökäsittelyn tai hionnan jälkeen. Nuote Metals tarkistaa jokaisen piirustuksen ja antaa DFM-palautteen ennen tilauksen tekemistä.
Q3: Voitko kääntää osia tankovarastosta ristikkäisrei'illä ja kierteillä?
V: Kyllä. Sorvemme on varustettu jännitteellisellä työkalulla ja tankosyöttölaitteilla, joiden avulla voimme porata ristikkäisiä reikiä, jyrsiä ja katkaista kierteitä samassa kokoonpanossa kuin sorvaus. Tämä eliminoi toissijaiset toiminnot, lyhentää läpimenoaikaa ja parantaa ominaisuuksien välistä samankeskisyyttä. Monimutkaisissa geometrioissa käytämme 5-akselisia jyrsintäkeskuksia, jotka koneistavat osan valmiina yhdellä kokoonpanolla.
Hot Tags: CNC-sorvatut osat,Kiina CNC-sorvatut osat
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.

X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö