Tuotteet
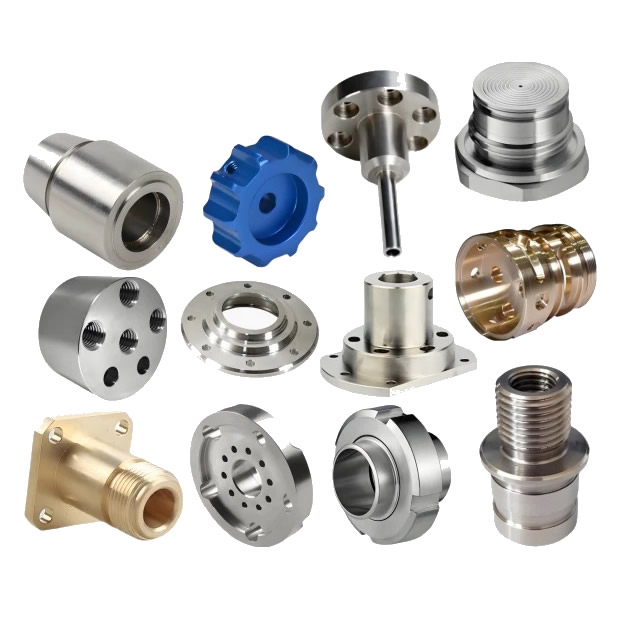
CNC-tarkkuussorvatut osat
Tarkkuussorvattua osaa ei tehdä tarkastamalla sitä tarkemmin, vaan korjaamalla prosessia osan ollessa vielä koneessa. Lämpöryömintä ja työkalun kuluminen muuttavat mittaa erän aikana; offline-tarkastus löytää ajautumisen osien valmistuksen jälkeen. Nuote Metals valmistaa CNC-tarkkuussorvattuja osia Kiinassa prosessinaikaisilla mittauksilla ja suljetun silmukan kompensoinnilla – mittaamalla sorvilla ja säätämällä offsetin ennen seuraavaa osaa. ±0,002 mm kriittisillä halkaisijalla.
Lähetä kysely
Tuotteen Kuvaus
CNC-tarkkuussorvatut osat – Korjaus tapahtuu koneessa, ei tarkastushuoneessa
Tarkasti sorvattu osa arvioidaan usein tarkastusraportin perusteella – CMM-tulokset, pyöreyskäyrä, pinnan viimeistely. Mutta tarkastusraportti on post mortem. Se kertoo, mitä osa mitattiin valmistuksen jälkeen. Se ei kerro, onko prosessi korjattu, kun osa oli vielä koneessa.
CNC-tarkkuussorvattuja osia ei määritetä piirustuksen tiukemmilla toleransseilla – ne määritellään prosessiohjauksella, joka pitää kyseiset toleranssit koko erässä. Lämpöryömintä siirtää halkaisijaa 0,005 mm ensimmäisen tuotantotunnin aikana. Työkalun kuluminen siirtää sitä vielä 0,005 mm seuraavan tuhannen osan aikana. Jos prosessia ei korjata, osa ajautuu toleranssin ulkopuolelle - ja tarkastusraportti havaitsee sen, kun erä on romutettu.
Nuote Metalsilla valmistamme CNC-tarkkuussorvausosia, joissa on prosessinaikainen mittaus ja suljetun silmukan kompensointi. Tämä artikkeli kattaa kaksi ajautumislähdettä, kompensointimenetelmän ja mitä on tarkistettava ennen tarkkuussorvatun osan hyväksymistä.
Kaksi ajautumislähdettä – lämpökasvu ja työkalujen kuluminen
Tarkkuuskäännös ajautuu kahdesta syystä – ja molemmat ovat ennustettavissa, mitattavissa ja korjattavissa.
| Drift Source | Mitä tapahtuu | Tyypillinen magnitudi | Korjausmenetelmä |
|---|---|---|---|
| Terminen kasvu | Kara ja työkappale laajenevat koneen lämmetessä | 0,005–0,015 mm ensimmäisen tunnin aikana | Lämpötila-anturi + offset-kompensointi |
| Työkalujen kuluminen | Kierrä reunat sisään, leikkausvoima nousee | 0,003–0,010 mm yli 1 000 osasta | Prosessin mittaus + offset päivitys |
Terminen kasvuon ensimmäisen tunnin ongelma. Karan laakerit kuumenevat, kuularuuvi laajenee ja työkappale kasvaa imeessään leikkauslämpöä. 50 mm:n halkaisija voi kasvaa 0,01 mm ensimmäisen tunnin aikana – tarpeeksi ylittääkseen ±0,005 mm:n toleranssin. Kasvu ei ole satunnaista - se seuraa lämpötilakäyrää. Mittaamme karan ja työkappaleen lämpötila-antureilla ja kompensoimme CNC:tä - työkalun rata siirtyy koneen lämmetessä.
Työkalujen kuluminenon pitkän aikavälin ongelma. Terän reuna pyöristyy vähitellen – leikkausvoima nousee, työkappale taipuu enemmän ja halkaisija ajautuu. Kulunut sisäosa voi siirtää halkaisijaa 0,01 mm 1 000 osan yli. Kuluminen ei näy käyttäjälle – se näkyy mittauksessa. Mittaamme osan kesken ja päivitämme työkalun siirtymän, kun halkaisija lähestyy ohjausrajaa – ennen kuin se menee toleranssin ulkopuolelle.
vartenCNC-tarkkuussorvatut osat, ajautuminen ei ole vika – se on kompensoitava muuttuja. Toimittaja, joka tarkastaa erän jälkeen, havaitsee ajautumisen; toimittaja, joka mittaa prosessin aikana, korjaa sen.
Prosessin mittaus – mittaus sorvissa, ei tarkastushuoneessa
Prosessinaikainen mittaus on ero korjauksen ja havaitsemisen välillä. Mittari asennetaan sorviin – tai osa mitataan kosketuspäällä – ja tulos syötetään takaisin CNC:hen ennen seuraavan osan leikkaamista.
Miten se toimii:
- Tornin kosketusanturi (Renishaw OMP40) – mittaa halkaisijan viimeistelyn jälkeen ennen osan katkaisua.
- In-process-mittari (Marposs M110) – paksuustyyppinen mittari, joka koskettaa osaa koneistuksen aikana ja lähettää halkaisijan CNC:hen.
- Suljetun silmukan kompensointi – CNC vertaa mitattua halkaisijaa kohteeseen ja päivittää työkalun siirtymän seuraavaa osaa varten.
Mitä se korjaa:
- Lämpöryömintä – offset päivittyy koneen lämmetessä.
- Työkalun kuluminen – offset päivitetään terän kuluessa.
- Material variation – a harder bar deflects more; offset kompensoi.
Mitä se ei korjaa:
- Kulunut karalaakeri – mittari mittaa tulosta, ei syytä.
- Taivutettu tanko – mittari mittaa halkaisijaa, ei suoruutta.
Tarkkuussorvattujen CNC-osien kohdalla prosessinaikainen mittari ei korvaa CMM:ää, vaan se täydentää. Mittari korjaa prosessin; CMM tarkistaa osan.
Vakioviite: Mittatoleranssit noudattavat standardeja ISO 2768-mK ja ISO 1101, ellei tiukempaa huomiotekstiä ole määritetty. Cpk on laskettu ISO 22514 -standardin mukaan.
Laitteet ja kapasiteetti
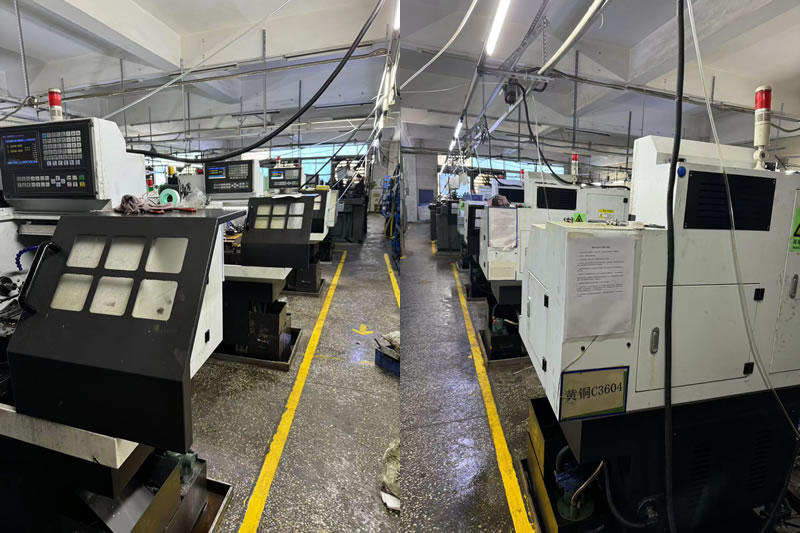
Nuote Metalsilla on tarkkuussorvauskenno, jossa on prosessinaikainen mittaus jokaisessa sorvissa.
- CNC-sorvit (Haas ST-20Y, Okuma Genos L) – tankosyöttö jopa 80mm, istukka jopa 300mm.
- Kosketusanturit (Renishaw OMP40) – halkaisijan ja pituuden mittaus viimeistelyn jälkeen.
- Prosessin aikana olevat mittarit (Marposs M110) – jatkuva halkaisijamittaus suuritilavuuksisista osista.
- CMM (Zeiss Contura 7/10/6) – lopputarkastus, kiinnitetty työstöpisteeseen.
- Lämpötila-anturit – kara ja työkappale, jotka syöttävät kompensointimallia.
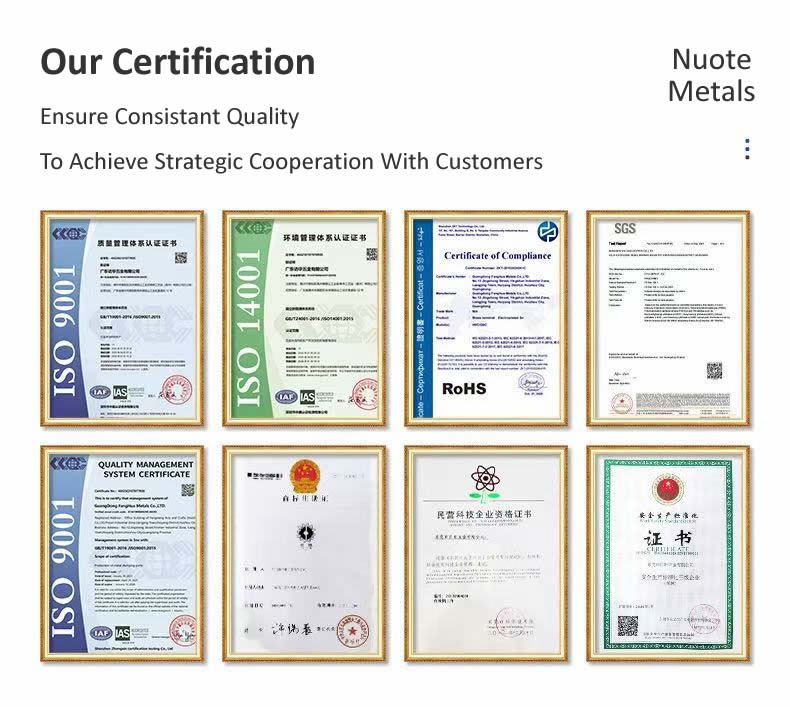
Sertifiointi:ISO 9001:2015 (sertifikaatti saatavilla pyynnöstä). Vuotuinen kapasiteetti: 3 miljoonaa tarkkuussorvattua osaa hydrauli-, lääketieteellinen- ja autoturvaohjelmia varten. Cpk ≥1,33 kriittisillä halkaisijoilla prosessinaikaisella mittauksella; Cpk ≥1,67 100 %:n mittauksella ja hitaammin syklillä.
Rajoitus:Prosessinaikainen mittaus on validoitu halkaisijoille ≥ 3 mm ja pituuksille ≤ 150 mm. Alle 3 mm mittapään kosketin taivuttaa osaa – sen sijaan käytetään optista mittausta. 150 mm:n yläpuolella osa taipuu keskipisteiden välillä - mittari mittaa taipuman, ei halkaisijaa.
Todellinen esimerkki – Cpk nostettu 1,0:sta 1,5:een prosessinaikaisella kompensaatiolla
Saksalainen hydraulilaitteiden valmistaja tarvitsi tarkasti sorvatun venttiilikelan – halkaisija 20 mm, toleranssi ±0,003 mm, Cpk ≥1,33. Heidän edellinen toimittajansa tarkasti erän jälkeen – Cpk oli 1,0 ja 2 % osista oli toleranssin ulkopuolella.
Mitä teimme toisin:
- Renishaw-kosketuspää asennettiin sorviin - mitattiin halkaisija viimeistelyn jälkeen, joka 10. osa.
- Käytetty lämpökompensointi – poikkeama päivitettiin karan lämmetessä lämpötila-anturin perusteella.
- Päivitettiin työkalun siirtymä, kun halkaisija lähestyi ohjausrajaa – ennen kuin osa poikkesi toleranssista.
- Vahvistettiin viimeinen erä Zeiss Contura CMM -Cpk 1.52:lla.
Oppitunti, jonka saimme:Tarkkuussorvausohjelmamme alussa luotimme offline-CMM-näytteenottoon 50 000 kappaleen erässä. Ensimmäisen tunnin lämpöpoikkeama muutti halkaisijaa 0,008 mm – 2 % erästä oli toleranssin ulkopuolella, ja se oli työstettävä uudelleen omalla kustannuksellamme. Siitä lähtien jokainen osa, jonka toleranssi on pienempi kuin ±0,005 mm, on ajettu prosessin aikana tapahtuvalla mittauksella – ei offline-näytteenotolla.
Rajoitus:Prosessin sisäinen anturi lisää 4 sekuntia mittausta kohden – 30 sekunnin jaksossa, mikä merkitsee 13 %:n lisäystä jaksoaikaan. Suuren volyymin osissa prosessinaikainen mittari (Marposs) on nopeampi, mutta se vaatii erillisen mittapään jokaiselle halkaisijalle.
Toimitettu 50 000 kelaa, joissa ei ole toleranssin ulkopuolisia osia. Tämä on se, mitä CNC-tarkkuussorvattujen osien tulisi tuottaa: ei vain osa, joka mittaa oikein CMM:ssä, vaan prosessi, joka korjaa itsensä ennen osan ajautumista – koska mittari on sorvissa, ei tarkastushuoneessa.
Usein kysytyt kysymykset
Q1: Lisääkö prosessinaikainen mittaus syklin aikaa?
V: Kyllä – kosketusanturi lisää 3–5 sekuntia mittausta kohden; prosessinaikainen mittari lisää 1–2 sekuntia. 30 sekunnin jaksolla se on 3–13 % lisäys. Mutta lisäyksen kompensoi romun vähennys – erästä, joka olisi romutettu 2 % toleranssin ulkopuolella, tulee 0 %. Tarkkuussorvattujen CNC-osien, joissa on tiukat toleranssit, kokonaiskustannukset ovat pienemmät prosessinaikaisella mittauksella – ei korkeammalla.
Q2: Milloin tarkkuussorvattujen osien prosessinaikainen mittaus on tarpeen?
V: Kun toleranssi on ±0,005 mm tai tiukempi, kun erä on tarpeeksi pitkä, jotta työkalun kuluminen vaikuttaa (yli 500 osaa), tai kun materiaali vaihtelee tangosta toiseen. Lyhyille erille, joissa on löysät toleranssit, offline-CMM-näytteenotto riittää. CNC-tarkkuussorvausosissa hydraulisissa, lääketieteellisissä tai autojen turvallisuussovelluksissa prosessinaikainen mittaus on vakio – ei vaihtoehto.
Q3: Voitko toimittaa Cpk-tiedot lähetyksen mukana?
V: Kyllä. Jokaisen tarkkuussorvauksen erän mukana toimitetaan kriittisten halkaisijoiden Cpk-raportti – laskettu prosessin aikana olevista mittatiedoista ja tarkistettu CMM:llä. Raportti sisältää ohjauskaaviot, työkalun kulumistiedot ja lämpökompensaatiolokin. CNC-tarkkuussorvattujen osien osalta säännellyillä aloilla Cpk-raportti on osa PPAP-pakettia.
Kysymys 4: Voitko antaa DFM-palautetta siitä, tarvitseeko osani prosessinaikaista mittausta?
V: Kyllä. Lähetä piirustus toleranssin, erän koon ja materiaalin kanssa. Suunnittelutiimimme arvioi ajautumisriskin ja varmistaa, oikeuttavatko toleranssit ja erän pituus prosessin sisäisen mittauksen tekemiseen vai riittääkö offline CMM-näytteenotto. Jos toleranssi on tiukempi kuin ryömintä, suosittelemme mittausmenetelmää ennen lainaamista – ei ensimmäisen erän epäonnistumisen jälkeen.
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö