Tuotteet
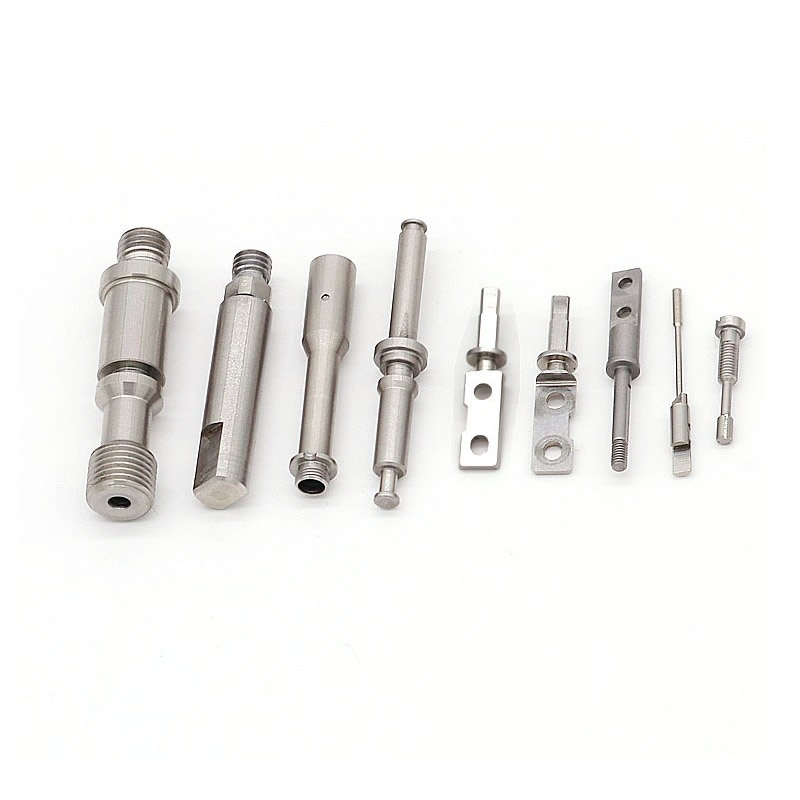
CNC koneistetut komponentit
CNC-koneistettu komponentti valmistetaan harvoin yhdellä koneella. Se sorvataan, jyrsitään ja hiotaan - ja joka kerta kun se liikkuu, peruspiste voi siirtyä. Nuote Metals valmistaa CNC-koneistettuja komponentteja Kiinassa yhdellä peruspisteellä, joka määritetään ensimmäisessä käyttökerrassa ja viitataan jokaisessa myöhemmässä toiminnossa – sorvaus, jyrsintä, hionta ja tarkastus. ±0,005 mm kriittisissä ominaisuuksissa.
Lähetä kysely
Tuotteen Kuvaus
CNC-koneistetut komponentit – peruspisteen on kestettävä jokainen operaatio
CNC-koneistettu komponentti ei ole yksitoiminen osa. Se on sekvenssi: sorvataan sorvin päällä, jyrsitään työstökeskuksessa, hiotaan hiomakoneella, tarkastetaan CMM:llä. Jokainen toimenpide poistaa materiaalia, muuttaa jännitystilaa ja lisää vaihtelua. Ja joka kerta kun komponentti kiristetään uudelleen, peruspiste voi siirtyä – sorvauksen jälkeen samankeskinen poraus on 0,02 mm irti jyrsinnän jälkeen, jyrsinnän jälkeen tasainen pinta on 0,01 mm vääntynyt hionnan jälkeen.
CNC-koneistetut komponentit arvioidaan sen perusteella, ovatko ominaisuudet kohdakkain jokaisen toimenpiteen jälkeen – ei vain ensimmäisen. Peruspiste on lanka, joka pitää sarjan koossa. Jos peruspiste siirtyy, ominaisuudet eivät kohdista ja komponentti ei koota – vaikka jokainen yksittäinen toimenpide täyttäisi toleranssinsa.
Nuote Metalsilla valmistamme CNC-koneistettuja komponentteja yhdellä peruspisteellä, joka määritetään ensimmäisessä käyttökerrassa ja viitataan jokaisessa seuraavassa työssä. Tämä artikkeli kattaa usean prosessin haasteen, peruspisteen ohjausmenetelmän ja mitä tulee tarkistaa ennen komponentin hyväksymistä.
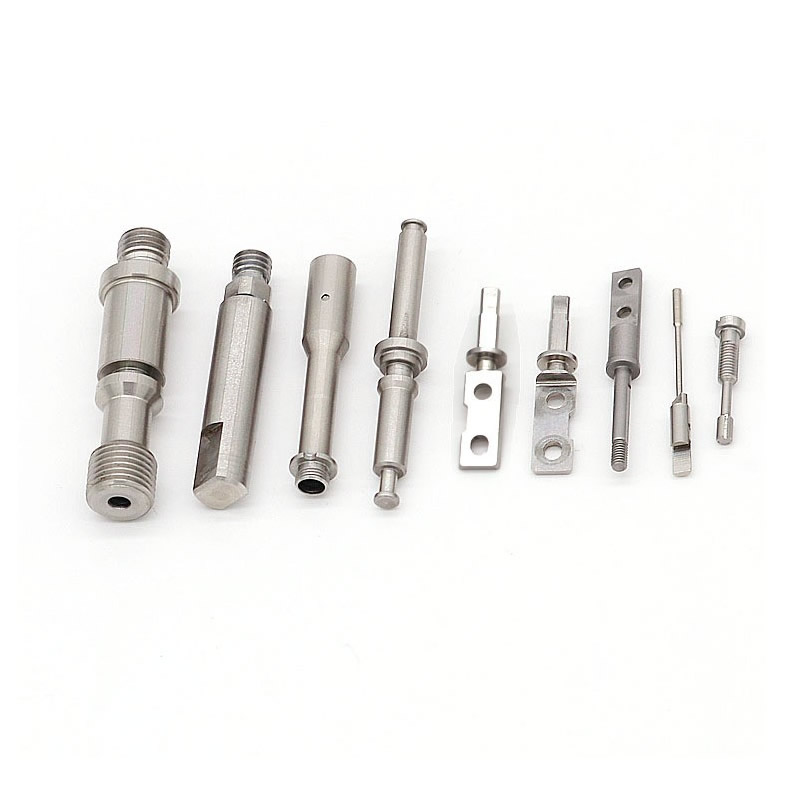
Multi-Process Challenge – Kun komponentit menettävät kohdistuksensa
Sorvausta, jyrsintää ja hiomista vaativa komponentti kulkee vähintään kolmen koneen ja kolmen asennuksen läpi. Jokainen asetus on mahdollisuus peruspisteelle siirtyä.
| Toiminta | Tyypillinen Datum | Riski, jos peruspiste muuttuu | Vaikutus komponenttiin |
|---|---|---|---|
| Kääntäminen | Kasvot ja reikä | Poraus ei ole samankeskinen kasvojen suhteen | Vastaakseli juuttuu tai vuotaa |
| Jyrsintä | Kääntyneet kasvot ja reikä | Poikkireikä ei ole kohdistettu poraukseen | Tappi ei mene sisään tai menee sisään kulmassa |
| Hionta | Kääntyneet kasvot ja reikä | Maan halkaisija ei ole samankeskinen porauksen kanssa | Laakeri loppuu, tärinä |
| Tarkastus | Piirustus datum | Ominaisuudet mitattuna eri alkuperästä | Hyvät osat hylätty, huonot osat hyväksytty |
Riski ei ole minkään yksittäisen toimenpiteen toleranssi, vaan toimintojen välinen suhde.Poraus, joka on ±0,01 mm sorvauksen jälkeen, on edelleen ±0,01 mm jyrsinnän jälkeen – jos peruspiste on sama. Mutta jos jyrsintälaite viittaa ulkohalkaisijaan reiän sijaan, poikkireiän sijainti siirtyy OD-toleranssin verran - ja komponentti epäonnistuu.
CNC-koneistettujen komponenttien peruspiste ei ole piirustusmuodollisuus – se on fyysinen referenssi, joka on säilytettävä ensimmäisestä leikkauksesta lopputarkastukseen.
Yksi peruspiste, jokainen operaatio – kuinka ohjaamme sekvenssiä
Määritämme peruspisteen ensimmäisessä operaatiossa – tyypillisesti sorvatun pinnan ja porauksen – ja viittaamme samaan peruspisteeseen jokaisessa seuraavassa operaatiossa. Kiinnitin on suunniteltu peruspisteen ympärille, ei kätevän kiinnityspinnan ympärille.
Kääntäminen: Pinta ja poraus työstetään samassa kokoonpanossa – poraus on oletuksena samankeskinen pintaan nähden. Tämä on datam.
Jyrsintä: Kiinnike kiinnittyy käännetylle pinnalle ja sijoittuu poraukseen. Poikittaisreiät ja tasot on koneistettu suhteessa poraukseen - ei ulkohalkaisijaan. Jos ulkoreikä ei ole pyöreä, poikkireikä on edelleen kohdistettu poraukseen.
Hionta: Kiinnitin kiinnittyy samaan pintaan ja sijoittuu samaan reikään. Maaläpimitta on samankeskinen reiän suhteen – ei edellisen ulkohalkaisijan suhteen.
Tarkastus: CMM-kiinnikkeet samaan pintaan ja poraukseen. Ominaisuudet mitataan samasta lähtökohdasta kuin koneistuksessa, ei kätevältä pinnalta.
Miksi tällä on merkitystä:Komponentti, jonka ulkopinnan toleranssi on 0,02 mm ja poikkireiän asennon toleranssi 0,01 mm, voidaan silti koota – jos poikkireikään viitataan poraukseen. OD-toleranssi ei pinoudu reiän ristiin. Peruspiste katkaisee pinon.
Vakioviite:Nollapistekäytäntö noudattaa standardeja ASME Y14.5 ja ISO 5459. Mittatoleranssit noudattavat standardeja ISO 2768-mK, ellei tiukempaa huomiotekstiä ole määritelty.
Laitteet, jotka mahdollistavat yhden peruspisteen koneistuksen
Yhden peruspisteen koneistus ei ole pelkkä prosessisuunnitelma – se vaatii laitteita, jotka voivat pitää peruspisteen eri toiminnoissa.
5-akseliset jyrsintäkeskukset(DMG MORI NHX 5000, Mazak Integrex): Sorvaa ja jyrsintä yhdessä kokoonpanossa – peruspiste ei koskaan poistu istukasta. Komponenteissa, joissa on poikkireiät, tasot ja sorvatut ominaisuudet, jyrsintäsorvauskeskus eliminoi siirron sorvin ja työstökeskuksen välillä.
CNC-sorvit jännitteellisellä työkalulla(Haas ST-20Y, Okuma Genos L): Käännä, rajaa reikä ja napauta samassa kokoonpanossa – peruspiste asetetaan etupuolelle ja poraukseen, ja poikkireikä koneistetaan suhteessa siihen ilman uudelleenkiinnitystä.
CMM skannausanturilla(Zeiss Contura 7/10/6): Kiinnikkeet samaan peruspisteeseen, jota käytetään koneistuksessa – tarkastus vahvistaa ominaisuuksien välisen suhteen, ei vain yksittäisten mittojen.
Prosessin mittaus:Kriittisten ominaisuuksien osalta mittari on suunniteltu peruspisteen – reiän tai pinnan – ympärille, joten mittaus kuvastaa kokoonpanon tilaa, ei kätevää kiinnityspintaa.
CNC-koneistetuille komponenteille laite ei ole luettelo koneista – se on järjestelmä, joka säilyttää peruspisteen ensimmäisestä leikkauksesta lopputarkastukseen.
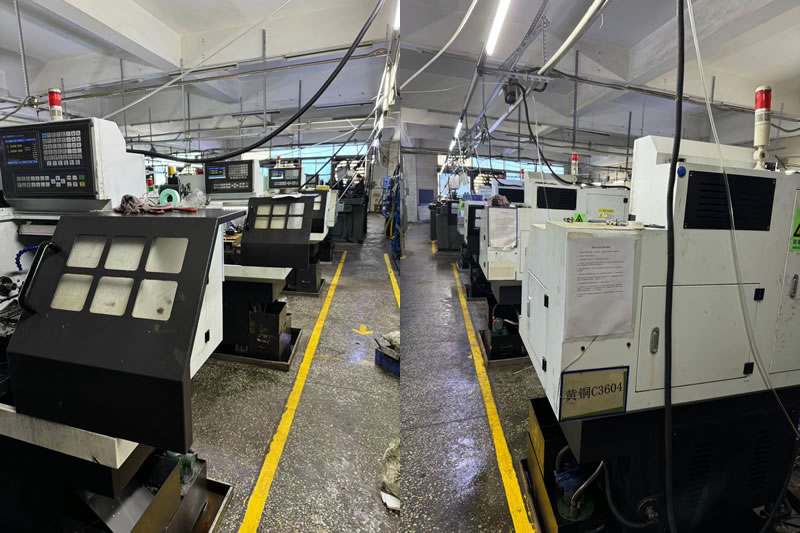
Todellinen esimerkki – Poikkireiän kohdistus tallennettu yhdellä peruspisteellä
Saksalainen hydraulilaitteiden valmistaja tarvitsi 4140 venttiilirungon, jossa oli sorvattu reikä, jyrsitty asennuspinta ja neljä poikkireikää. Ristireiät oli sijoitettava 0,02 mm:n päähän reiän keskiviivasta. Heidän edellinen toimittajansa käänsi rungon ja jyrsi sitten poikkireiät, jotka viittaavat ulkohalkaisijaan – poikkireiän asento vaihteli 0,06 mm, ja 9 % komponenteista epäonnistui kokoamisessa.
Mitä teimme toisin:
- Asetettiin poraus peruspisteeksi sorvauksessa – koneistettiin poraus ja pinta yhdessä kokoonpanossa.
- Jyrsi poikittaisreiät 5-akselisella jyrsintäkeskipisteellä - komponentti ei koskaan poistunut istukasta, ja poikkireiät työstettiin suhteessa poraukseen.
- Maadoita poraus lämpökäsittelyn jälkeen käyttämällä samaa porauksen perusarvoa – samankeskisyys säilyi.
- Varmistettu poikkireiän asento Zeiss Contura CMM -laitteessa – kiinnitetty porauspisteeseen, ei ulkokuoreen.
- Toimitettu 1 200 komponenttia ilman kokoonpanovirheitä.
Oppitunti, jonka saimme:Moniprosessiohjelmamme alussa meillä oli erä, jossa hiomateline viittasi eri pintaan kuin kääntöteline – 3 % komponenteista epäonnistui samankeskisyydessä. Tämä erä työstettiin uudelleen meidän kustannuksellamme, ja olemme sittemmin tehneet datapisteen siirron tarkistuslistasta pakollisen vaiheen ennen kuin moniprosessityö alkaa.
Rajoitus:Tämä yhden peruspisteen lähestymistapa on validoitu komponenteille, joissa poraukseen pääsee kiinnittämistä varten jokaisessa työvaiheessa. Komponenttien, joissa on sisäisiä ominaisuuksia, joita ei voida käyttää kokoonpanon jälkeen, peruspiste saattaa olla tarpeen siirtää ja pino arvioida uudelleen.
Tämä on mitä CNC-koneistettujen komponenttien tulee toimittaa:ei vain komponenttia, joka täyttää jokaisen toiminnon toleranssin, vaan komponentin, jonka ominaisuudet ovat kohdakkain, koska peruspiste säilytettiin – ei palauteta jokaisessa asennuksessa.
Usein kysytyt kysymykset
Kysymys 1: Miksi yhdellä peruspisteellä on merkitystä moniprosessissa CNC-koneistetuissa komponenteissa?
V: Koska joka kerta kun komponentti kiinnitetään uudelleen, peruspiste voi siirtyä. Sorvauksen jälkeen samankeskinen poraus voi olla 0,02 mm irti jyrsinnän jälkeen – jos jyrsintälaite viittaa ulkohalkaisijaan reiän sijaan. Yksi peruspiste – joka määritetään ensimmäisessä operaatiossa ja johon viitataan jokaisessa myöhemmässä toiminnossa – rikkoo toleranssipinon. Ominaisuudet kohdistetaan, koska ne on mitattu samasta origosta, ei siksi, että jokainen toiminto sattui täyttämään oman toleranssinsa.
Q2: Voitko koneistaa komponentin valmiina yhdellä asennuksella?
V: Monille komponenteille kyllä – 5-akselisessa jyrsintäkeskiössä. Sorvaus, jyrsintä, ristireiät ja kierteet koneistetaan ilman uudelleenkiinnitystä, eikä peruspiste koskaan poistu istukasta. Komponenttien, jotka vaativat lämpökäsittelyä tai hiontaa koneistuksen jälkeen, peruspiste siirretään hiomalaitteeseen, mutta se on sama peruspiste, ei uusi. Tavoitteena on minimoida datan siirtojen määrä, ei poistaa niitä hinnalla millä hyvänsä.
Kysymys 3: Kuinka varmistat, että perustieto säilyi operaatioissa?
V: Kiinnitämme komponentin samaan peruspisteeseen, jota käytetään koneistuksessa – sorvattuun pintaan ja poraukseen – ja mittaamme kriittiset ominaisuudet CMM:llä. Jos poikkireiän sijainti on toleranssin sisällä porauksesta mitattuna, peruspiste säilytettiin. Jos se on toleranssin sisällä mitattuna ulkoreiästä, mutta poissa reiästä mitattuna, peruspiste menetettiin – ja komponentti saattaa epäonnistua kokoonpanossa.
Q4: Lisääkö yhden peruspisteen ohjaus komponentin kustannuksia?
V: Se lisää kustannuksia kiinnitys- ja tarkastusaikaan – kiinnikkeet on suunniteltava peruspisteen ympärille ja CMM on kiinnitettävä samalla tavalla. Mutta se vähentää kokoonpanokustannuksia – vähemmän komponentteja hylätään, vähemmän työstetään uudelleen ja kokoonpanolinja ei pysähdy. CNC-koneistetuille komponenteille, joissa on useita kohdistettavia ominaisuuksia, kokonaiskustannukset ovat alhaisemmat yhden peruspisteen ohjauksessa – ei korkeammat. Tarjoamme kustannuserittelyn, joka näyttää kiinnitys- ja tarkastuskustannukset odotettavissa olevaa kokoonpanoromua vastaan.
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö