Tuotteet
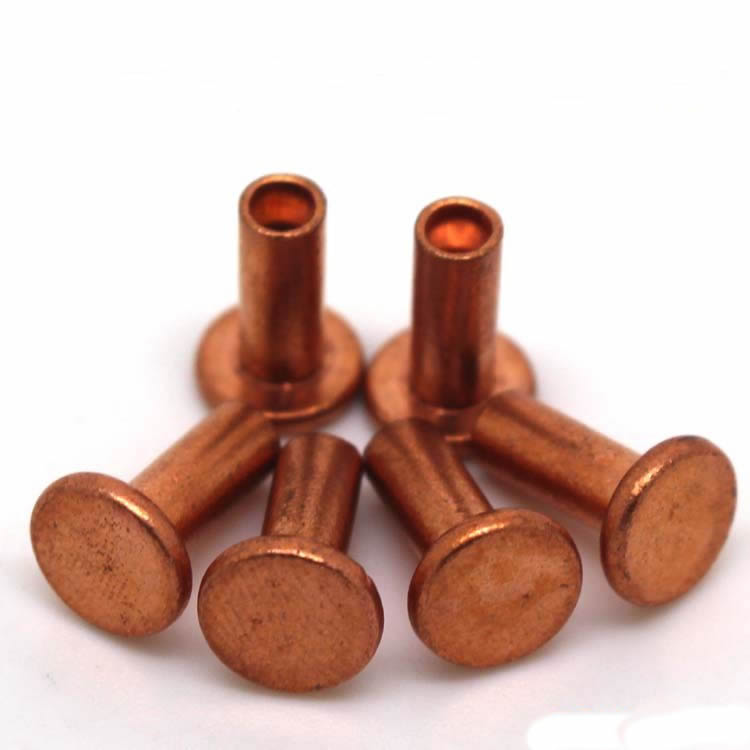
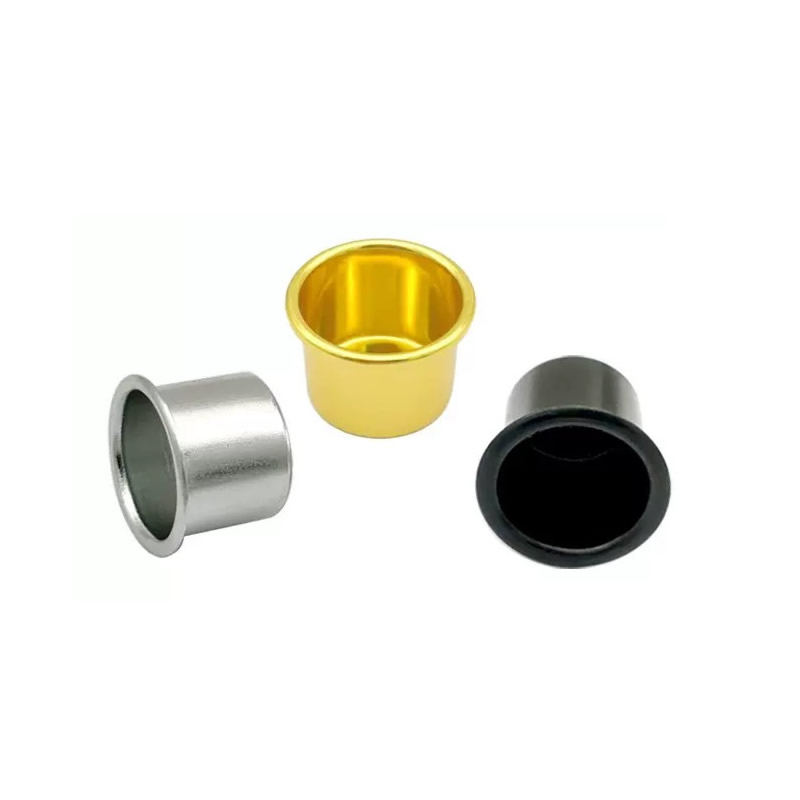
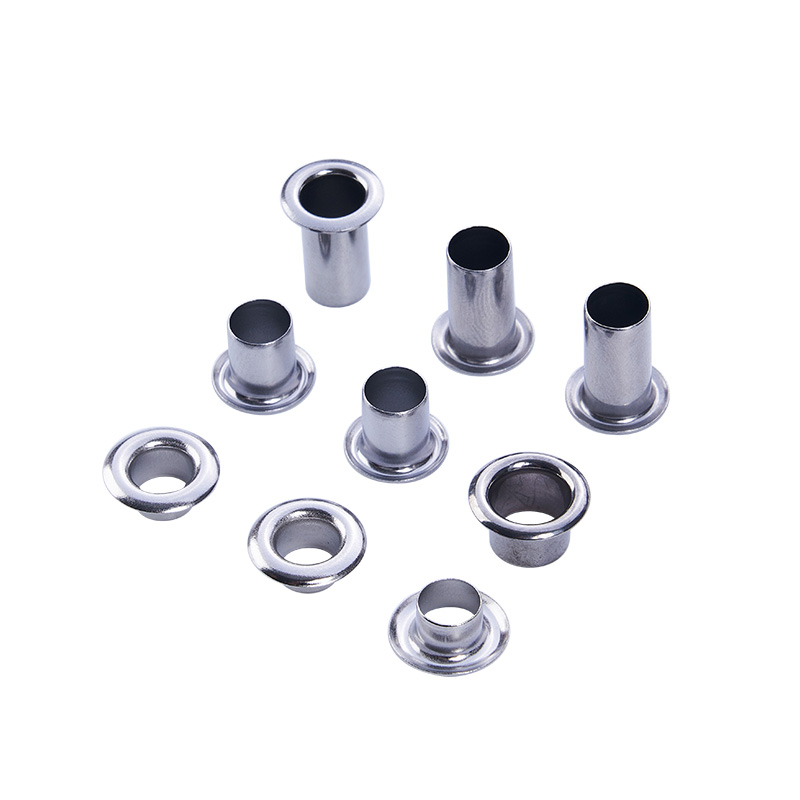
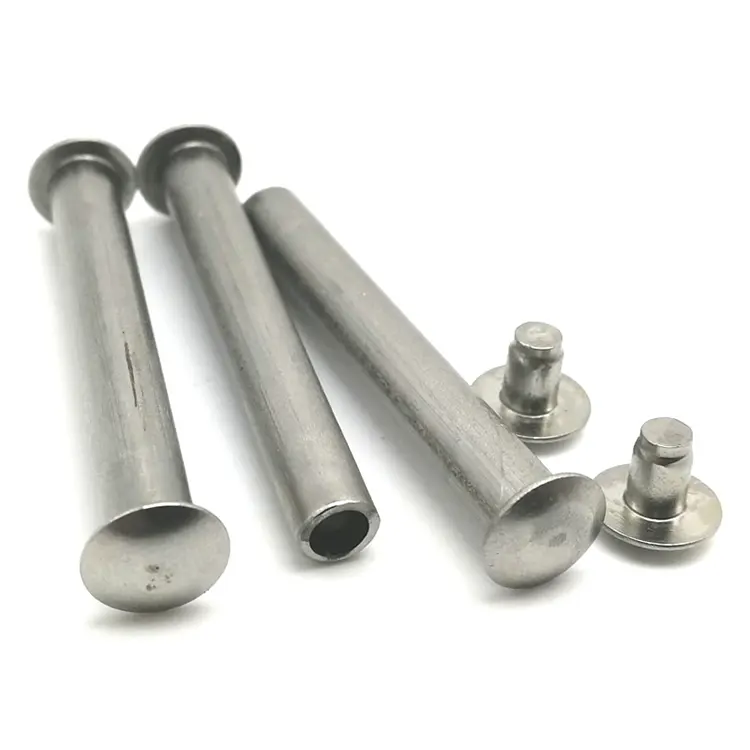
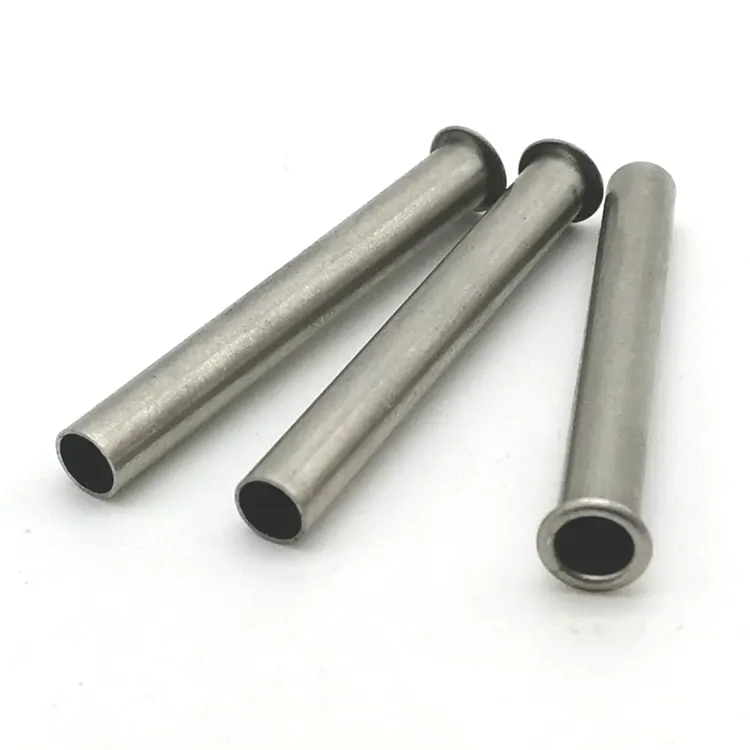
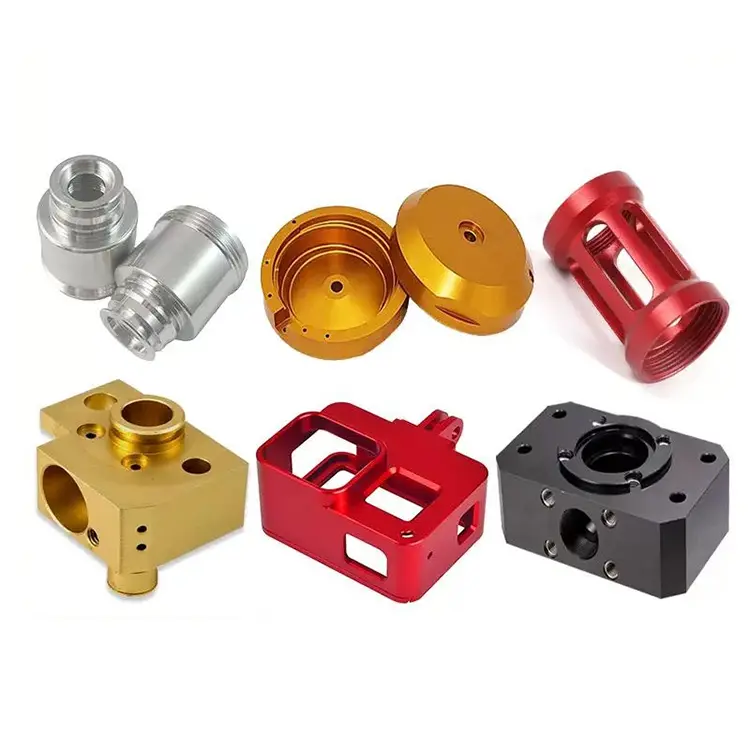
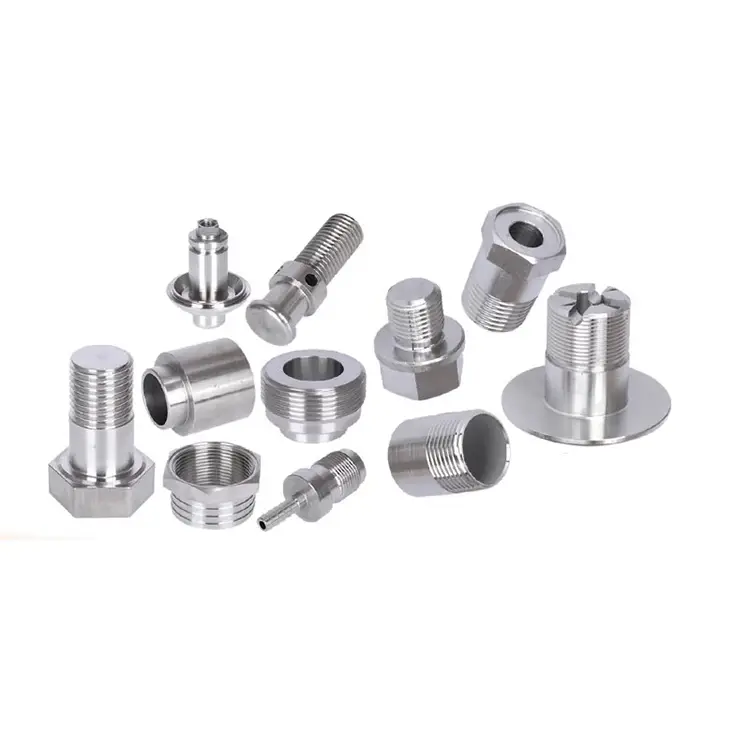
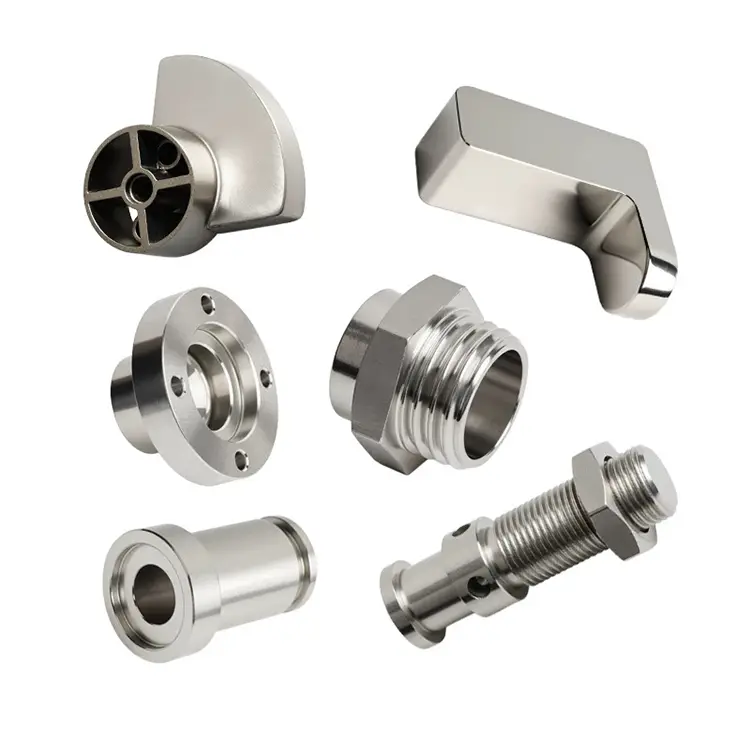
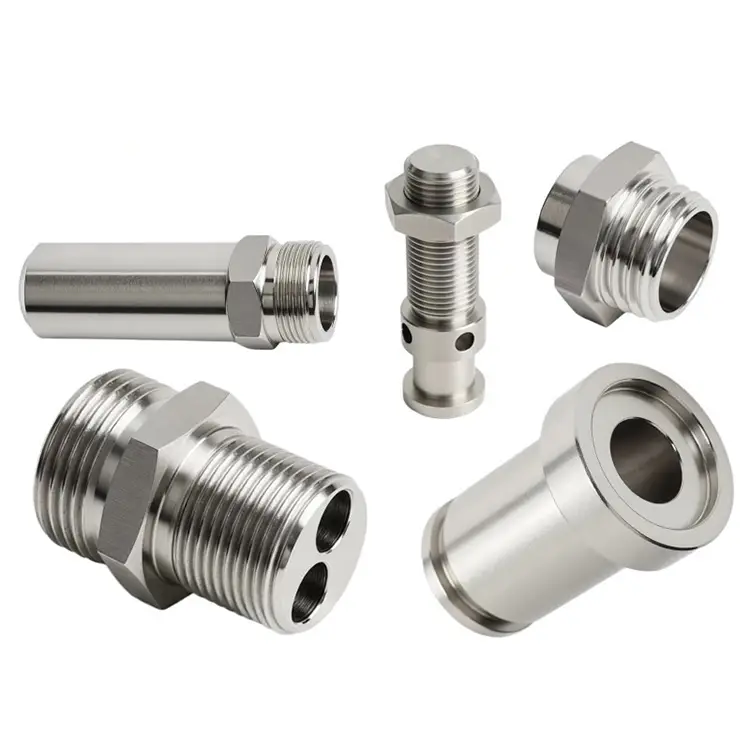
Alumiiniset sorvausosat
Nuote Metals valmistaa ja toimittaa erilaisia räätälöityjä CNC-alumiinin sorvausosia Kiinassa ja tarjoaa alumiinin työstöpalveluita. Meillä on kehittyneitä CNC-sorvaus- ja jyrsinkoneita tarjotaksemme yhden luukun koneistusratkaisuja.
Lähetä kysely
Tuotteen Kuvaus
Alumiini on yleisessä käytössä eniten koneistettava metalli. Se leikkaa nopeasti, tuottaa lyhyitä lastuja ja vaatii vähemmän työkalujen kulumista kuin teräs tai ruostumaton teräs. Siksi monet kaupat pitävät alumiinia aloittelijan materiaalina – helppo lainata, helppo käyttää.
Mutta tarkkuuttaAlumiiniset sorvausosateivät ole yksinkertaisia. Alumiinin pehmeys aiheuttaa purseita, joita on vaikea poistaa. Sen alhainen jäykkyys tarkoittaa, että ohutseinäiset osat taipuvat puristuspaineen vaikutuksesta. Sen korkea lämpölaajeneminen tarkoittaa, että mitat voivat vaihdella koneistuksen ja tarkastuksen välillä. Ja sen pinta tahriutuu tai naarmuuntuu helposti – kosmeettinen vika, josta tulee anodisoitujen tai tiivistettyjen pintojen toimintahäiriö.
Nuote Metals machines aluminum differently. Käsittelemme sitä tarkkuusmateriaalina, emme hyödykkeenä. Jokainen osa saa työkalut, jäähdytysnesteen ja tarkastusprotokollat, jotka on suunniteltu alumiinin erityiskäyttäytymiseen.
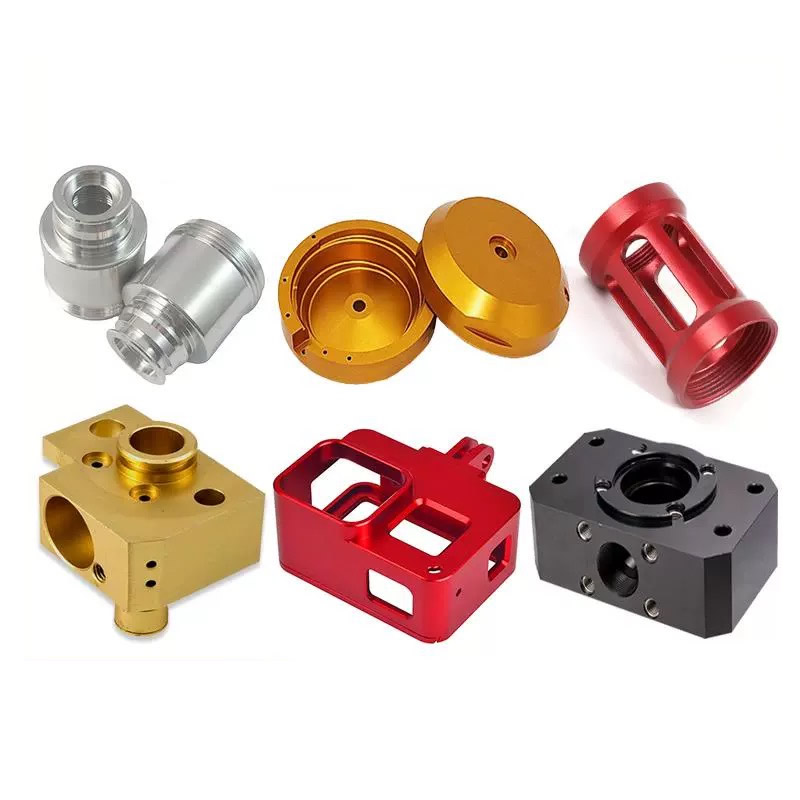
Kolme piilotettua ongelmaa alumiinin sorvauksessa
1. Purseen muodostuminen reunoihin ja kierteisiin.
Alumiinin sorvausosat sitkeät, naruiset purseet, jotka tarttuvat osaan. Normaali jäysteenpoisto jättää huomiotta sisäiset reunat, ristireiät ja kierteen juuret. Anodisoiduissa osissa kiinni jääneistä purseista tulee näkyviä vikoja. Pintojen tiivistämiseen ne aiheuttavat vuotoja. Käytämme kontrolloituja syöttönopeuksia ja työkalun geometriaa purseen muodostumisen minimoimiseksi lähteessä, sitten lämpöjäysteenpoistoa tai hiontavirtausviimeistelyä sisäisten ominaisuuksien osalta, joihin käsityökalut eivät pääse käsiksi.
2. Ohutseinämäinen taipuma kiinnityksen alla.
Alumiinin alhainen kimmokerroin (69 GPa vs. 200 GPa teräkselle) tarkoittaa, että ohutseinäiset osat deformoituvat istukan paineessa. Seinä, joka on kooltaan 0,5 mm, voi puristua 0,1 mm kääntämisen aikana ja joustaa sitten takaisin vapauttamisen jälkeen. Käytämme osan ulkohalkaisijaan koneistettuja pehmeitä leukoja, matalapainekiinnitystä ja tukirenkaita ohutseinämäisille osille. Kriittisten osien osalta tarkistamme seinämän paksuuden ultraäänimittarilla koneistuksen jälkeen.
3. Lämpölaajenemisen ajautuminen.
Alumiini laajenee 23 μm/m·°C – noin kaksi kertaa enemmän kuin teräs. 100mm osa voi kasvaa 0,05mm 20°C lämpötilan muutoksella. Lämpötilakontrolloidussa tarkastushuoneessa osa kutistuu takaisin – mutta jos konepaja on lämpimämpi, mitta voi näyttää toleranssin ulkopuolella. Liota osat huoneenlämpöön ennen lopputarkastusta ja käytämme lämpötilakompensoitua mittausta kriittisiin ominaisuuksiin.
Koneistamme alumiiniseokset – ja mihin jokainen on tarkoitettu
| Metalliseos | Koneistettavuus | Vahvuus | Korroosionkestävyys | Paras sovellus |
|---|---|---|---|---|
| 6061-T6 | Erinomainen | Keskitaso (310 MPa) | Hyvä | Yleiskäyttöinen, kannakkeet, kotelot |
| 7075-T6 | Hyvä | Korkea (570 MPa) | Kohtalainen | Ilmailu, erittäin luja rakenne |
| 2024-T4 | Reilu | Korkea (470 MPa) | Huono (vaatii pinnoituksen) | Lentokoneiden varusteet, väsymiskriittinen |
| 5052-H32 | Hyvä | Matala (230 MPa) | Erinomainen (merellinen) | Meri-, kemian-, ulkoilu |
| 6082-T6 | Erinomainen | Keskitaso (340 MPa) | Hyvä | Eurooppalainen vastine 6061 |
| 2011 | Erinomainen | Kohtalainen | Huono | Nopea sorvaus, liittimet |
Huomautus 7075 vs. 6061: 7075 tarjoaa lähes kaksinkertaisen lujuuden 6061:een, mutta se on kalliimpi, vähemmän korroosionkestävä ja alttiimpi jännityskorroosiohalkeilulle. Useimmille yleiskäyttöisille sorvatuille osille 6061-T6 on paras lujuuden, työstettävyyden ja kustannusten tasapaino. Autamme asiakkaita valitsemaan kuormitusvaatimusten, ympäristön ja budjetin perusteella – ei vain sen, mitä varastossa on.
Alumiininen kääntölinjamme – suunniteltu tarkkuuteen ja tilavuuteen
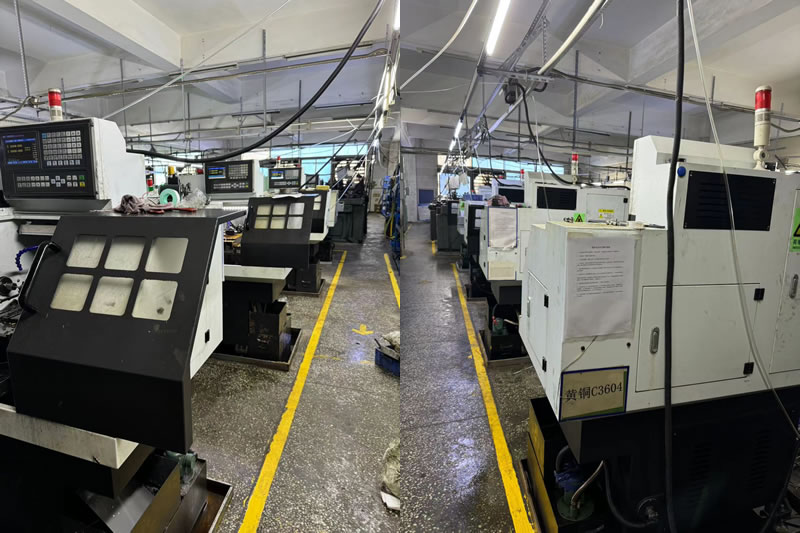
Nuote Metalsilla on erillinen alumiinisorvausosasto teräs- ja messinkilinjoistamme. Tämä erottelu estää lastujen ja jäähdytysnesteen ristikontaminaation, mikä on kriittinen tekijä anodisoinnin laadulle. Teräsosaan upotettu yksittäinen alumiinilastu on kosmeettinen vika; alumiiniosaan upotettu teräslastu muuttuu näkyväksi mustaksi täpläksi anodisoinnin jälkeen.
Laitteet ja kapasiteetti:
12 CNC-sorviaomistettu alumiinille, 5-akselisista jyrsintäkeskuksista nopeisiin tankosyöttösorviin.
Baarikapasiteetti:halkaisija 3–80 mm tankosyöttöön; 300mm istukkatöihin.
Karan nopeudet:Jopa 8 000 RPM halkaisijaltaan pienille osille, mikä varmistaa puhtaat leikkausleikkaukset.
Korkeapaineinen jäähdytysneste:70–100 bar, suunnattu leikkuureunaan lastun rikkomiseen ja lämmön säätelyyn.
Omat anodisointi- ja kromaattikonversiolinjat – ohjaamme koko prosessia raakatangosta valmiiseen, päällystettyyn osaan.
Äänenvoimakkuus:
Prototyyppi:1–50 kappaletta, koneistettu 5-akselisilla jyrsintäkeskuksillamme monimutkaisia geometrioita varten yhdessä asennuksessa.
Pieni tuotanto:50–5 000 kappaletta, ajetaan CNC-sorveilla pikavaihtotyökaluilla.
Suuri volyymituotanto:5 000–500 000+ kappaletta, ajetaan nopeilla tankosyöttösorveilla, joissa on automaattiset tankolataimet ja prosessinaikainen mittaus.
Miksi tämä on sinulle tärkeää:Kun lähetät meille alumiinin sorvausosien piirustuksen, se menee tiimille, joka työstää alumiinia päivittäin – ei yleisliikkeelle, joka vaihtaa teräksen, messingin ja muovin välillä. Tämän painopisteen vuoksi voimme pitää ±0,005 mm toleranssit ohutseinämäisissä osissa ja toimittaa anodisointivalmiita pintoja ilman toissijaista jäysteenpoistoa.
Todellinen esimerkki – 7075-T6 Aerospace Actuator Housing
Eurooppalainen ilmailu- ja avaruusalan toimittaja tarvitsi 7075-T6-toimilaitteen kotelon, jonka reikätoleranssi oli 0,008 mm, sisäinen viimeistely Ra 0,4 μm, eikä poikkirei'issä ollut näkyviä purseita. Heidän edellinen toimittajansa toimitti osia, jotka epäonnistuivat anodisointitarkastuksessa – ristikkäisiin reikiin jääneet purseet loivat näkyviä vikoja pinnoituksen jälkeen.
Mitä teimme toisin:
- Käytettiin ohjattuja syöttönopeuksia poikkireikien porauksessa minimoidakseen purseen muodostumisen lähteessä.
- Levitetty hankaava virtausviimeistely sisäisiin poikkireikiin - poistaa purseet, joihin käsityökalut eivät pääse käsiksi.
- Pintakäsittely tarkistettu kannettavalla profilometrillä ennen anodisointia.
- Toimitetaan 2 500 kappaletta, joissa ei ole anodisointia. Asiakas poisti saapuvan purseenpoiston ja lyhensi toimitusaikaa 8 päivällä.
Usein kysyttyjä kysymyksiä alumiinisista sorvausosista
Q1: Mikä on paras alumiiniseos CNC-sorvaukseen?
V: 6061-T6 on paras monipuolinen valinta useimpiin sorvattuihin osiin – se tarjoaa hyvän lujuuden (310 MPa), erinomaisen työstettävyyden ja hyvän korroosionkestävyyden kohtuullisin kustannuksin. 7075-T6 on parempi lujiin sovelluksiin, mutta maksaa enemmän ja on vähemmän korroosionkestävä. 2024 tarjoaa korkean väsymislujuuden lentokoneiden osille, mutta vaatii suojaavan pinnoitteen. 5052 on paras meri- tai kemiallisiin ympäristöihin. Nuote Metals voi suositella optimaalista metalliseosta kuormituksen, ympäristön ja budjettisi perusteella.
Q2: Kuinka estät purseet alumiinisorvatuissa osissa?
V: Purseen esto alkaa työkalun geometriasta ja leikkausparametreista. Käytämme teräviä, erittäin positiivisia haravateriä ja ohjelmoimme syöttönopeudet, jotka leikkaavat materiaalin puhtaaksi työntämisen sijaan. Ristirei'issä ja kierteissä käytämme ohjattua syöttöä ja karan nopeutta minimoidaksemme purseen muodostumisen. Sisäisissä ominaisuuksissa, joihin käsityökalut eivät pääse käsiksi, käytämme hiovaa virtausviimeistelyä tai lämpöjäysteenpoistoa. Eloksoiduissa osissa tarkastamme purseet ennen pinnoittamista, koska anodisointi tekee niistä pysyviä.
Q3: Pystytkö pitämään tiukat toleranssit ohutseinäisissä alumiiniosissa?
V: Kyllä – oikealla työpidolla. Alumiinin alhainen jäykkyys tarkoittaa, että ohutseinäiset osat taipuvat puristuspaineen vaikutuksesta. Käytämme osan ulkohalkaisijaan koneistettuja pehmeitä leukoja, matalapaineistukkaita ja tukirenkaita ohutseinämäisille osille. Alle 1 mm:n seinät voidaan työstää useilla ajokerroilla jännityksenpoistolla toimintojen välillä. Tarkistamme seinämän paksuuden ultraäänimittarilla ja lopulliset mitat CMM:llä sen jälkeen, kun osa on stabiloitunut huoneenlämpötilaan.
Hot Tags: Alumiiniset sorvausosat
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö