Tuotteet
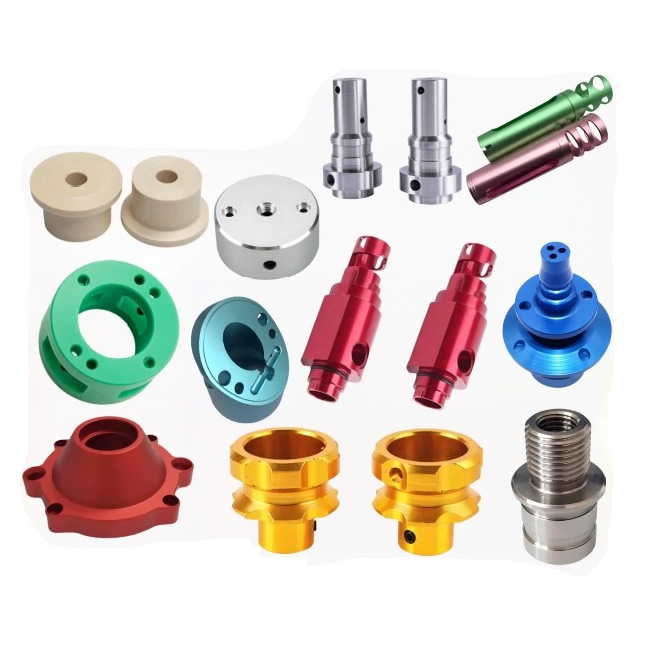
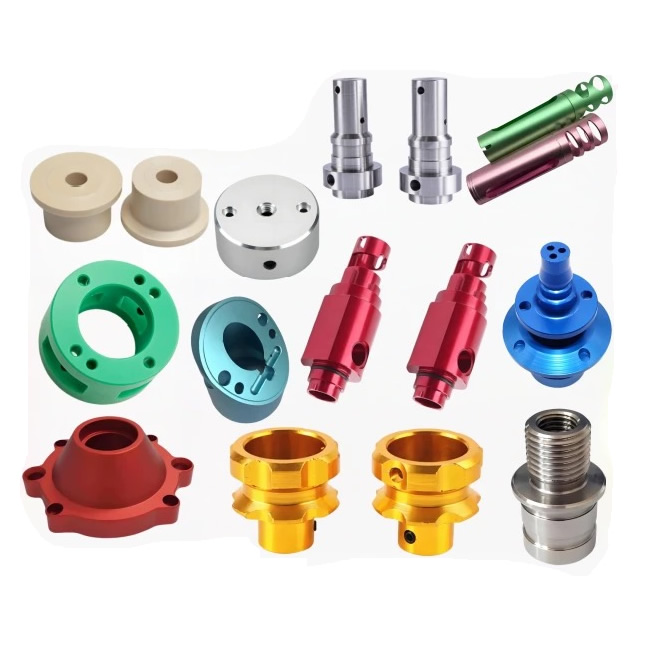
Sorvatut alumiiniosat
Alumiinisorvattu osa arvioidaan kahdesti – kerran sorvissa ja kerran anodisoinnin jälkeen. Pinnalla, jonka Ra 0,8 μm on sorvin päällä, voi näkyä sorvausrenkaita anodisoinnin jälkeen, koska oksidikerros paljastaa jokaisen työkalun jäljen. Nuote Metals valmistaa Kiinassa alumiinisorvattuja osia, joiden pintarakenne on säädelty anodisointia varten – päällystämättömät kiillotetut sisäosat, kontrolloidut syöttömerkit ja Ra-varmennettu ennen pinnoitusta. 6061, 7075, 2024.
Lähetä kysely
Tuotteen Kuvaus
Sorvattu alumiiniosa ei ole valmis, kun se lähtee sorvista. Se on valmis, kun se palaa anodisoinnista – ja liikkeen valossa hyväksyttävältä näyttävä pinta näyttää jokaisen syöttömerkin näkyvänä renkaana. Oksidikerros ei peitä tekstuuria; se vahvistaa sitä.
Alumiinin sorvausosat arvioidaan kahdesti niiden pinnan perusteella - kerran sorvin profilometrillä ja kerran silmällä anodisoinnin jälkeen. Profilometri mittaa Ra; se ei mittaa, onko pinta kehän renkaita, satunnaisia naarmuja tai tahriintunutta pintaa. Kaksi osaa voivat molemmat mitata Ra 0,8 μm - toisessa näyttää yhtenäiseltä anodisoinnin jälkeen, toisessa renkaat.
Nuote Metalsilla valmistamme alumiinisorvattuja osia, joiden pintarakenne on säädelty eloksointia varten – päällystämättömiä kiillotettuja sisäosia, valvottuja syöttöjälkiä ja Ra-varmennettuja ennen pinnoitusta. Tämä artikkeli kattaa työkalut, syöttömerkit ja mitä on tarkistettava ennen alumiinisorvatun osan hyväksymistä.
Kolme kääntöjälkeä, jotka tulevat näkyviin anodisoinnin jälkeen
Anodisointi muuttaa alumiinipinnan alumiinioksidiksi – oksidi seuraa pinnan topografiaa, joten huiput kasvavat huipuiksi ja laaksot laaksoiksi. Rakenne tulee näkyvämmäksi, ei vähemmän.
| Kääntyvä Mark | Mikä aiheuttaa sen | Ulkonäkö anodisoinnin jälkeen | Kuinka estämme sen |
|---|---|---|---|
| Kehä syöttörengas | Liian karkea syöttö kierrosta kohti tai kulunut sisäosa | Tumma kierrenauha halkaisijan ympärillä | Hienompi viimeistelysyöttö (0,05–0,08 mm/kierros), pyyhkimen sisäosa |
| Rakentunut reunarepeämä | Alumiini hitsaa pinnoitettua tai tylsää sisäosaa | Karkea, samea laikku pinnalla | Pinnoittamattomat kiillotetut sisäosat, terävän reunan säde <0,02 mm |
| Tahramerkki | Tylsä työkalu työntää metallia leikkaamisen sijaan | Epätasainen, tylsä nauha, joka anodisoi sameaa | Terä vaihdettu ennen kulumista, korkea positiivinen harava |
Kehämäiset syöttörenkaatovat yleisin valitus. Työkalu liikkuu akselia pitkin, kun työkappale pyörii – syöttö kierrosta kohti määrittää rengasvälin. Rouhintasyöttö (0,2 mm/kierros) tuottaa näkyviä renkaita; viimeistelysyöttö (0,05–0,08 mm/kierros) tuottaa hienoja renkaita, jotka ovat vähemmän näkyviä anodisoinnin jälkeen.
Kertyneet reunan repeämätilmaantuu alumiinin hitsautuessa työkaluun. Pinnoitetuissa sisäosissa (TiAlN, AlCrN) on mikrotasolla karhea pinta – alumiini tarttuu ja repeytyy pois. Revennyt alue anodisoituu eri tavalla – se näyttää karkealta paikalta.
Naarmujälkiätapahtuu, kun tylsä työkalu työntää metallia sen leikkaamisen sijaan. Tahriutunut kerros on työstökarkaistu ja anodisoituu epätasaisesti – se näyttää samealta nauhalta.
Alumiinisorvattujen osien pintaspesifikaatio ei ole vain Ra - se on rakenne. Piirustus, joka määrittää Ra 0,8 μm, mutta ei tekstuurisuuntaa, jättää anodisoidun ulkonäön sattuman varaan.
Työkalu – Miksi päällystämättömät kiillotetut sisäosat leikkaavat alumiinia paremmin
Alumiini on pehmeää ja taipuisaa – se tarttuu työkalun reunaan. Pinnoitetulla sisäkkeellä on mikrotasolla karkea pinta – alumiini hitsautuu siihen ja muodostaa rakenteellisen reunan. Rakentunut reuna kasvaa ja katkeaa arvaamattomasti – se repeää pintaa ja jättää tahriintuneen paikan, joka anodisoituu epätasaisesti.
Mitä käytämme:
- Pinnoittamattomat, kiillotetut kovametallisisäkkeet (Korloy, Sandvik-alumiinilaadut) – kiillotettu pinta vähentää kitkaa ja estää tarttumista. Korkea positiivinen harava – reuna on terävä, ei hankaa.
- Terävän reunan säde – alle 0,02 mm. Tylsä reuna työntää metallia; terävä reuna leikkaa sitä.
- Pyyhkimen sisäosa viimeistä läpikulkua varten – tasoittaa syöttörengasta, jolloin pinta näyttää tasaiselta anodisoinnin jälkeen.
- Suuri karan nopeus, kohtalainen syöttö – alumiini leikkaa parhaiten suurella nopeudella. Suuri nopeus tuottaa puhtaan leikkauksen; kohtalainen syöttö ohjaa lastua ja syöttömerkkiä.
Mitä vältämme:
- Päällystetyt sisäosat – pinnoite lisää kitkaa ja edistää reunan muodostumista.
- Kuluneet sisäosat – kulunut reuna hankaa, tahrii ja muodostaa pinnan, joka anodisoituu epätasaisesti.
Vakioviite:Pintarakenne noudattaa standardeja ISO 1302 ja ISO 4287. Anodisoinnin laatu noudattaa MIL-A-8625 Type II:tä tai tyyppiä III:ta, jos se on määritelty.
Laitteet ja kapasiteetti
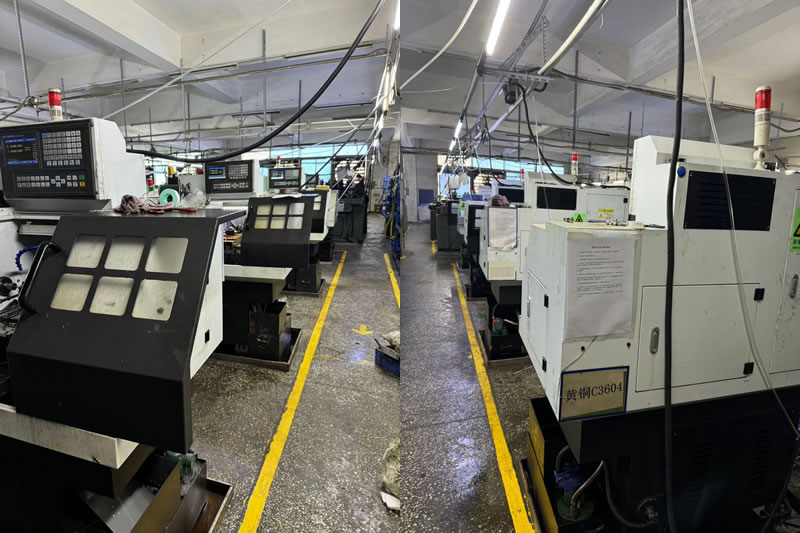
Nuote Metalsilla on oma alumiinisorvauskenno, jossa on kiillotetut työkalut ja säädetyt syöttöparametrit.
- CNC-sorvit (Haas ST-20Y, Okuma Genos L) – tankosyöttö jopa 80mm, istukka jopa 300mm.
- Päällystämättömät kiillotetut sisäosat – Korloy- ja Sandvik-alumiinilaadut, varattu vain alumiinille.
- Pyyhkimen sisäosat – lopulliseen läpikulkuun näkyvillä pinnoilla.
- Profilometri (Mitutoyo SJ-210) – Ra ja Rz tarkistettu ennen anodisointia.
- CMM (Zeiss Contura 7/10/6) – mittatarkistus, kiinnitetty koneistuspisteeseen.
Sertifiointi:ISO 9001:2015 (sertifikaatti saatavilla pyynnöstä). Vuotuinen kapasiteetti: 2 miljoonaa alumiinisorvattua osaa elektroniikka-, lääketieteen ja autoteollisuuden asiakkaille.
Rajoitus:Pyyhkimien sisäosat on hyväksytty halkaisijalle ≥ 10 mm. Alle 10 mm pyyhkimen geometria ei sovi sisälle – syöttömerkki jää näkyviin ja osa saattaa tarvita toissijaisen kiillotuksen.
Todellinen esimerkki – anodisoidut renkaat hylätty, korjattu pyyhkimen asennuksella ja syöttömuutoksella
Saksalainen elektroniikkavalmistaja tarvitsi alumiinisorvatun kotelon — 6061-T6, halkaisija 40 mm, Ra 0,8 μm, tyypin II anodisointi. Heidän edellinen toimittajansa käytti päällystettyä sisäosaa ja 0,15 mm/kierrossyöttöä – osien Ra 0,8 μm, mutta anodisoinnin jälkeen 20 %:ssa näkyi kierrerenkaita ja ne hylättiin.
Mitä teimme toisin:
- Vaihdettu päällystämättömiin kiillotettuihin teriin, joissa on korkea positiivinen harja – ei muodostunutta reunaa, ei tahroja.
- Vähensi viimeistelysyöttöä 0,06 mm:iin/kierros – renkaasta tuli hieno ja tasainen.
- Käytettiin pyyhkimen sisäosaa viimeisessä läpikäynnissä - rengas litistettiin ja pinta näytti yhtenäiseltä anodisoinnin jälkeen.
- Vahvistettu Ra ennen anodisointia – keskimäärin 0,6 μm, ja rakenne oli tasainen.
Oppitunti, jonka saimme:Alumiinin sorvausohjelmamme alussa käytimme pinnoitettuja teriä näkyvien koteloiden erässä. Anodisoinnin jälkeen 30 %:ssa näkyi kertyneitä reunajälkiä – erä hylättiin. Siitä lähtien jokaisessa eloksoidussa alumiiniosassa on pinnoittamattomia kiillotettuja sisäosia – ei poikkeuksia.
Rajoitus:Pyyhkimen sisäosa on hyväksytty halkaisijalle ≥ 10 mm. Alle 10 mm pyyhkimen geometria ei sovi sisälle – syöttömerkki jää näkyviin ja osa saattaa tarvita toissijaisen kiillotuksen.
Toimitettu 300 000 koteloa, joissa ei ole anodisointia. Tämä on se, mitä alumiinisorvattujen osien pitäisi tuottaa: ei vain osa, joka mittaa Ra:ta sorvissa, vaan pinta, joka näyttää tasaiselta anodisoinnin jälkeen – koska työkalut ja syöttö sovitettiin pinnoitteeseen, ei vain piirustukseen.
Usein kysytyt kysymykset
K1: Miksi alumiinisorvatuissa osissani näkyy renkaita anodisoinnin jälkeen?
V: Anodisointi vahvistaa pinnan tekstuuria – se ei peitä sitä. Kehämäinen syöttömerkki, joka oli näkymätön raaka-alumiinissa, muuttuu tummaksi renkaaksi anodisoinnin jälkeen. Korjaus on vähentää viimeistelysyöttöä (0,05–0,08 mm/kierros), käyttää pyyhkimen sisäkettä renkaan tasoittamiseen ja siirtyä päällystämättömiin kiillotettuihin sisäkkeisiin reunan muodostumisen estämiseksi. Alumiinisorvattujen osien, jotka anodisoidaan, pintarakenne on tarkistettava ennen pinnoitusta, ei sen jälkeen.
Q2: Voinko käyttää pinnoitettuja teriä alumiinin sorvaukseen?
V: Ei-pinnoitetut terät (TiAlN, AlCrN) ovat mikrotasolla karkea pinta ja alumiinihitsaukset niihin. Rakentunut reuna repii pinnan ja jättää tahriintuneen paikan, joka anodisoituu epätasaisesti. Käytä päällystämättömiä kiillotettuja kovametalliteriä, joilla on korkea positiivinen harja – kiillotettu pinta vähentää kitkaa ja terävä reuna leikkaa alumiinin siististi.
Kysymys 3: Mikä pintakäsittely tulee määrittää anodisoiduille alumiinisorvatuille osille?
V: Määritä Ra ja tekstuurin suunta. Ra 0,8 μm riittää moniin teollisuusosiin, mutta vain, jos rakenne on tasainen. Hieno, tasainen syöttömerkki (0,05–0,08 mm/kierros) on hyväksyttävä; karkea, epäsäännöllinen jälki ei ole. Määritä näkyville osille Ra 0,4 μm ja pyyhkimen sisäpinta. Näille osille rakenne on yhtä tärkeä kuin Ra.
Q4: Voitko antaa DFM-palautetta pinnan rakenteesta ennen tilauksen tekemistä?
V: Kyllä. Lähetä piirustus anodisointispesifikaatiolla (Tyyppi II tai Tyyppi III), Ra-vaatimuksella ja onko pinta näkyvä vai toimiva. Suunnittelutiimimme tarkastaa työkalujen ja syöttöjen yhteensopivuuden anodisoinnilla – varmistaakseen, näyttääkö pinta yhtenäiseltä pinnoituksen jälkeen, tai suosittelee pyyhintä tai toissijaista kiillotusta. Jos anodisoinnin ulkonäöllä on merkitystä, tarkistamme koostumuksen ennen erän anodisointia – emme sen jälkeen.
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö