Tuotteet
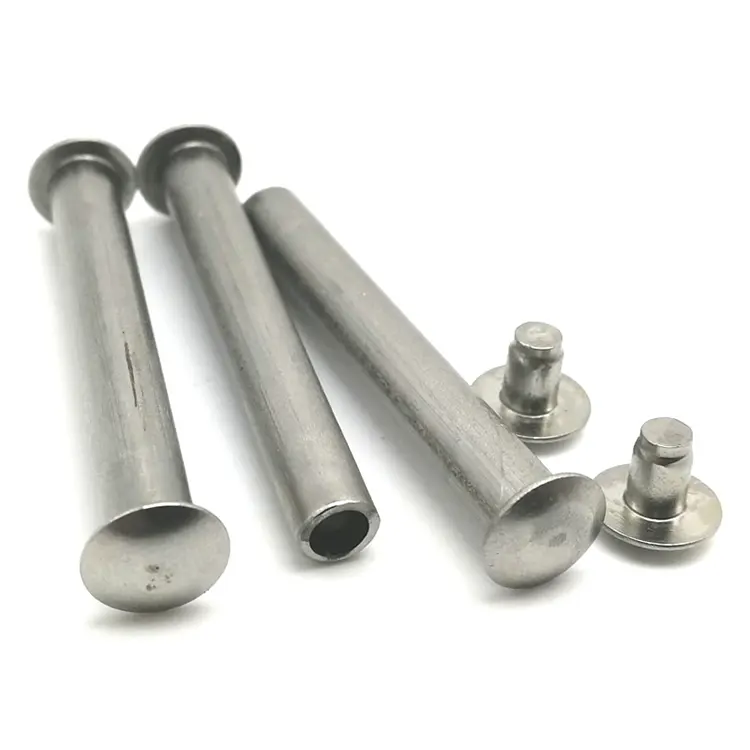
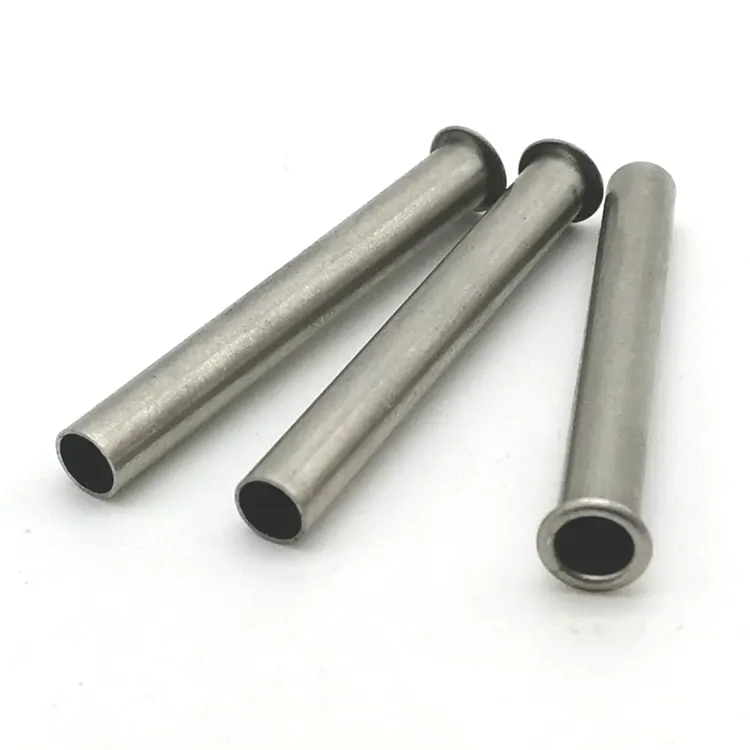
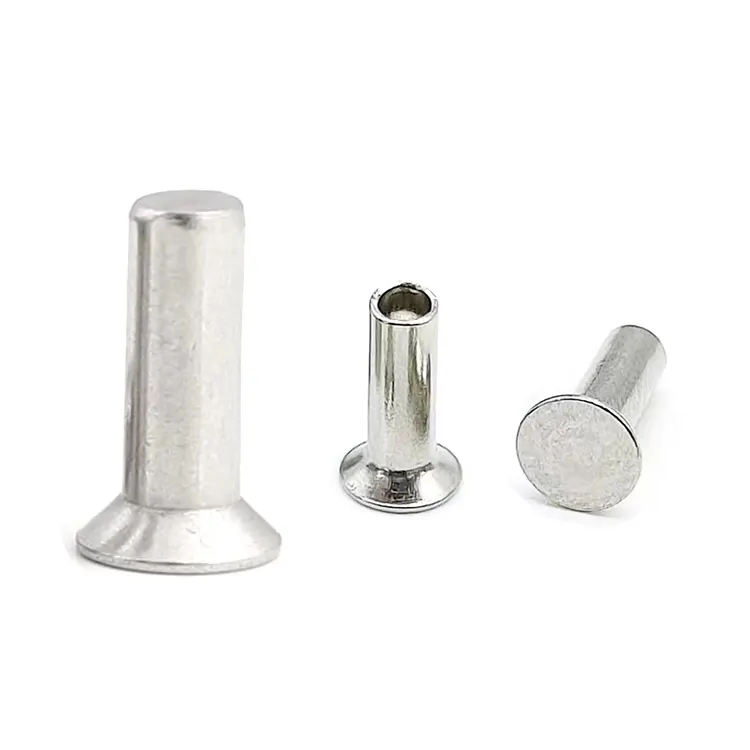
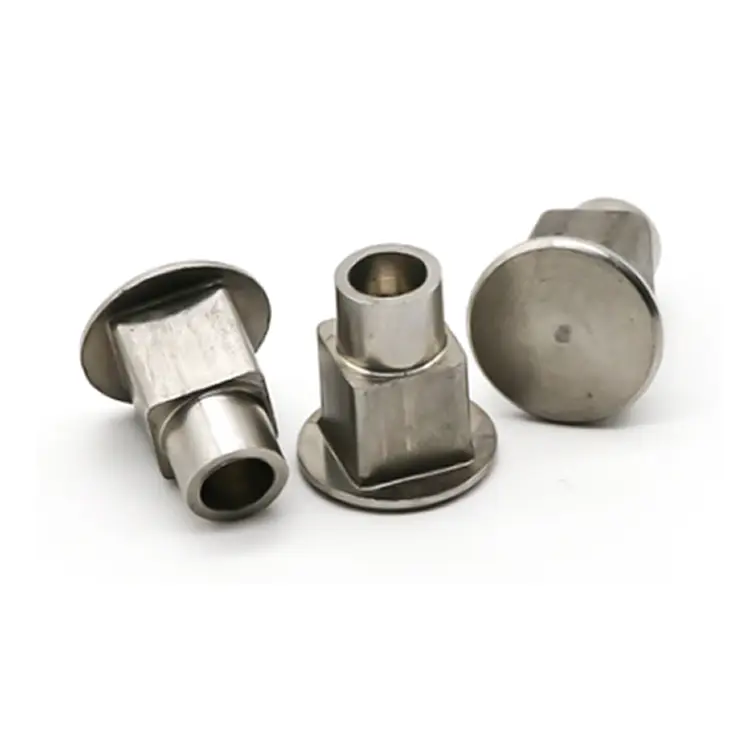
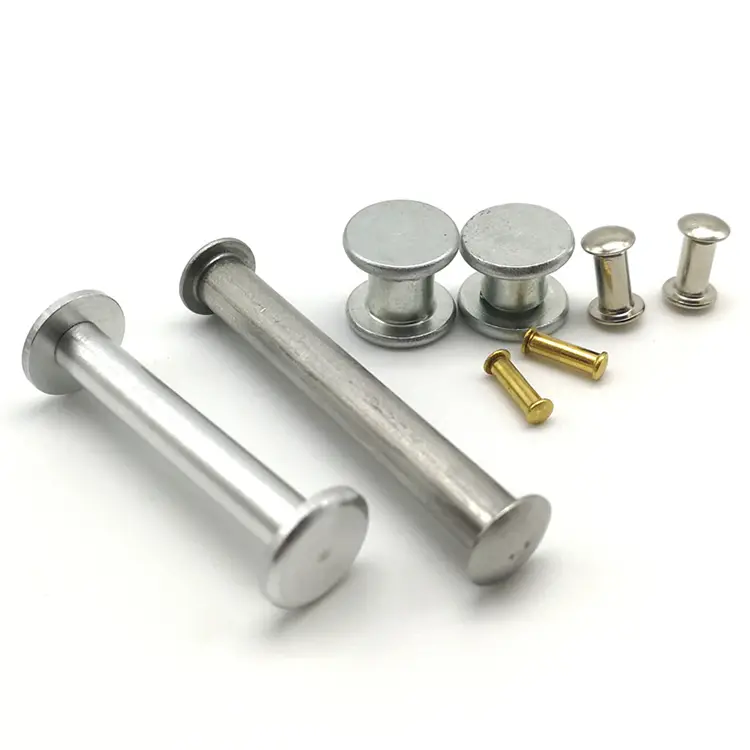
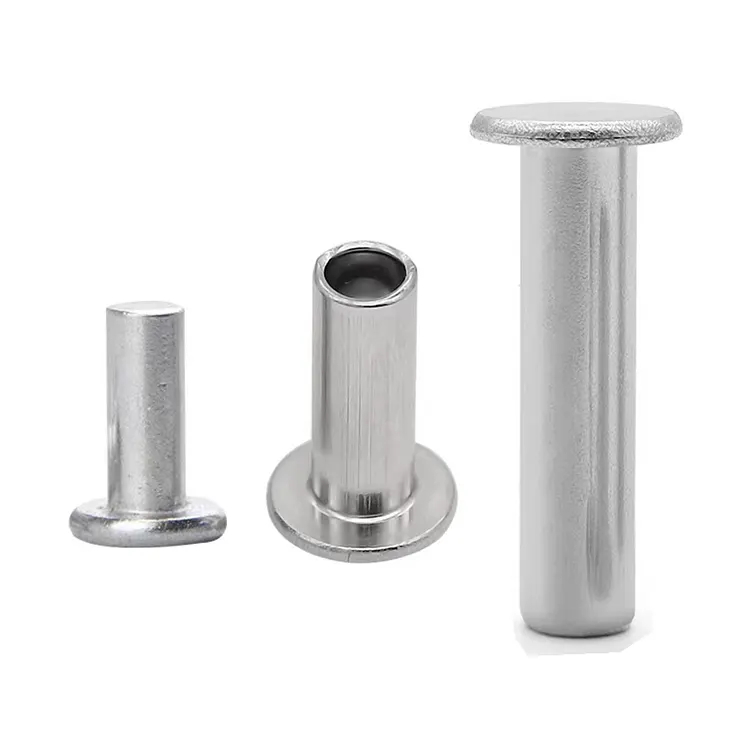
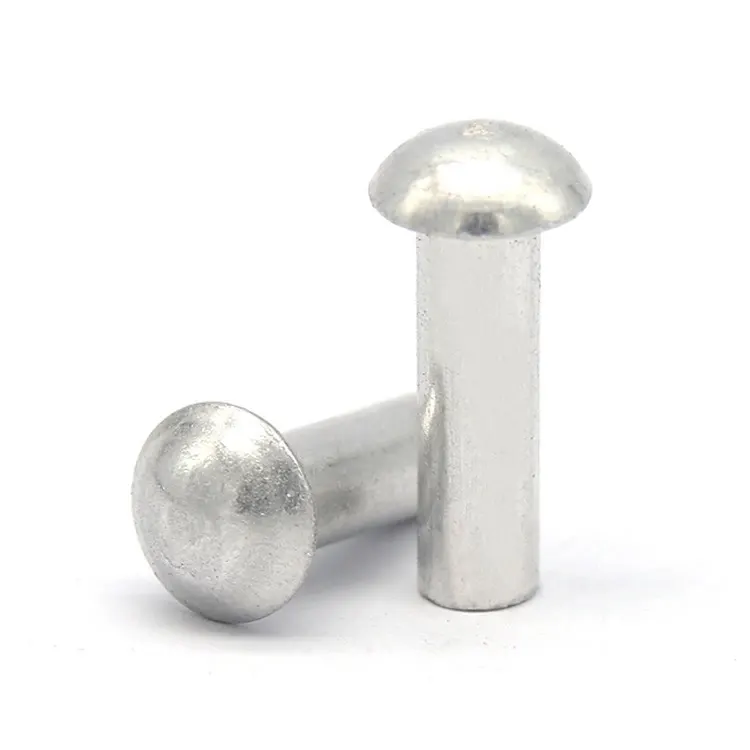
Alumiiniset upotetut niitit
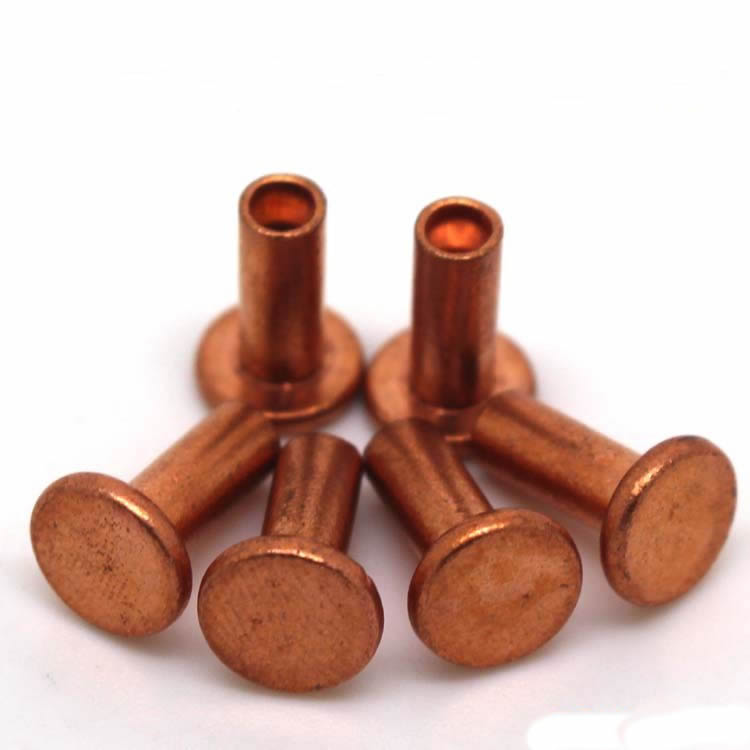
Alumiiniset upotetut niitit ovat kiinnikkeitä, joita käytetään kahden tai useamman ohuen levyn yhdistämiseen. Niiden upotetut päät antavat ne istua tasaisesti pinnan kanssa asennuksen jälkeen, minimoiden ulkonemat ja tekevät niistä sopivia sovelluksiin, jotka vaativat sileitä pintoja. Nämä pääasiassa alumiinista valmistetut niitit ovat kevyitä, korroosionkestäviä ja erittäin johtavia, joten niitä käytetään laajalti teollisuudessa, kuten ilmailussa, autoteollisuudessa, elektroniikassa ja rakentamisessa.
Lähetä kysely
Tuotteen Kuvaus
Alumiiniset upotetut niitit – joissa tasainen viimeistely kohtaa painonsäästön
Ilmailun sisätiloilla, elektroniikkakoteloilla ja tarkkuuskojelaudoilla on yhteinen vaatimus: pinnan on oltava täysin tasainen. Ei ulkonevia päitä. Ei hankaluuksia. Ja monissa näistä kokoonpanoista jokainen gramma on tärkeä.
Nuote Metalsin alumiiniset upotetut niitit täyttävät molemmat vaatimukset kerralla. Upotettu pää istuu kokonaan esikoneistettuun kartiomaiseen reikään jättäen monoliittisen pinnan. Alumiinirunko painaa 65 % vähemmän kuin teräs, kestää korroosiota ilman pinnoitusta ja pysyy ei-magneettisena – välttämätön herkälle elektroniikalle. Mutta alumiinin pehmeys tuo ainutlaatuisia riskejä, joita tavalliset teräksiset upotetut niitit eivät kohtaa.
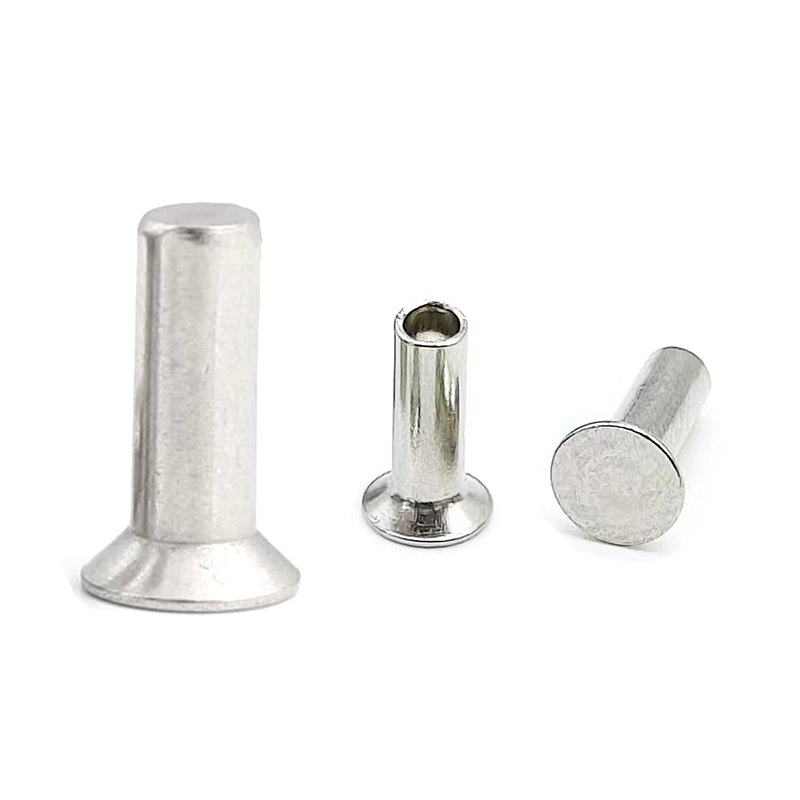
Alumiinikohtainen haaste – pehmeämpi materiaali, suurempi riski
Kaikessa materiaalissa olevilla upotetuilla niiteillä on yhteinen haavoittuvuus: pää on ohut ja laakeripinta kartiomainen. Alumiinissa ilmenee kolme erityistä riskiä.
Riski 1: Kulman yhteensopimattomuus lisää halkeilua.
Alumiini on pehmeämpää kuin teräs. Kun upotuskulma ei täsmää niitin pään kanssa – edes 3–5 astetta – epäsovitus aiheuttaa pistekuormituksen pään toiselle puolelle. Alumiinissa ohut pään reuna voi halkeilla kovettumisen aikana.
Riski 2: Liiallinen laskeutuminen tasoittaa pään.
Alumiini vaatii vain 40–60 % teräsniittien säätövoimasta. Teräkseen tottuneet käyttäjät asettavat alumiiniset upotetut päät usein yli, mikä tuhoaa upotussovituksen.
Riski 3: Galvaaninen korroosio upotusrajapinnassa.
Upotettu pää on suorassa kosketuksessa paneelimateriaalin kanssa. Jos kyseinen paneeli on terästä, titaania tai hiilikuitua ja kosteutta pääsee liitokseen, galvaaninen korroosio hyökkää alumiiniin, joka on piilossa huuhtelupään alla, missä se on vaikein havaita.
Tekniset tiedot – Alumiiniset upotetut niitit
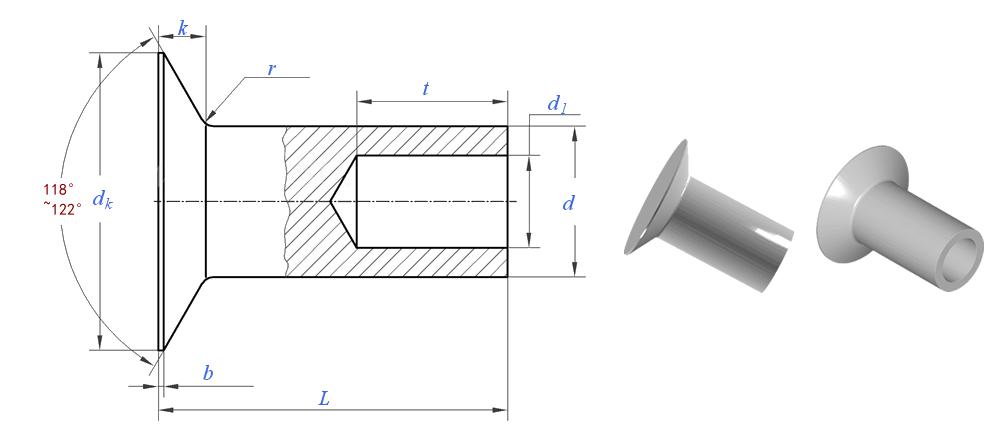
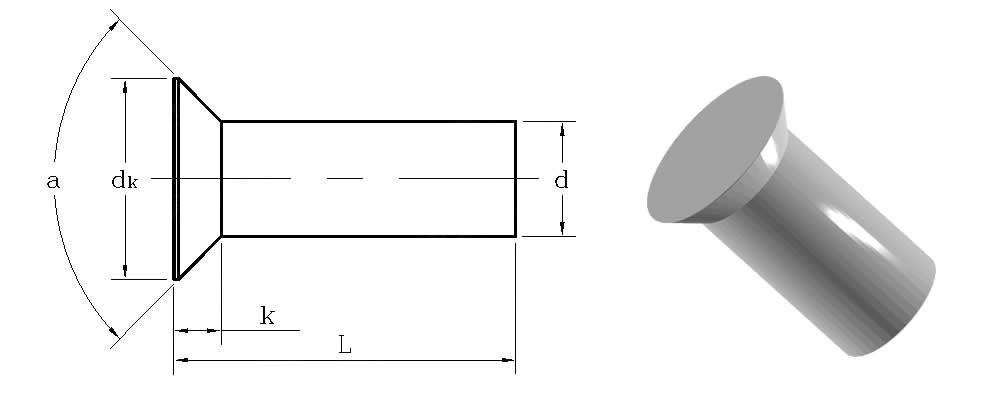
Valmistettu DIN 302 ja ISO 1051 mittojen mukaan. Mukautetut kulmat saatavilla.
| Parametri | Arvo/alue | Testistandardi / toleranssi |
|---|---|---|
| Varren halkaisija (d) | 1,5-10 mm | ±0,05 mm (≤6 mm) |
| Pään halkaisija (dk) | 1,4 × d - 1,6 × d | ±0,15 mm |
| Pään korkeus (k) | 0,3 × d - 0,4 × d | ±0,1 mm |
| Upotuskulma | 90° (vakio) tai 120° | ±1° |
| Pituus (L) | 3-40 mm | ±0,3 mm |
| Vetolujuus | 110–310 MPa (seoksesta riippuvainen) | ASTM B316 |
| Leikkausvoima | 70-190 MPa | ASTM F606 |
| Tiheys | 2,7 g/cm³ | – |
| Standardit | DIN 302, ISO 1051 | Mukautettu piirustuksen mukaan |
Seokset upotettuihin sovelluksiin:
2117:Ilmailu-luokan. Erinomainen väsymiskestävyys. Paras lentokoneiden sisätiloihin.
6061-T6:Suurin lujuus (310 MPa). Paras rakenteellisiin kiinnikkeisiin.
5052:Paras korroosionkestävyys. Ihanteellinen laivojen ja ulkotilojen huuhtelukokoonpanoihin.
Uppotettu vs. pannun pää – upotetuille alumiinikokoonpanoille
Valitse Countersunk, kun:Pinnan tulee olla täysin tasainen, alumiini on riittävän paksu (≥2mm) tukemaan puhdasta upotusta ja voit työstää kulman tarkasti.
Valitse Pan Head, kun:Matala profiili on hyväksyttävä, alumiini on ohutta (<2mm), tai haluat välttää ylimääräistä upotusvaihetta. Pannun pää on yksinkertaisempi, vahvempi ja vähemmän altis asennusvirheille.
Ratkaiseva tekijä:Jos huuhtelu on pakollista ja materiaali on riittävän paksua, valitse upotettu. Jos huuhtelu on parempi, mutta ei pakollinen, pannun pää on turvallisempi valinta.
Kiinteä vai puoliputkimainen – kumpi käsittelee alumiinia paremmin?
Kiinteät upotetut alumiininiitittarjoavat suurimman leikkauslujuuden (jopa 190 MPa 6061-T6:lle), mutta vaativat suuremman säätövoiman – ja alumiinissa liiallinen voima on pään halkeilun ensisijainen syy.
Puoliputkimaiset upotetut alumiininiititvähentää asetusvoimaa 50–60 %, mikä tekee niistä huomattavasti anteeksiantavampia. Ontto kärki muotoutuu vähitellen, jolloin ohut pää asettuu paikalleen halkeilematta.
Suosituksemme: Valitse alle 3 mm:n alumiinille puoliputkimainen. Jos haluat paksumman alumiinin tai suurimman leikkauslujuuden, valitse kiinteä, mutta käytä kalibroitua puristinta ja tarkista ensin upotuskulma.
Kuinka Nuote Metals ehkäisee upotettuja alumiinivaurioita
Kulman toleranssi pidetty ±1°:ssa:
3° epäsovitus halkeilee alumiinipäät. Upotetut päämme on koneistettu ±1°:een ja varmistettu optisella mittauksella 10-kertaisella suurennuksella. Toimitamme myös vastaavat uppoleikkurin tekniset tiedot.
Fileen säde vähintään 0,5×d:
Ohuen pään ja varren välinen liitoskohta on eniten rasittuva alue. Terävä säde halkeilee kuormituksen alaisena. Ylläpidämme vähimmäissäteen 0,5×d ja kiillotamme muotit mikronaarmujen poistamiseksi.
Näytteenotto ennen tuotantoa materiaalistasi:
Lähetä meille alumiinin paksuus, seos ja upotusmenetelmäsi. Valmistamme pienen erän ja testaamme sitä todellisella paneelimateriaalillasi. Saat asetusraportin, jossa on suositeltu voima, alasin tyyppi ja kuvat asennetusta päästä.
Galvaanisen eristyksen opas:
Jos niitisi koskettavat terästä, titaania tai hiilikuitua, annamme kirjallisia eristyssuosituksia estääksemme piilevän korroosion huuhtelupään alla.
Tämän sovellustason suunnittelun vuoksi ilmailu-, elektroniikka- ja instrumentointiasiakkaat valitsevat Nuote Metalsin.
Usein kysyttyjä kysymyksiä alumiinisista upotetuista niiteistä
K1: Voidaanko alumiinisia upotettuja niittejä käyttää tärykokoonpanoissa?
V: Emme suosittele niitä erittäin tärinällisiin sovelluksiin. Upotuspäässä on vähemmän materiaalimassaa varren päällä kuin pyöreissä tai kattilapäissä, mikä vähentää ulosvetovastusta ja tärinän sietokykyä. Täriseville kokoonpanoille – moottoreille, generaattoreille, kannettaville laitteille – valitse pyöreäpäiset alumiininiitit. Kuitenkin, jos huuhteluviimeistely on pakollinen ja tärinä on lievää (esim. jäähdytystuulettimilla varustetut elektroniikkakotelot), upotetut niitit voivat toimia, jos valitset kiinteän puoliputkimaisen sijaan. Nuote Metals voi neuvoa tärinäprofiilisi perusteella.
Q2: Mitä upotuskulmaa minun tulisi käyttää alumiinille – 90° tai 120°?
V: Useimmissa alumiinisovelluksissa 90° on vakio ja vastaa DIN 302:ta. Pehmeämmille metalliseoksille tai ohuemmille levyille 120° on joskus suositeltava, koska leveämpi kulma vähentää reunapainetta ja halkeiluriskiä. Kriittinen sääntö on johdonmukaisuus: upotusleikkurin ja niitinpään on vastattava täsmälleen. Nuote Metalsilla toimitamme sekä 90° että 120° niitit ja voimme suositella oikeaa kulmaa seoksen, paksuuden ja säätötavan perusteella.
Q3: Kuinka estän galvaanisen korroosion upotetun alumiininiitin alla?
V: Ennaltaehkäisy riippuu erilaisesta metallista: (1) Käytä teräkselle tai titaanille kromaattikonversiopinnoitetta (Alodine) – sähköä johtavaa ja galvaanista potentiaalia vähentävää. (2) Hiilikuitua varten eristä lasikuitu- tai nailonsulku upotuksen kohdalta. (3) Vältä kuparin tai messingin suoraa kosketusta märissä ympäristöissä, ellei käytetä siirtymäaluslevyä. (4) Tiivistä liitoksen reuna korroosiota estävällä tiivisteaineella. Nuote Metals voi toimittaa kromaattiviimeistelyt niitit ja antaa kirjalliset eristysohjeet materiaaliyhdistelmällesi.
Hot Tags: Alumiinin upotuspään niittien valmistaja, upotuspään niittien toimittaja, Kiinan alumiininiittien toimittaja
Aiheeseen liittyvä luokka
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.

X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö