Mikä erottaa luotettavan CNC-sorvauspalvelun tarjous- ja lähetysliikkeestä?
Milloin kääntäminen on oikea prosessi – ja milloin se ei ole
CNC-sorvaus on optimoitu osille, joiden keskiakseli on symmetrinen. OD- ja ID-ominaisuuksien hallitsema akseli on lähes aina nopeampi ja halvempi sorvata kuin jyrsintä. Sorvatut osat valmistetaan tyypillisesti nopeammin ja halvemmalla kuin pyöreän geometrian jyrsityt osat.
Prosessin valintamatriisi
| Osan geometria | Suositeltu prosessi | Syy |
|---|---|---|
| Akselit, tapit, välikappaleet, holkit | CNC-sorvaus | Pyörimissymmetria, jatkuva leikkaus |
| Kierreliittimet, liittimet | CNC-sorvaus | OD/ID kierteet leikataan yhdellä kokoonpanolla |
| Prismaattiset kotelot, taskut, monipuoliset ominaisuudet | CNC-jyrsintä | Kääntäminen ei koske pyörimisakselin ulkopuolisia ominaisuuksia |
| Monimutkaiset osat, joissa on sekä pyöreitä että jyrsittyjä ominaisuuksia | Jyrsintä (5-akselinen) | Yksittäinen kiinnitys, ei toissijaisia toimintoja |
LuotettavaCNC-sorvauspalvelukertoo sinulle, kun osasi ei ole kääntötyötä. Jos kriittisiä ominaisuuksia ovat taskut tai reikäkuviot, jotka on jaettu useille pinnoille, pelkkä kääntäminen vaatii toissijaisia toimintoja, jotka lisäävät kustannuksia ja käsittelyriskiä. Parhaat toimittajat merkitsevät tämän ennen lainaamista.
Kykysignaalit, jotka todella ennustavat suorituskykyä
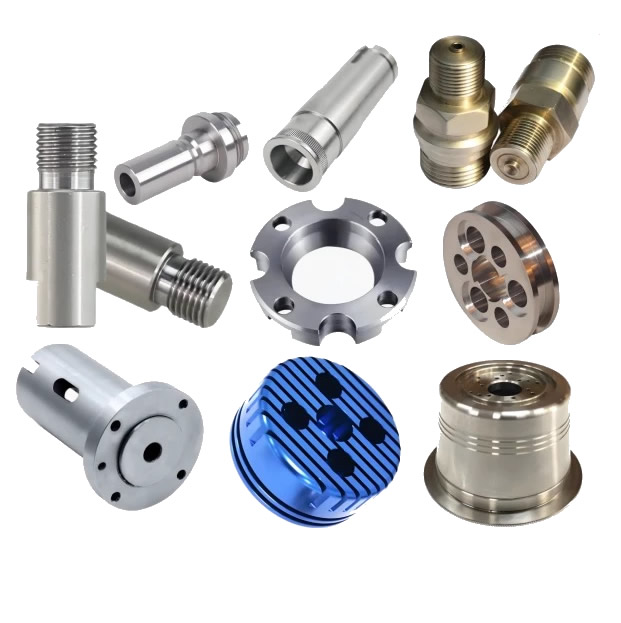
Koneluettelot ja ISO-sertifikaatit ovat lähtökohtia, eivät päätelmiä. Mikä erottaa kykenevänCNC-sorvauspalvelumarginaalista on toistettavuus tuotantoolosuhteissa.
Toleranssi ja pinnan viimeistely – todelliset luvut
Valmiudet Standard Range Tarkkuusalue Mitä se tarkoittaa sinun osaltasi
| Kyky | Vakioalue | Tarkkuusalue | Mitä se tarkoittaa sinun osaltasi |
|---|---|---|---|
| Mitattoleranssi | ±0,05 mm (ISO 2768-f) | ±0,005 mm - ±0,01 mm | Tarkkuusalue edellyttää maadoituskiinnitystä, lämmönsäätöä ja prosessinaikaista mittausta |
| Pintakäsittely (Ra) | 3,2 µm (koneistettuna) | 0,8 µm tai parempi | Hienommat pinnat vaativat pienempiä syöttönopeuksia, kiillotettuja välikappaleita tai toissijaisia toimenpiteitä |
| Samankeskisyys | 0,05 mm TIR | 0,01 mm TIR | Kriittinen akselien, laakereiden ja pyörivien kokoonpanojen yhdistämiseen |
Metallien ISO 2768-f määrittelee ±0,05 mm nimelliskokoille 0,5-6 mm ja ±0,1 mm 6-30 mm. Toimittajan, joka väittää tuotantoperusteisesti ±0,005 mm, tulisi pystyä näyttämään SPC-tiedot vertailukelpoisesta osasta, ei vain yksittäisestä näytteestä.
Sveitsin tyypin etu hoikille osille
Halkaisijaltaan alle 20–32 mm:n osille, joiden pituus-halkaisijasuhde on yli 5:1, liukuva (sveitsiläinen) sorvi on oikea varuste. Ohjainholkki tukee tankoa leikkausvyöhykkeellä ja tarjoaa huomattavasti paremman tärinänkestävyyden kuin kiinteäpäinen sorvi. Jos osasi on pitkä ja hoikka ja toimittaja lainaa kiinteäpäistä konetta, odota taipumaa, tärinää tai suippenemista.
Laadukas dokumentaatio – mitä vakava kumppani tarjoaa vakiona
Ero kykenevän välilläCNC-sorvauspalveluja kauppatapahtuma näkyy osien mukana toimitettavissa papereissa.
Ensimmäinen artikkelitarkastus (FAI) ei ole valinnainen
FAI varmistaa, että ensimmäinen tuotantoosa on kaikkien piirustusvaatimusten mukainen. Se on kaikkien uusien osien esittelyn perusasiakirja. Autoteollisuuden ohjelmissa PPAP menee pidemmälle – se osoittaa, että koko tuotantojärjestelmä on toistettavissa, ei vain yksi näyte. Toimittaja, joka tarjoaa "mittaraportteja pyynnöstä" kertoo, että FAI on lisämyynti, ei vakiovaihe.
Prosessin tarkastus, ei vain lopputarkastus
Lopputarkastus havaitsee viat, kun arvo on jo lisätty. Luotettava sorvauskumppani tarkistaa mitat tuotannon aikana:
- CMM-vahvistus ensimmäisessä artikkelissa, erän aloituksessa ja lopullisessa julkaisussa
- Keyence tai optinen mittaus suuria määriä kriittisiä ominaisuuksia varten
- SPC-valvonta tärkeistä toleransseista, ja korjaustoimenpiteet johtuvat trendistä, ei vain poikkeavista
Materiaalin jäljitettävyys lämpönumeroon
Jokainen erä tulee jäljittää raakatankovaraston myllysertifikaattiin. Ilman tätä materiaalin vaihto tai lämpökäsittelyn epäjohdonmukaisuus on näkymätön, kunnes osa vioittuu.
Kaksi tuotantotapausta, joissa käänteinen muutos ratkaisi ongelman
EV-moottorin roottorin akseli (5-akselinen jyrsintäkäännös, toleranssi ja asennuksen vähennys)
Ongelma: Sähköajoneuvojen moottoritoimittaja tuotti roottorin akseleita viiteen eri sorvaus- ja jyrsintäkokoonpanoon. Jokainen uudelleenkiinnitys aiheutti samankeskisyysvirheen, ja kumulatiivinen pino työnsi reiän ulkopinnan välisen ulostulon yli ±0,02 mm:n rajan. Romun osuus oli 4 %.
Meidän lähestymistapamme: Siirsimme kappaleen 5-akseliseen jyrsintäsoluun. Sorvaus, jyrsintä ja poraus suoritettiin yhdellä kiinnityksellä. Uudelleenkiinnityksen poistaminen poisti samankeskisyysvirheen ensisijaisen lähteen.
Tulos: Runout-vaihtelu putosi alle ±0,01 mm. Asennusten määrä putosi viidestä yhteen ja romuprosentti alle 0,5 %.
Medical Bone Screw (Sveitsin sorvaus, pinnan viimeistely ja jäljitettävyys)
Ongelma: Lääketieteellisen laitteen käyttöönottoon tarvittiin 17-4PH ruostumattomasta teräksestä valmistettuja luuruuveja. Kierteen kyljet vaativat Ra:n alle 0,8 µm väsymiskestävyyden vuoksi, ja jokaisen erän piti olla jäljitettävissä myllyn lämpölukuun. Edellinen toimittaja toimitti osia, jotka läpäisivät silmämääräisen tarkastuksen, mutta eivät läpäisseet väsymistestiä kierteen juurella.
Meidän lähestymistapamme:Koneistasimme ruuvit sveitsiläisillä sorveilla jännitteellisellä työkalulla käyttöominaisuutta varten. Pujotus suoritettiin yhdellä jatkuvalla läpikäynnillä kiillotetulla kovametallisisäkkeellä, ja Ra varmistettiin joka 50. kappaleessa kannettavalla profilometrillä. Jokaisen erän mukana toimitetaan myllysertifikaatti ja mittaraportti, joka kattaa kaikki piirustusominaisuudet.
Tulos: Kierrejuuri Ra mitattuna tasaisesti välillä 0,4 - 0,6 µm. Väsymystesti läpäistiin marginaalilla. Asiakas eliminoi 100 % saapuvan tarkastuksen kolmannen erän jälkeen.
Tekniset tiedot – sorvauskirjekuorimme
| Parametri | Alue | Huomautuksia |
|---|---|---|
| Suurin osan halkaisija | 431 mm | Suuremmat halkaisijat vaativat kiinteäpäiset sorvit |
| Osan enimmäispituus | 990 mm | Pidemmät osat saattavat vaatia erityistä kiinnitystä |
| Varren halkaisijan toleranssi | ±0,005 mm - ±0,05 mm | Tarkkuusalue vaatii prosessinaikaista mittausta |
| Pintakäsittely | Ra 0,4 µm - Ra 3,2 µm | Hienommat pinnat saatavilla toissijaisilla toimenpiteillä |
| Materiaalit | Alumiini, messinki, kupari, ruostumaton teräs, hiiliteräs | Materiaalikohtaiset parametrit ovat voimassa |
Näiden rajojen ulkopuolella olevista osista kerromme sinulle ennen lainaamista sen sijaan, että ensimmäinen artikkeli epäonnistuu.
FAQ
K1: Mistä tiedän, pitäisikö osani sorvata vai jyrsiä?
V: Ratkaiseva tekijä on geometria. Jos osa on pyörimissymmetrinen – akseli, tappi, holkki, liitin tai liitin – CNC-sorvaus on lähes aina nopeampaa ja halvempaa kuin jyrsintä. Sorvaus käyttää jatkuvaa leikkaustoimintoa pyörivään työkappaleeseen, mikä tuottaa suuremman materiaalin poistonopeuden pyöreistä osista ja alhaisemmat työkalukustannukset keskisuurissa ja suurissa määrissä. Jos kriittisiä ominaisuuksia ovat taskut, urat tai useille pinnoille jakautuneet reikäkuviot, jyrsintä on oikea ensisijainen prosessi. Osat, joissa yhdistyvät sekä pyöreät että prismaiset piirteet, valmistetaan parhaiten mylly-sorvauskeskiöllä, joka suorittaa molemmat toiminnot yhdellä kiinnityksellä. OsaavaCNC-sorvauspalvelusuosittelee jyrsintä, kun sorvaus ei ole oikea vastaus.
Q2: Mitä laatudokumentaatiota minun pitäisi odottaa CNC-sorvauspalvelulta?
V: Vaadi vähintään ensimmäinen tuotetarkastus (FAI) ensimmäiselle tuotantoosalle, materiaalitodistus, joka on jäljitettävissä tehtaan lämpönumeroon, ja prosessinaikaiset tarkastustiedot kriittisille mitoille. Autoalan ohjelmissa PPAP-dokumentaatio on vakio – FAI ei yksinään osoita, että tuotantojärjestelmä on toistettavissa. Lääketieteessä tai ilmailutyössä saatetaan vaatia AS9102 (aerospace FAI) tai ISO 13485 -standardin mukaista prosessikuria. Vakava kumppani tarjoaa nämä vakiona työnkulun vaiheina, ei maksullisina lisäosina. Jos toimittaja ei pysty näyttämään täytettyä FAI:ta vertailukelpoisesta osasta, laatuvaatimus on vahvistamaton.
Q3: Mitä toleransseja CNC-sorvauspalvelu voi realistisesti pitää tuotannossa?
V: Standardin tuotantosorvaus kestää ±0,05 mm metalleille ISO 2768-f:n mukaan alle 30 mm:n nimelliskooissa. Tarkkuussorvaus saavuttaa rutiininomaisesti ±0,01 mm maakiinnityksellä ja prosessinaikaisella mittauksella. ±0,005 mm:n toleranssit ovat saavutettavissa valituilla ominaisuuksilla Sveitsin tyyppisillä sorveilla ja lämpökompensoinnilla, mutta ne edellyttävät SPC-valvontaa – ei vain kertaluonteista näytettä. Käytännön rajoitus ei ole koneen parhaan mahdollisen kyky, vaan toimittajan kyky pitää tämä toleranssi tuhansien osien välillä. Pyydä valvontakaavio tuotantoajosta, älä yksiosaista tarkastusraporttia.
Q4: Mikä on MOQ ja läpimenoaika CNC-sorvaukselle Nuote Metalsissa?
V: Standardi MOQ on 500 kappaletta mukautetuille sorvatuille osille, ja prototyypeille ja ensimmäisille tuotteille on saatavana pienempiä määriä. Varasto messinkiä ja vakioliitinprofiileja voidaan toimittaa 100 kappaleesta alkaen. Normaalimateriaalien toimitusaika jopa 50 000 kappaleen tuotantomäärissä on 7–12 päivää. Mukautettu pinnoitus tai toissijaiset toiminnot lisäävät 5–8 päivää. Uudet työkalut ja FAI:ta vaativat osat kestävät yhteensä 15–25 päivää. Jokainen tarjous sisältää kiinteän toimitusajan, ei vaihteluväliä. ISO 9001:2015 sertifioitu.
Lähetä kysely
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö