
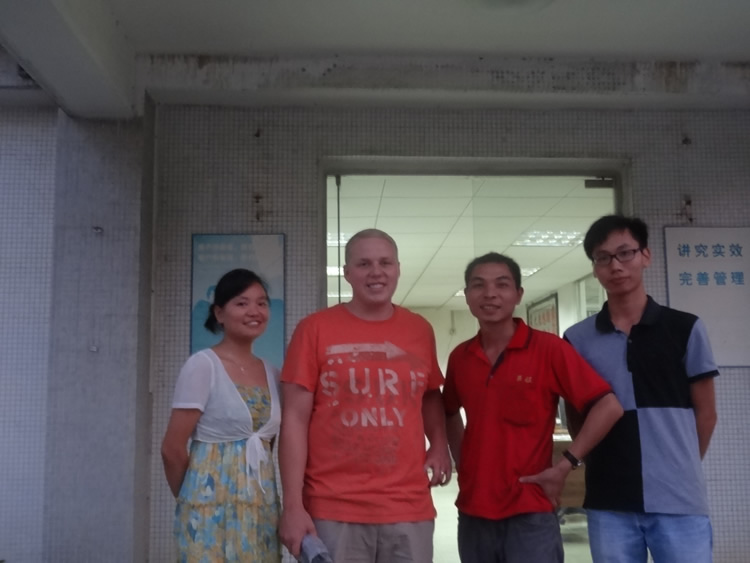
Yhdysvaltalainen asiakas vierailee Nuote Metalsissa ja hyväksyy työkalut leimausosien projektiin paikan päällä tehdyn laaduntarkastuksen jälkeen
Yhdysvaltalainen OEM-hankintatiimi päätti kaksipäiväisen teknisen vierailun Nuote Metalsin Dongguanin tuotantolaitoksessa viime viikolla ja valitsi yrityksen työkalu- ja tuotantokumppanikseen uudelleleimausosatohjelmoida. Päätös seurasi Nuote Metalsin tuotantolattian ja laadunvalvontajärjestelmän rivikohtaista tarkastelua, jolloin asiakas vahvisti, että suutinkehitys etenee Nuote Metalsin omassa työkaluhuoneessa.
Vierailu alkoi piirustus- ja spesifikaatiokatselmuksella, jossa asiakkaan suunnittelutiimi kävi läpi toleranssivaatimukset, materiaalihuomautukset ja vuotuiset tilavuusennusteet leimausosien perheelle. Nuote Metalsin projektiinsinöörit vastasivat toteutettavuusarviolla, joka kattoi nauhan asettelun, meistin etenemisen ja puristimen valinnan. Tämän jälkeen asiakas muutti tuotantokerrokseen tarkkailemaan 25–200 tonnin painoisten puristimien suoria ajoja – laitteita, joita käytetään päivittäin teräksen, ruostumattoman teräksen, alumiinin, messingin ja kuparin meistokomponenttien valmistukseen.
Missä Quality Prosessi erottui
Vierailun ratkaiseva osa oli laadunvalvonnan läpikäynti. Nuote Metals esitteli kolme prosessinohjausta, jotka koskevat suoraan leimatun tuotannon yleisintä vikatilaa: driftiä. Toisin kuin ensimmäisen artikkelin tarkastusmalli, yritys käyttää SPC:tä kriittisten ominaisuuksien perusteella, seuraa työkalun kulumista iskunmäärän mukaan ja käyttää in-die-mittausta, joka pysäyttää puristuksen ennen kuin leimausosa ajautuu toleranssin ulkopuolelle. Asiakas tarkasteli reaaliaikaisia SPC-kaavioita, tarkasteli lyöntipinnan mittaustiedot joka 15 000 iskun välein ja tarkkaili suuttimen lämpötilan valvontaa toiminnassa. Nuote Metals säilyttää Cpk-tavoitteen ≥1,33 tuotantoajoissa, ja PPAP-dokumentaatio on saatavilla sitä vaativille ohjelmille.
"Se, mikä sai meidät vakuuttuneeksi, ei ollut todistus seinällä - se oli prosessiohjauksen näkeminen puristimessa", asiakkaan hankintapäällikkö sanoi päätösistunnossa. "Olemme käynnistäneetleimausosatohjelmia, joissa ensimmäinen artikkeli meni läpi ja erä ajautui kolme viikkoa myöhemmin. Nuoten iskumäärän seuranta ja in-die-mittaus antavat meille luottamusta siihen, että prosessia hallitaan, ei vain näytteitä."
Asiakas tarkasti myös saapuvan materiaalin tarkastuksen – mukaan lukien kelojen väliset kovuustarkistukset ennen tuotantoon luovuttamista – ja kävi läpi suljetun korjaustoimitiedoston arvioidakseen, kuinka toimittaja reagoi, kun mittaus ylittää kontrollirajan. Auditoinnin päätteeksi asiakas vahvisti, että muotin suunnittelu ja valmistus sijoitettaisiin Nuote Metalsille ja että ensimmäisten esineiden näytteet tarkistetaan ennen massatuotantoa.
Mitä tämä Means muille ostajille, jotka arvioivat leimausosien toimittajia
Nuote Metals huomauttaa, että tämän yhdysvaltalaisen asiakasvierailun aikana esiin nousseet kysymykset heijastavat sitä, mitä vakavimmat ostajat kysyvät ennen sitoutumista työkaluinvestointiin. Yritys on julkaissut seuraavan FAQ:n samanlaisessa vaiheessa oleville hankintatiimeille.
FAQ: HankintaLeimausosat ja avaustyökalut
1. Kuinka kauan räätälöityjen leimausosien muotin kehittäminen kestää?
Aikajanat riippuvat muotin tyypistä. Yksinkertaiset yhden leikkauksen meistit toimivat tyypillisesti 4–6 viikkoa; yhdiste kuolee 6–8 viikon kuluttua; progressiivinen kuolee 10-14 viikkoa. Nuote Metals tarjoaa virstanpylväsaikataulun, joka kattaa suunnittelun, valmistuksen, kokeilun ja ensimmäisen tuotteen hyväksynnän ennen ostotilauksen antamista.
2. Mitä laatutodisteita ostaja voi pyytää ennen leimausosien toimittajan hyväksymistä?
Vähintään: äskettäinen PPAP- tai FAI-paketti vertailukelpoista geometriaa, kykytutkimustietoja (Ppk alkuvaiheessa, jatkuva Cpk), gage R&R -tuloksia ja suljettuja korjaustoimenpiteitä koskevia tietueita. Ostajien tulee paikan päällä varmistaa, että valvontasuunnitelma vastaa sitä, mitä puristimessa todellisuudessa on käynnissä. Nuote Metals antaa nämä tiedot saataville toimittajien auditoinneissa.
3. Vaatiiko jokainen leimausosien projekti IATF 16949:n?
ISO 9001:2015 on edelleen yleisen teollisuuden ja kaupan perusviivaleimausosat. Autoalan ohjelmat vaativat yleensä IATF 16949- ja PPAP-toimituksen. Nuote Metals kohdistaa laatudokumentaatiopaketin osan loppukäyttöteollisuuteen.
4. Mikä on vähimmäistilausmäärä tuotantoleimausprojekteissa?
Tuotantoajoissa työkalujen hyväksynnän jälkeen Nuote Metals työskentelee vakiotilausmäärästä 50 000 kappaletta.leimausosatohjelmia. Prototyyppi- ja näytemäärät käsitellään erikseen ennen tuotantosuulakkeen vapauttamista.
5. Milloin erillisen muotin avaaminen on järkevämpää kuin olemassa olevien työkalujen hankkiminen?
Erikoistyökaluista tulee halvempi polku, kun vuotuinen määrä riittää kuolettamaan muottirakentamisen ja kun osan geometria on riittävän vakaa oikeuttamaan tuotantotarkoitusprosessin. Nuote Metals arvioi tilavuuden, toleranssin ja materiaalin ostajan kanssa tarjouspyyntövaiheen aikana ja suosittelee sopivaa työkalustrategiaa.
Tietoja NuotestaMetallit
Nuote Metals on Dongguanissa toimiva räätälöityjen metallileimausosien toimittaja auto-, laite-, elektroniikka- ja sähkökoskettimissa. Ominaisuuksiin kuuluu sisäinen meistisuunnittelu ja valmistus, progressiivinen ja nopea leimaus sekä PPAP-dokumentaatio. Yritys käsittelee terästä, ruostumatonta terästä, alumiinia, messinkiä, kuparia ja jousiterästä 0,15-4,0 mm.
Hankintatiimeille, jotka suunnittelevat toimittajakäyntiä tai pyytävät työkalujen tarkistusta aleimausosatOhjelmassa Nuote Metals ottaa vastaan piirustuspaketit ja spesifikaatiotiedostot tiedustelukanavansa kautta.
Lähetä kysely
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö