
Kuinka suunnittelet metallisorvattuja osia, jotka ovat kustannustehokkaita valmistaa?
Miksi suunnittelupäätökset määräävät suurimman osan metallisorvattujen osien kustannuksista
A metallista kierretty osavalmistetaan sorvilla, jossa työkappale pyörii ja yksikärkinen työkalu poistaa materiaalia pyörimisakselia pitkin. Tämä prosessi on erittäin tehokas lieriömäisille ominaisuuksille, mutta sillä on geometriset rajat. Ominaisuudet, jotka jäävät näiden rajojen ulkopuolelle, pakottavat toissijaisiin toimintoihin, erikoistyökaluihin tai hitaampiin sykliaikoihin.
Tärkeimmät suunnitteluvalinnat:
- Toleranssihuomautukset, jotka ylittävät sen, mitä prosessissa luonnollisesti on
- Toissijaisia toimenpiteitä vaativat pintakäsittelyvaatimukset
- Seinämän paksuus, joka aiheuttaa tärinää tai taipumista
- Erikoistyökaluja vaativat kierteet
- Materiaalin kovuus, joka nopeuttaa työkalun kulumista
Osa, joka on suunniteltu sorvaukseen alusta alkaen, maksaa vähemmän, kulkee nopeammin ja pitää toleranssin johdonmukaisemmin kuin osa, joka käsittelee sorvausta jälkikäteen.
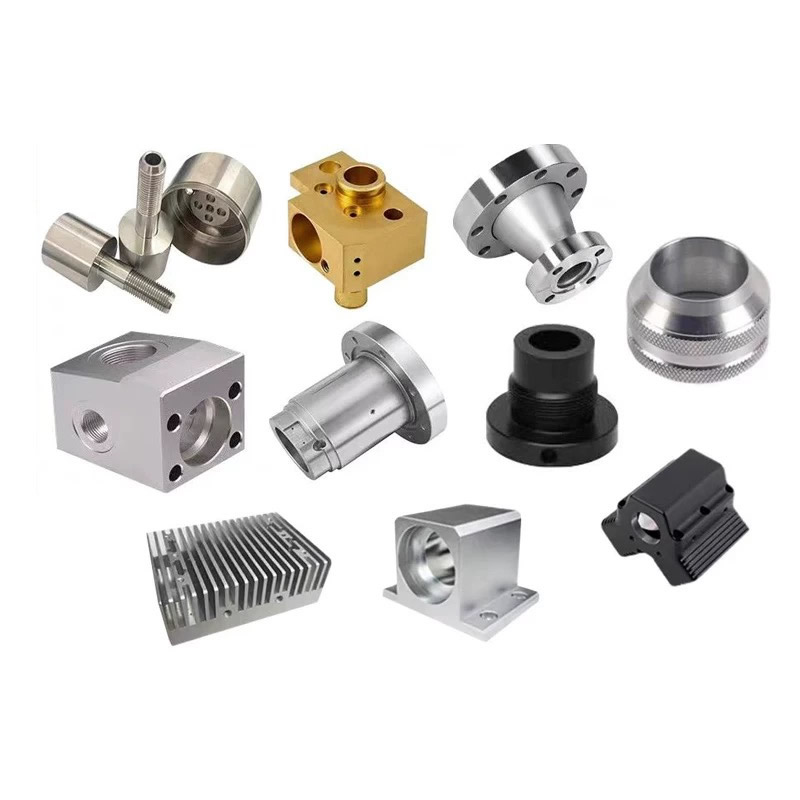
Kolme suunnitteluominaisuutta, jotka nostavat kääntämiskustannuksia
Ylitoleranssi – kallein tapa
Yleinen virhe on soveltaa tiukkoja toleransseja jokaiseen ulottuvuuteen mieluummin kuin toiminnallisiin. Standardin sorvaus kestää ±0,05 mm metalleissa ISO 2768-f:n mukaan. Tarkkuussorvaus saavuttaa ±0,01 mm. Mutta ±0,01 mm:n toleranssi ei-toiminnallisessa mitassa lisää kustannuksia ilman lisäarvoa.
| Toleranssitaso | Tyypillinen prosessi | Suhteellinen kustannusvaikutus |
|---|---|---|
| ±0,10 mm | Normaali kääntö | Perustaso |
| ±0,05 mm | Normaali kääntö | +0–10 % |
| ±0,02 mm | Tarkkuussorvaus, prosessinaikainen mittaus | +20–35 % |
| ±0,005 mm | Tarkkuussorvaus + SPC, lämpösäätö | +50–80 % |
Korjaus:Käytä tiukkoja toleransseja vain yhteensopiviin pintoihin, laakerien istukkaisiin ja toiminnallisiin liitäntöihin. Jätä kosmeettiset mitat ja välysmitat yleiselle toleranssille.
Ohuet seinät ja pitkät ulkonemat
Seinämän paksuus alle 1 mm ametallista kierretty osaherättää tärinää, puhetta ja taipumista. Työkalu työntää seinää pois sen sijaan, että leikkaa sitä puhtaasti. Tuloksena on epäjohdonmukaiset mitat ja huono pintakäsittely.
Korjaus:Jos toiminnallisesti tarvitaan ohutta seinää, määritä jännitysvapaa materiaali ja odota hitaampia leikkausparametreja. Jos seinää ei toiminnallisesti vaadita, paksunna se. 1,5 mm:n seinäkoneisto toimii neljä kertaa nopeammin kuin 0,8 mm:n seinä samalla toleranssilla.
Kierteet ja urat, jotka vaativat erikoistyökaluja
Vakiometriset ja keisarilliset kierteet leikataan valmiilla työkaluilla normaaleina jaksoaikoina. Mutta epätyypilliset kierreprofiilit, vasenkätiset kierteet, monialoituskierteet ja kapeat sisäiset urat vaativat mukautettuja hiotustyökaluja, hitaampia nopeuksia ja usein toista toimenpidettä.
Korjaus:Käytä vakiokierreprofiileja aina kun mahdollista. Jos tarvitaan erikoiskierre, yhdistä se yhteen ominaisuuteen osaa kohti sen sijaan, että jaat sen useiden halkaisijoiden kesken.
Materiaalin valinta – Suorituskyvyn ja prosessin sovittaminen
Materiaali määrää leikkausnopeuden, työkalun käyttöiän, pinnan viimeistelyn ja toissijaiset vaatimukset. Nuote Metalsilla sorvaamme viisi materiaaliperhettä, joista jokaisella on erilainen koneistuskäyttäytyminen.
| Materiaali | Koneistettavuus | Paras | Suunnittelun huomautukset |
|---|---|---|---|
| Messinki (C36000) | Erinomainen (100 % indeksi) | Suuren volyymin liittimet, liittimet, holkit | Nopein leikkaus, paras lastunhallinta, pienin työkalun kuluminen |
| Messinki (C2680) | Hyvä (~30 % indeksi) | Mukavuutta vaativat sähköosat | Hitaammat nopeudet, pidemmät lastut, lyijytön |
| Alumiini (6061) | Erittäin hyvä | Kevyet kotelot, välikkeet, jäähdytyslevyt | Suuret nopeudet, hyvä viimeistely, kuminen pienillä nopeuksilla |
| Ruostumaton teräs (303) | Hyvä | Korroosionkestävät akselit, liittimet | Työ kovettaa; vaatii positiivista syöttöä ja teräviä työkaluja |
| Ruostumaton teräs (316) | Kohtalainen | Meri- ja lääketieteelliset komponentit | Hitaammat nopeudet, suurempi työkalun kuluminen kuin 303 |
| Hiiliteräs (12L14) | Erinomainen | Yleiset teollisuusakselit, tapit | Vapaatyöstölaatu, hyvä viimeistely, vaatii pinnoitusta |
Meidän sääntömme:Josmetallista kierretty osaei vaadi korroosionkestävyyttä, vapaasti työstettävä messinki tai hiiliteräs on edullisin vaihtoehto. Jos vaaditaan korroosionkestävyyttä, ruostumaton 303 on helpompi työstää kuin 316. Määritä 316 vain ympäristön niin vaatiessa.
Kaksi suunnittelutapausta, joissa muutokset leikkaavat kustannuksia
Hydraulisarjan sovitus (toleranssin rationalisointi)
Ongelma: Hydraulijärjestelmien valmistaja toimitti jakotukin liittimen, jonka toleranssi on ±0,01 mm jokaisessa mitassa, mukaan lukien kuusiotasot ja kokonaispituus. Osa noteerattiin korkeaan hintaan, koska jokainen ominaisuus vaati prosessin aikana tapahtuvaa mittausta.
Arvostelumme:Vain kolme ulottuvuutta olivat toiminnallisesti kriittisiä: kierteen nousun halkaisija, O-renkaan uran halkaisija ja liitospinnan kohtisuora. Kuusitasoilla ja kokonaispituudella ei ollut toiminnallisia vaatimuksia yleisen toleranssin lisäksi.
Muutos:Ehdotimme ±0,05 mm ei-kriittisten mittojen osalta ja säilytimme ±0,01 mm vain kolmessa toiminnallisessa ominaisuudessa.
Tulos: Jaksoaika putosi 22 %. Osa suoritetaan nyt kolmen kriittisen ulottuvuuden vakiotarkistuksilla ja yleisellä näytteenotolla lopuilla. Vuosittaiset kustannussäästöt ylittivät 15 %.
Ruostumattomasta teräksestä valmistettu anturin kotelo (korvausmateriaali)
Ongelma: Anturin valmistaja määritteli 316 ruostumattoman teräksen koteloon, joka on alttiina vain sisälaboratorioilmalle. Osassa oli syvä sisäreikä, jonka seinämä oli 1,2 mm. 316:n koneistus tällä seinämänpaksuudella aiheutti kolinaa ja vaati hitaita nopeuksia, mikä nosti ajokustannuksia.
Arvostelumme:Toimintaympäristö oli kuiva, lämpötilaohjattu ja kloriditon. 316 oli ylimääritetty.
Muutos:Ehdotimme 303 ruostumatonta terästä – helpompi työstää, riittävä korroosionkestävyys sisäympäristöön ja yhteensopiva olemassa olevan tiivistemateriaalin kanssa.
Tulos: Leikkausnopeus kasvoi 40 %. Puhelu poistunut. Työkalun käyttöikä kolminkertaistui. Asiakas hyväksyi 303 kaikkiin sisäanturimalleihin.
Tekniset tiedot – sorvauskirjekuorimme
| Parametri | Alue | Huomautuksia |
|---|---|---|
| Suurin osan halkaisija | 431 mm | Suuremmat halkaisijat vaativat kiinteäpäiset sorvit |
| Osan enimmäispituus | 990 mm | Pidemmät osat saattavat vaatia erityistä kiinnitystä |
| Vakiotoleranssi | ±0,05 mm | ISO 2768-f metalleille |
| Tarkkuustoleranssi | ±0,01 mm - ±0,005 mm | Vaatii prosessinaikaisen mittauksen ja SPC:n |
| Pintakäsittely | Ra 0,4 µm - Ra 3,2 µm | Hienommat pinnat saatavilla toissijaisilla toimenpiteillä |
| Materiaalit | Messinki, alumiini, ruostumaton teräs, hiiliteräs, kupari | Materiaalikohtaiset parametrit ovat voimassa |
vartenmetallista sorvatut osatnäiden rajojen ulkopuolella kerromme sinulle ennen lainaamista sen sijaan, että ensimmäinen artikkeli epäonnistuu.
FAQ
Kysymys 1: Mistä tiedän, onko osani hyvä ehdokas käännettäväksi?
V: Ratkaiseva tekijä on pyörimissymmetria. Jos osan kriittiset ominaisuudet ovat samankeskisiä yhdellä akselilla – akselit, tapit, holkit, liittimet, liittimet, välikappaleet – sorvaus on lähes aina nopein ja taloudellisin prosessi. Jos osassa on taskuja, uria tai reikäkuvioita, jotka on jakautunut useille pinnoille, jyrsintä tai jyrsintä on oikea ensisijainen prosessi. Osaava toimittaja kertoo, milloin sorvaus ei ole oikea ratkaisu, sen sijaan, että pakottaisit osasi sorviin. Nuote Metalsilla tarkistamme jokaisen piirustuksen prosessin sopivuuden ennen lainaamista.
Q2: Mikä toleranssi minun tulisi määrittää metallisorvatussa osassa?
V: Määritä tiukat toleranssit vain silloin, kun niillä on toiminnallisesti merkitystä – vastapinnat, laakerin istukat, tiivisteurat ja kierteen nousun halkaisijat. Käytä kaikissa muissa mitoissa yleistä toleranssia (±0,05 mm ISO 2768-f:n mukaan). Ylitoleranssi on yleisin yksittäinen kustannustekijä, jonka näemme. Osa, jonka jokaisella mitalla on ±0,01 mm, maksaa 20–35 % enemmän kuin sama osa tiukoilla toleransseilla vain kolmeen tai neljään toiminnalliseen ominaisuuteen. Jos olet epävarma mitkä mitat ovat kriittisiä, lähetä meille piirustus, niin tunnistamme toiminnalliset huomiotekstit ennen tarjouksen jättämistä.
Q3: Mitä materiaaleja varten on saatavillametallista sorvatut osatNuote Metalsissa?
V: Sorvaamme messinkiä (C36000 ja C2680), alumiinia (6061), ruostumatonta terästä (303 ja 316), hiiliterästä (12L14) ja kuparia. Jokaisella materiaalilla on erilainen työstökäyttäytyminen. C36000 messinki on nopein ja taloudellisin suuren volyymin osissa. Ruostumaton 303 on helpompi työstää kuin 316, ja se sopii useimpiin sisätiloihin ja mietoon ulkokäyttöön. 316 on varattu meri-, kemian- ja lääketieteellisiin sovelluksiin, joissa vaaditaan kloridinkestävyyttä. Hiiliteräs 12L14 on edullisin vaihtoehto, kun korroosionkestävyyttä ei tarvita. Suosittelemme edullisinta materiaalia, joka vastaa todellista toimintaympäristöäsi – ei kalleinta.
Q4: Mikä on Nuote Metalsin metallisorvattujen osien MOQ ja toimitusaika?
V: Standardi MOQ on 500 kappaletta mukautetuille sorvatuille osille, ja prototyypeille ja ensimmäisille tuotteille on saatavana pienempiä määriä. Varastomateriaalit ja vakioprofiilit voidaan toimittaa 100 kappaleesta alkaen. Normaalimateriaalien toimitusaika jopa 50 000 kappaleen tuotantomäärissä on 7–12 päivää. Mukautettu pinnoitus tai toissijaiset toiminnot lisäävät 5–8 päivää. Uudet osat, jotka vaativat työkaluja ja ensimmäisen tuotteen tarkastuksen, mahdollistavat yhteensä 15–25 päivää. Jokainen tarjous sisältää kiinteän toimitusajan, ei vaihteluväliä. ISO 9001:2015 sertifioitu.
Lähetä kysely
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö